




October 22,2026
От поставки до производства: установка станков HWlEiC Laser и обучение
Покупка оптоволоконного станка для лазерной резки — это серьезная инвестиция, но успешное производ…
Узнать больше

 11:39
При резке стали мощность определяет практический предел толщины, а вспомогательный газ — качество кромки: кислород позволяет резать более толстую углеродистую сталь при той же мощности, но оставляет окисленную кромку; азот обеспечивает чистую резку нержавеющей стали при более высоких затратах на газ. Опубликованные таблицы толщин различаются из-за разных условий испытаний, а не потому, что какая-то из них неверна.
Поищите «станок лазерной резки сталь таблицу толщин» — и получаете таблицы, которые при одном и том же уровне мощности расходятся на 30% и более. Один поставщик указывает 25 мм для углеродистой стали при мощности 6 кВт. Другой — 20 мм. Третий указывает 30 мм и вообще не приводит никаких примечаний.
Ни один из них не обязательно врёт. Они измеряют разные параметры.
Параметры, из-за которых заявленная толщина может измениться без изменения мощности лазера:
Практический вывод: используйте опубликованные таблицы, чтобы выбрать подходящий диапазон мощности, а затем перед подписанием договора потребуйте пробную резку вашего материала. Если поставщик отказывается выполнить её на той марке материала, которую вы действительно закупаете, это само по себе полезный сигнал.
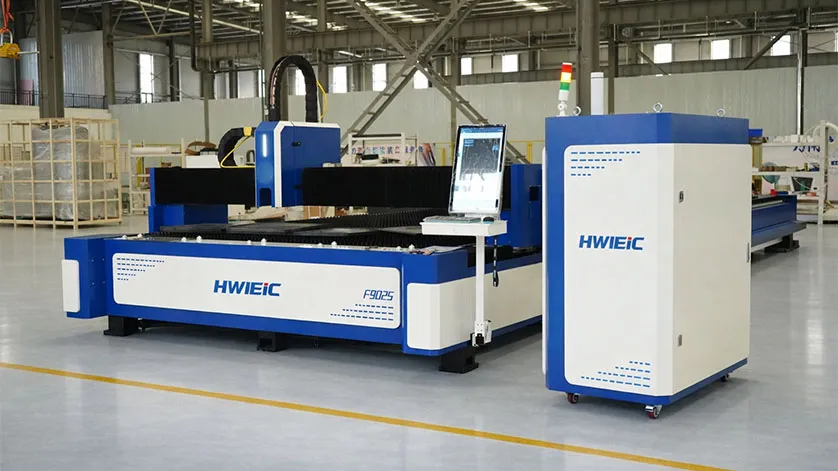
Максимальная толщина в спецификации — это толщина, при которой станок способен прорезать материал. Производственная толщина — это толщина, при которой он прорезает материал со скоростью и качеством кромки, приемлемыми для вашего последующего процесса, стабильно по всей площади листа.
Разница между этими двумя значениями обычно составляет один-два типоразмера материала. На самом верхнем уровне мощности одновременно ухудшаются несколько параметров: скорость резки резко снижается, прилипание грата усиливается, ширина реза увеличивается, а тепловложение в деталь возрастает настолько, что становится существенным для рам с жёсткими допусками. Мелкие внутренние элементы и острые углы проявляют это первыми, поскольку станок не может поддерживать скорость подачи, предусмотренную набором параметров резки.
Рабочее правило для планирования производительности: выбирайте станок так, чтобы материал с наибольшим объёмом обработки находился в средней трети его диапазона толщин, а не на верхней границе. Если 80 % ваших работ приходится на углеродистую сталь толщиной от 6 до 12 мм, станок с максимальной толщиной 12 мм справится, но будет работать медленно и с высоким расходом расходных материалов.
Этим двум материалам требуются не просто разные параметры. Для них нужны разные механизмы резки, а это влияет на условия поставки газа, состояние кромки перед следующей операцией и стоимость метра реза.
| Размер | Углеродистая сталь (кислородная резка) | Нержавеющая сталь (резка азотом) |
| Механизм резки | Экзотермическое окисление дополнительно нагревает зону реза | Инертное плавление с выдувом, лазер обеспечивает всю энергию |
| Эффективная толщина на киловатт мощности | Выше, поскольку реакция добавляет энергию | Ниже при равной мощности |
| Режим давления газа | Низкое давление | Высокое давление |
| Расход газа | Умеренный | Высокий, основной фактор переменных затрат |
| Внешний вид кромки | Серо-чёрный оксидный слой | Светлая, без оксидов |
| Влияние на последующие операции | Оксидный слой необходимо удалить перед покраской, порошковым окрашиванием или сваркой | Подходит для сварки и окраски без дополнительной обработки |
| Типичный режим отказа на пределе | Прилипание шлака к нижней стороне, огрубление бороздок реза | Валики грата, изменение цвета кромки при снижении чистоты |
| Альтернатива азоту при резке углеродистой стали | Возможно, обеспечивает свариваемую кромку, режет более тонкий материал при той же мощности | Неприменимо |
Именно последнюю строку большинство покупателей упускают из виду. Если детали из углеродистой стали сразу направляются на сварку или нанесение покрытия, резка с азотом позволяет исключить операцию удаления заусенцев или шлифовки. Однако при той же мощности это уменьшает доступную толщину резки и существенно увеличивает расходы на газ. Оправдан ли такой компромисс, зависит не от станка, а от стоимости труда при последующих операциях.
Разберитесь с этим до выбора системы газоснабжения: резервуар для жидкого азота и система подачи сжатого воздуха — это два разных инвестиционных проекта.
Определяющими являются четыре фактора, и лишь один из них — цена станка.
По сравнению с решениями класса плазменной резки в том же диапазоне толщин, волоконная лазерная резка, как правило, обеспечивает более узкий рез и более перпендикулярную кромку, что сокращает или исключает последующую подготовку кромки, тогда как плазма сохраняет преимущество по стоимости приобретения оборудования для очень толстого листа. По сравнению с устаревшими лазерными системами CO2, волоконные системы быстрее режут тонкий лист и не потребляют лазерный газ, хотя в обоих случаях для материалов с высокой отражающей способностью необходима надлежащая защита источника излучения и оптики.
Соответствующая HWlEiC Лазерная платформа для толстолистовой стали на закрытом сменном столе является Серия P, позиционируемый как станок лазерной резки с закрытой конструкцией и сменным столом.
| Параметр | Опубликованные данные |
| Серия | Серия P |
| Модели | P4020, P6025, P8025, P10025, P12025 |
| Позиционирование | Закрытый Станок для Лазерной Резки Обменной Платформы |
| Конструкция | Полностью закрытая |
| Конфигурация стола | Сменный стол |
| Тип лазера | Высокомощный волоконный |
| Сертификация системы менеджмента качества | Сертификация системы менеджмента качества ISO 9001:2015 (номер сертификата и выдавший его орган публично не раскрываются) |
| Соответствие требованиям рынка | CE, RoHS |
Четыре из этих строк необходимы покупателю оборудования для сравнения станков, однако на общедоступных страницах продукции их нет. Прежде чем сравнивать серию P с чем-либо ещё по документации, запросите лист спецификаций для каждой модели и чертёж стола. Обозначения моделей в этой категории обычно кодируют номинальные размеры стола, однако HWlEiC Laser не опубликовала таблицу размеров, поэтому любые выводы по номеру модели следует считать неподтверждёнными до получения чертежа.
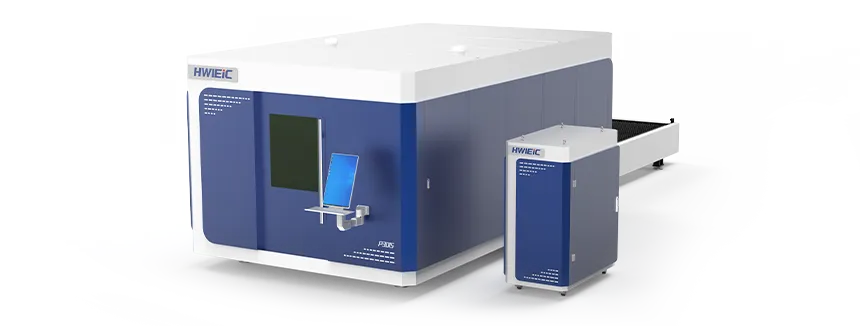
Опубликованные характеристики по-прежнему имеют реальное значение при выборе:
Закрытая конструкция. Содержит дым, брызги и рассеянное излучение, что важно для соблюдения требований к воздействию на операторов и для сохранения пригодности соседних рабочих мест. Она также ограничивает доступ крана, поэтому проверьте, как листы нестандартного размера будут попадать внутрь и вывозиться наружу.
Сменная платформа. Загрузка следующего листа происходит во время резки текущего. Выгода тем больше, чем короче ваши циклы резки: при массовой раскладке тонкого листа платформа может вернуть значительную часть времени цикла, тогда как при резке листа толщиной 20 мм с длинными траекториями реза время загрузки никогда не было ограничивающим фактором. С другой стороны, сменный стол стоит дороже, занимает больше производственной площади и добавляет механическую подсистему, требующую обслуживания.
В: Какая мощность нужна, чтобы резать углеродистую сталь толщиной 20 мм?
В: Достаточно, чтобы 20 мм находились в средней части диапазона станка, а не на его верхней границе. Для большинства волоконных платформ это означает средне- или высокомощный класс, а не минимальную мощность, указанную в таблице. Поскольку опубликованные таблицы составляются при разных условиях — с разными соплами, чистотой газа и режимами пробивки, — надёжный ответ можно получить по результатам пробной резки на вашей собственной плите.
В: Может ли один станок качественно резать и углеродистую, и нержавеющую сталь?
О: Да, при условии, что она оснащена подачей как кислорода, так и азота высокого давления, а библиотека параметров охватывает оба режима. Ограничением редко является сам лазер. Вопрос в том, поддерживают ли газовая инфраструктура и набор сопел оба режима без необходимости оператору что-либо импровизировать.
В: Почему на кромке нержавеющей стали появляется грат, если станок рассчитан на такую толщину?
A: Сначала проверьте чистоту азота и давление на сопле, затем состояние сопла и положение фокуса. Расчётная толщина предполагает определённые характеристики газа. Снижение чистоты или падение давления в линии недостаточного сечения приведут к образованию грата на толщине, с которой станок ещё справлялся в прошлом месяце.
В: Является ли сжатый воздух допустимым вспомогательным газом или это обходной путь?
О: В пределах своего диапазона это оправданный вариант, главным образом для более тонкого листа, где допустима слегка азотированная кромка. Требуются фильтрация и осушка соответствующей производительности. Проблемы с качеством воздуха проявляются в виде периодических дефектов реза, поэтому их обычно ошибочно принимают за неисправности станка.
В: Сколько стоит станок для лазерной резки стали?
О: HWlEiC Laser не публикует диапазоны цен на P Series и другие платформы для резки, поэтому для этого требуется запрос коммерческого предложения. Цена оценивается с учётом мощности лазера, рабочей зоны, конфигурации станка, требований к автоматизации и области применения для конкретного материала, поэтому цена, названная без этих исходных данных, ни с чем сопоставима.
В: Всегда ли нужно удалять окисленный слой с кромки углеродистой стали?
О: Только если это важно для следующей операции. Для сварки и нанесения покрытий это обычно важно. Для деталей, предназначенных для болтовой сборки, — часто нет. Проверка того, каким из ваших деталей действительно требуется кромка без оксидов, — самый дешёвый способ решить, оправдывает ли резка углеродистой стали азотом расходы на газ.
Покупка оптоволоконного станка для лазерной резки — это серьезная инвестиция, но успешное производ…
Узнать больше
О компании Shandong HWlEiC Optoelectronic Technology Co., Ltd. является дочерней компа…
Узнать больше
Мы ответим вам в течение 24 часов. Если дело срочное, пожалуйста, добавьте WhatsApp / WeChat: + 86 15589913375. Или позвоните по телефону + 86 15589913375 напрямую.
*Мы уважаем вашу конфиденциальность, и вся информация защищена.
Мы будем использовать вашу информацию только для ответа на ваш запрос и никогда не будем отправлять нежелательные электронные письма или рекламные сообщения.
Максимальная динамика и эффективность
Долговечность и надежность
Повышенная точность и аккуратность
Интеллектуальный и простой в использовании
Безопасность и здоровье
Универсальная автоматизация
 English English
 Español
 العربية
 Français
 Русский
 Türkçe
 한국어
 Português
 Bahasa Indonesia
 Deutsch
 Italiano