





October 22,2026
Da Entrega à Produção: Instalação e Treinamento da Máquina Laser HWlEiC
A compra de uma máquina de corte a laser de fibra é um investimento importante, mas uma produção bem-sucedida…
saiba mais

 11:39
Para o aço, a potência define o limite prático de espessura e o gás de assistência define a qualidade da borda: o oxigênio corta aço-carbono mais espesso por quilowatt com uma borda oxidada, enquanto o nitrogênio corta aço inoxidável de forma limpa a um custo de gás mais alto. As tabelas de espessura publicadas diferem porque as condições de teste diferem, e não porque uma delas esteja errada.
Pesquisar “máquina de corte a laser aço thickness chart” and you get tables that disagree by 30% or more at the same power level. One vendor lists 25 mm carbon steel at 6 kW. Another lists 20 mm. A third lists 30 mm and adds no footnote at all.
Nenhum deles está necessariamente mentindo. Eles estão medindo coisas diferentes.
Variáveis que alteram um valor de espessura publicado sem nenhuma alteração na potência do laser:
A consequência prática: use as tabelas publicadas para pré-selecionar uma faixa de potência e, em seguida, exija um corte de amostra em seu próprio material antes de assinar. Qualquer fornecedor que se recuse a fazer um corte na classe de material que você realmente compra já revelou algo útil.
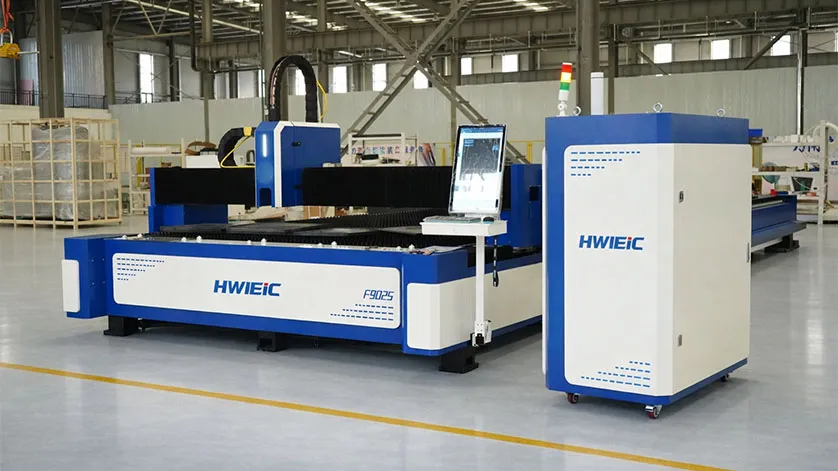
A espessura máxima em uma folha de especificações é o limite no qual a máquina consegue atravessar o material. A espessura de produção é o ponto em que ela atravessa o material em uma velocidade e qualidade de borda que o seu processo posterior aceita, de forma repetível, em uma chapa inteira.
A diferença entre os dois é geralmente de uma a duas espessuras de material. No limite máximo de uma faixa de potência, vários aspectos pioram ao mesmo tempo: a velocidade de corte cai drasticamente, a aderência de escória aumenta, a largura do corte aumenta e a entrada térmica na peça sobe o suficiente para importar em estruturas com tolerâncias apertadas. Pequenos elementos internos e cantos vivos são onde isso aparece primeiro, porque a máquina não consegue manter a velocidade de avanço presumida pelo conjunto de parâmetros de corte.
Uma regra prática para o planejamento de capacidade: dimensione a máquina para que o material de maior volume fique no terço intermediário da sua faixa de espessura, não no limite superior. Se 80% do seu trabalho for aço carbono de 6 mm a 12 mm, uma máquina que atinge no máximo 12 mm conseguirá fazê-lo, mas será lenta e consumirá muitos consumíveis ao fazê-lo.
Os dois materiais não precisam simplesmente de parâmetros diferentes. Eles exigem um mecanismo de corte diferente, e isso altera o contrato de fornecimento de gás, a borda entregue à operação seguinte e o custo por metro.
| Dimensão | Aço-carbono (corte com oxigênio) | Aço inoxidável (corte com nitrogênio) |
| Mecanismo de corte | A oxidação exotérmica adiciona calor ao corte | Fusão e expulsão com gás inerte; o laser fornece toda a energia |
| Espessura efetiva por kW | Maior, porque a reação contribui com energia | Menor com potência igual |
| Regime de pressão do gás | Baixa pressão | Alta pressão |
| Consumo de gás | Moderado | Alto, principal fator de custo variável |
| Aparência da borda | Camada de óxido cinza-escura | Bright, oxide-free |
| Impacto nas etapas posteriores | O óxido deve ser removido antes da pintura, do revestimento a pó ou da soldagem | Soldável e pintável após o corte |
| Modo de falha típico no limite | Aderência de escória na parte inferior, engrossamento das estrias | Gotículas de escória, descoloração da borda se a pureza cair |
| Nitrogênio como alternativa para aço carbono | Possível, proporciona uma borda soldável, corta espessuras menores com a mesma potência | Não aplicável |
Essa última linha é a decisão que a maioria dos compradores não percebe. Se as suas peças de aço carbono seguem diretamente para soldagem ou revestimento, cortá-las com nitrogênio elimina uma etapa de rebarbação ou esmerilhamento. Isso também reduz a capacidade de espessura na mesma potência e aumenta substancialmente o gasto com gás. Se essa compensação vale a pena depende do seu custo de mão de obra para operações secundárias, não da máquina.
Work through this before you specify a gas supply, because a liquid nitrogen tank and a compressed air system are different capital projects.
Quatro fatores são determinantes, e apenas um deles é o preço da máquina.
Em comparação com soluções da categoria de plasma na mesma faixa de espessura, o corte a laser de fibra geralmente proporciona uma largura de corte menor e uma borda mais perpendicular, reduzindo ou eliminando a preparação secundária das bordas, enquanto o plasma mantém uma vantagem no custo de aquisição para chapas muito espessas. Em comparação com sistemas a laser de CO2 tradicionais, os sistemas de fibra cortam chapas finas mais rapidamente e não consomem gás laser, embora materiais altamente refletivos exijam proteção adequada da fonte e da óptica em ambos os casos.
O HWlEiC relevante Plataforma de laser para chapas de aço grossas em uma mesa de troca fechada é o Série P, posicionada como uma Máquina de Corte a Laser com Plataforma de Troca Enclausurada.
| Campo | Dados publicados |
| Série | Série P |
| Modelos | P4020, P6025, P8025, P10025, P12025 |
| Positioning | Entre Plataforma De Troca De Máquina De Corte A Laser |
| Structure | Totalmente fechada |
| Configuração da mesa | Plataforma de troca |
| Tipo de laser | High-power fibre |
| Certificação de gestão da qualidade | Certificação do Sistema de Gestão da Qualidade ISO 9001:2015 (número do certificado e órgão emissor não divulgados publicamente) |
| Market compliance | CE, RoHS |
Four of those rows are the ones a fabrication buyer needs to compare machines, and they are not on the public product pages. Request a per-model specification sheet and a table drawing before comparing the P Series against anything else on paper. Model designations in this category commonly encode nominal table dimensions, but HWlEiC Laser has not published a dimension table, so treat any inference from the model number as unconfirmed until the drawing arrives.
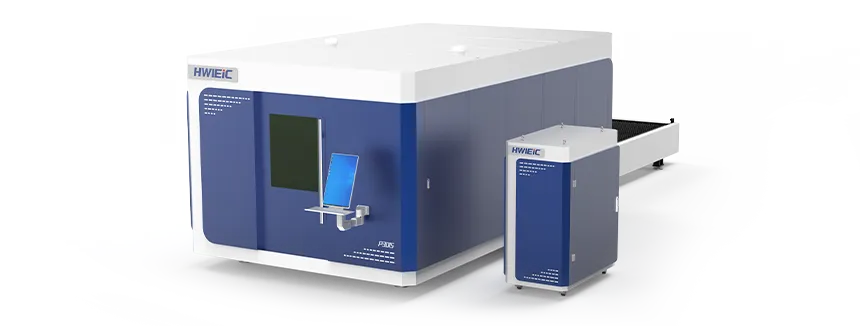
Os recursos publicados ainda têm um peso real na seleção:
Estrutura enclausurada. Contém fumos, respingos e radiação dispersa, o que é importante para a conformidade com a exposição do operador e para manter as estações de trabalho adjacentes utilizáveis. Ela também restringe o acesso de pontes rolantes, portanto verifique como chapas sobredimensionadas entram e saem.
Plataforma de troca. O carregamento da próxima chapa acontece enquanto a chapa atual está sendo cortada. O ganho é proporcional ao quão curtos são os seus ciclos de corte: em nestings de chapas finas e alto volume, a plataforma pode recuperar uma grande fatia do tempo de ciclo, enquanto em chapas de 20 mm com longos caminhos de corte o tempo de carregamento nunca foi o gargalo. Em contrapartida, uma mesa de troca custa mais, ocupa mais espaço no chão de fábrica e acrescenta um subsistema mecânico para manter.
Q: How much power do I need to cut 20 mm carbon steel?
R: Potência suficiente para que 20 mm fique no meio da faixa de capacidade da máquina, e não no limite superior. Na maioria das plataformas de fibra, isso significa uma potência intermediária a alta em quilowatts, e não o mínimo indicado em uma tabela. Como as tabelas publicadas são elaboradas sob diferentes condições de bico, pureza do gás e perfuração, a resposta confiável vem de um teste de corte na sua própria chapa.
P: Uma única máquina pode cortar bem tanto aço-carbono quanto aço inoxidável?
R: Sim, desde que esteja configurada com suprimento de oxigênio e de nitrogênio de alta pressão e que a biblioteca de parâmetros contemple ambos. A restrição raramente é o laser. A questão é se a infraestrutura de gás e o estoque de bicos suportam ambos os regimes sem que o operador precise improvisar.
P: Por que a borda do meu aço inoxidável está apresentando rebarbas se a máquina é classificada para essa espessura?
R: Verifique primeiro a pureza do nitrogênio e a pressão fornecida no bico, depois o estado do bico e a posição do foco. A espessura nominal pressupõe uma especificação de gás específica. Uma queda na pureza ou uma perda de pressão através de uma tubulação subdimensionada produzirá escória em uma espessura que a máquina processava no mês passado.
P: O ar comprimido é um gás de assistência legítimo ou um atalho?
R: É uma opção legítima dentro de sua faixa, principalmente para chapas mais finas nas quais uma borda ligeiramente nitrurada é aceitável. Exige filtragem e secagem corretamente dimensionadas. Problemas na qualidade do ar manifestam-se como defeitos intermitentes de corte, razão pela qual geralmente são diagnosticados incorretamente como falhas da máquina.
Q: What does a laser cutting machine for steel cost?
R: A HWlEiC Laser não publica faixas de preço para a Série P ou outras plataformas de corte, portanto é necessário solicitar uma cotação. O preço é avaliado com base na potência do laser, na área de trabalho, na configuração da máquina, nos requisitos de automação e na aplicação do material; por isso, um valor cotado sem essas informações não é comparável a nada.
P: Uma borda de aço-carbono oxidada sempre precisa ser removida?
R: Apenas se a operação seguinte exigir. A soldagem e o revestimento geralmente exigem. Peças destinadas à montagem parafusada muitas vezes não. Avaliar quais das suas peças realmente exigem uma borda livre de óxido é a forma mais econômica de decidir se o corte com nitrogênio em aço-carbono compensa a despesa com o gás.
A compra de uma máquina de corte a laser de fibra é um investimento importante, mas uma produção bem-sucedida…
saiba mais
Perfil da empresa A Shandong HWlEiC Optoelectronic Technology Co., Ltd. é uma empresa afiliada…
saiba mais
Nós responderemos dentro de 24 horas. Se for caso urgente, por favor, adicione o WhatsApp/WeChat: +86 15589913375. Ou ligue para +86 15589913375 diretamente.
*Nós respeitamos a sua confidencialidade e todas as informações estão protegidas.
Só usaremos suas informações para responder a sua pergunta e nunca envia e-mails não solicitados ou mensagens promocionais.
Ultimate dinâmica e eficiência
A durabilidade e a confiabilidade
Atualizado precisão e exatidão
Inteligente e facilidade de uso
Segurança & saudável
Versátil automação