




October 22,2026
Von der Lieferung bis zur Produktion: Installation und Schulung für HWlEiC-Lasermaschinen
Der Kauf einer Faserlaserschneidmaschine ist eine wichtige Investition, doch eine erfolgreiche Produk…
erfahren Sie mehr

 11:39
Bei Stahl bestimmt die Leistung die praktisch erreichbare maximale Materialstärke, während das Schneidgas die Kantenqualität beeinflusst: Sauerstoff schneidet Kohlenstoffstahl mit mehr Materialstärke pro Kilowatt und hinterlässt eine oxidierte Kante; Stickstoff schneidet Edelstahl sauber, verursacht jedoch höhere Gaskosten. Angaben zur maximalen Materialstärke unterscheiden sich, weil die Testbedingungen variieren, nicht weil eine Quelle falsch ist.
Suche „Laserschneidmaschine Stahl Dicken-Tabelle” und Sie erhalten Tabellen, die bei derselben Leistung um 30 % oder mehr voneinander abweichen. Ein Anbieter gibt 25 mm Kohlenstoffstahl bei 6 kW an. Ein anderer 20 mm. Ein dritter nennt 30 mm und fügt überhaupt keine Fußnote hinzu.
Keiner von ihnen lügt zwangsläufig. Sie messen unterschiedliche Dinge.
Variablen, die eine veröffentlichte Dickenangabe verändern, ohne dass sich die Laserleistung ändert:
Die praktische Konsequenz: Nutzen Sie veröffentlichte Tabellen, um eine Leistungsklasse in die engere Auswahl zu nehmen, und verlangen Sie anschließend einen Probesch itt in Ihrem eigenen Material, bevor Sie unterschreiben. Jeder Anbieter, der keinen solchen Schnitt in der tatsächlich von Ihnen gekauften Materialqualität durchführen will, hat Ihnen damit eine nützliche Information gegeben.
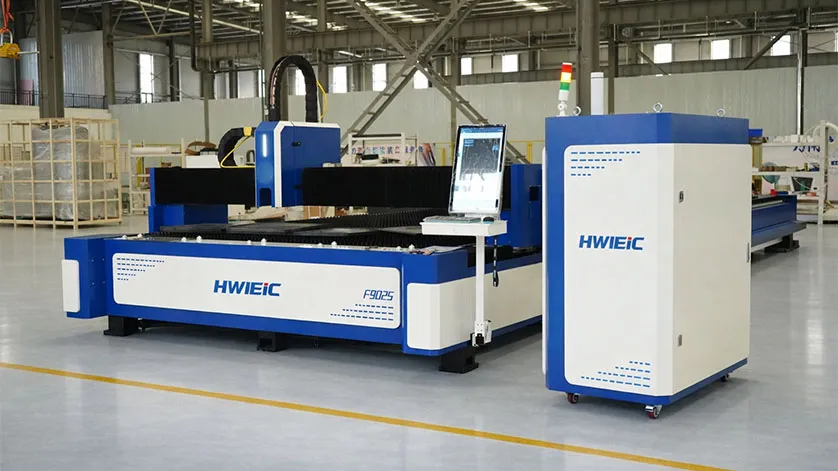
Die maximale Blechdicke auf einem Datenblatt ist der Punkt, an dem die Maschine das Material gerade noch durchtrennt. Die Produktionsdicke ist der Punkt, an dem sie das Material wiederholbar auf einem vollständigen Blech mit einer Geschwindigkeit und Kantenqualität durchtrennt, die Ihr nachgelagerter Prozess akzeptiert.
Der Abstand zwischen beiden beträgt normalerweise ein bis zwei Materialgrößen. Am oberen Ende einer Leistungsklasse verschlechtern sich mehrere Faktoren gleichzeitig: Die Schnittgeschwindigkeit sinkt stark, die Schlacke haftet stärker an, die Schnittfuge wird breiter und der Wärmeeintrag in das Werkstück steigt so weit an, dass er bei Rahmen mit engen Toleranzen relevant wird. Kleine Innenkonturen und scharfe Ecken zeigen dies zuerst, weil die Maschine die von den Schnittparametern vorausgesetzte Vorschubgeschwindigkeit nicht aufrechterhalten kann.
Eine praktische Faustregel für die Kapazitätsplanung: Wählen Sie die Maschine so aus, dass Ihr Material mit dem höchsten Auftragsvolumen im mittleren Drittel ihres Dickenbereichs liegt, nicht am oberen Ende. Wenn 80 % Ihrer Aufträge aus 6 bis 12 mm starkem Kohlenstoffstahl bestehen, wird eine Maschine, die bei 12 mm an ihre Grenze kommt, diese Aufgabe zwar bewältigen, dabei jedoch langsam arbeiten und übermäßig viele Verbrauchsmittel benötigen.
Die beiden Materialien benötigen nicht einfach nur unterschiedliche Parameter. Sie erfordern einen unterschiedlichen Schneidmechanismus, und das verändert die Gasführung, die Schnittkante, die Sie an den nächsten Arbeitsgang übergeben, sowie die Kosten pro Meter.
| Abmessung | Kohlenstoffstahl (Sauerstoffschneiden) | Edelstahl (Stickstoffschneiden) |
| Schneidmechanismus | Exotherme Oxidation führt dem Schnitt Wärme zu | Inertes Schmelzen und Ausblasen, der Laser liefert die gesamte Energie |
| Effektive Dicke pro kW | Höher, weil die Reaktion Energie beiträgt | Geringer bei gleicher Leistung |
| Gasdruckbereich | Niedriger Druck | Hochdruck |
| Gasverbrauch | Moderat | Hoch, wichtigster variabler Kostentreiber |
| Aussehen der Schnittkante | Grauschwarze Oxidschicht | Glänzend, oxidfrei |
| Auswirkungen auf nachgelagerte Prozesse | Oxid muss vor dem Lackieren, Pulverbeschichten oder Schweißen entfernt werden | Im geschnittenen Zustand schweiß- und lackierbar |
| Typischer Fehler bei Erreichen der Grenze | Schlackeanhaftung an der Unterseite, gröber werdende Streifenstruktur | Schlackewülste, Verfärbung der Kante bei sinkender Reinheit |
| Stickstoffalternative für Kohlenstoffstahl | Möglich, erzeugt eine schweißgeeignete Kante und ermöglicht bei gleicher Leistung dünnere Schnitte | Nicht zutreffend |
Diese letzte Zeile ist die Entscheidung, die die meisten Käufer übersehen. Wenn Ihre Kohlenstoffstahlteile direkt geschweißt oder beschichtet werden, entfällt durch das Schneiden unter Stickstoff ein Entgrat- oder Schleifschritt. Gleichzeitig verlieren Sie bei derselben Leistung an Schneidkapazität für größere Materialdicken, und der Gasverbrauch steigt deutlich. Ob sich dieser Kompromiss lohnt, hängt von Ihren Arbeitskosten für nachgelagerte Bearbeitung ab, nicht von der Maschine.
Klären Sie dies, bevor Sie eine Gasversorgung spezifizieren, denn ein Flüssigstickstofftank und ein Druckluftsystem sind unterschiedliche Investitionsprojekte.
Vier Faktoren sind ausschlaggebend, und nur einer davon ist der Maschinenpreis.
Im Vergleich zu Plasmalösungen derselben Dickenklasse liefert das Faserlaserschneiden im Allgemeinen eine schmalere Schnittfuge und eine rechtwinkligere Kante, wodurch die nachgelagerte Kantenbearbeitung reduziert oder ganz vermieden wird, während Plasma bei den Anschaffungskosten für sehr dicke Bleche einen Vorteil behält. Im Vergleich zu älteren CO2-Lasersystemen schneiden Fasersysteme dünne Bleche schneller und verbrauchen kein Lasergas; hochreflektierende Materialien erfordern jedoch in beiden Fällen einen geeigneten Schutz der Quelle und der Optik.
Das relevante HWlEiC Laserplattform für dicke Stahlplatten auf einem geschlossenen Wechseltisch ist die P-Serie, positioniert als Laserschneidmaschine mit geschlossener Wechseltisch-Plattform.
| Feld | Veröffentlichte Daten |
| Serie | P-Serie |
| Modelle | P4020, P6025, P8025, P10025, P12025 |
| Positionierung | Eingeschlossen-Exchange-Plattform-Laser-Schneidemaschine |
| Struktur | Vollständig geschlossen |
| Tischkonfiguration | Wechseltisch |
| Laserart | Hochleistungsfaserlaser |
| Zertifizierung des Qualitätsmanagements | Zertifizierung des Qualitätsmanagementsystems nach ISO 9001:2015 (Zertifikatsnummer und ausstellende Stelle nicht öffentlich bekannt gegeben) |
| Marktkonformität | CE, RoHS |
Vier dieser Zeilen sind diejenigen, die ein Einkäufer in der Fertigung zum Vergleich von Maschinen benötigt, und sie stehen nicht auf den öffentlichen Produktseiten. Fordern Sie ein modellspezifisches Datenblatt und eine Tischzeichnung an, bevor Sie die P-Serie auf dem Papier mit irgendetwas anderem vergleichen. Modellbezeichnungen in dieser Kategorie enthalten häufig die nominalen Tischabmessungen, aber HWlEiC Laser hat keine Maßtabelle veröffentlicht. Behandeln Sie daher jede aus der Modellnummer abgeleitete Schlussfolgerung als unbestätigt, bis die Zeichnung vorliegt.
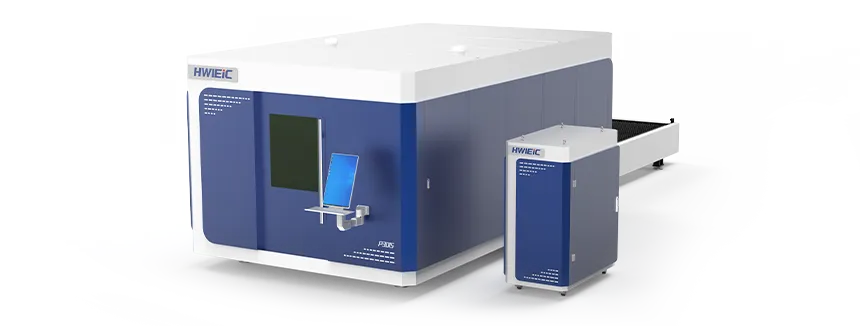
Die veröffentlichten Merkmale sind weiterhin für die Auswahl von großer Bedeutung:
Geschlossene Bauweise. Sie hält Dämpfe, Spritzer und Streustrahlung zurück, was für die Einhaltung der Vorschriften zur Bedienerexposition und für die Nutzbarkeit angrenzender Arbeitsplätze wichtig ist. Außerdem schränkt sie den Zugang für Krane ein; prüfen Sie daher, wie übergroße Bleche hinein- und herausgebracht werden.
Wechselplattform. Das nächste Blech wird geladen, während das aktuelle geschnitten wird. Der Nutzen steigt mit der Kürze Ihrer Schneidzyklen: Beim Verschachteln dünner Bleche in großen Stückzahlen kann die Plattform einen großen Teil der Zykluszeit einsparen, während bei 20-mm-Blech mit langen Schneidwegen die Ladezeit nie der Engpass war. Demgegenüber kostet ein Wechseltisch mehr, benötigt mehr Stellfläche und bringt ein zusätzlich zu wartendes mechanisches Teilsystem mit sich.
F: Wie viel Leistung benötige ich, um 20 mm Kohlenstoffstahl zu schneiden?
A: So viel, dass 20 mm im mittleren Drittel des Maschinenbereichs liegen und nicht an dessen oberer Grenze – bei den meisten Faserlaserplattformen bedeutet das eine mittlere bis hohe Kilowattklasse und nicht die auf einem Diagramm angegebene Mindestleistung. Da veröffentlichte Diagramme unter unterschiedlichen Bedingungen hinsichtlich Düse, Gasreinheit und Einstechen erstellt werden, liefert ein Probeschnitt in Ihrer eigenen Platte die zuverlässige Antwort.
F: Kann eine Maschine sowohl Kohlenstoffstahl als auch Edelstahl gut schneiden?
A: Ja, sofern die Maschine sowohl für die Sauerstoff- als auch für die Hochdruck-Stickstoffversorgung konfiguriert ist und die Parameterbibliothek beide Verfahren abdeckt. Die Einschränkung liegt nur selten beim Laser. Entscheidend ist, ob die Gasinfrastruktur und das Düseninventar beide Betriebsarten unterstützen, ohne dass der Bediener improvisieren muss.
F: Warum weist meine Edelstahlkante Schlacke auf, obwohl die Maschine für diese Dicke ausgelegt ist?
A: Prüfen Sie zuerst die Stickstoffreinheit und den am Düsenende anliegenden Druck, anschließend den Zustand der Düse und die Fokusposition. Die angegebene Materialstärke setzt eine bestimmte Gasspezifikation voraus. Ein Reinheitsabfall oder ein Druckverlust in einer unterdimensionierten Leitung führt zu Gratbildung bei einer Materialstärke, die die Maschine im vergangenen Monat noch problemlos bearbeitet hat.
F: Ist Druckluft ein geeignetes Schneidgas oder nur eine Abkürzung?
A: Innerhalb ihres Einsatzbereichs ist sie legitim, vor allem bei dünneren Blechen, bei denen eine leicht nitrierte Kante akzeptabel ist. Eine korrekt dimensionierte Filterung und Trocknung ist erforderlich. Probleme mit der Luftqualität zeigen sich als sporadische Schneidfehler und werden deshalb meist fälschlicherweise als Maschinenfehler diagnostiziert.
F: Was kostet eine Laserschneidemaschine für Stahl?
A: HWlEiC Laser veröffentlicht keine Preisbereiche für die P-Serie oder andere Schneidplattformen; hierfür ist ein Angebot erforderlich. Die Preisgestaltung wird anhand von Laserleistung, Arbeitsbereich, Maschinenkonfiguration, Automatisierungsanforderungen und Materialanwendung bewertet. Deshalb ist ein ohne diese Angaben genannter Preis mit nichts vergleichbar.
F: Muss eine oxidierte Kante aus Kohlenstoffstahl immer entfernt werden?
A: Nur wenn der nächste Arbeitsschritt dies erfordert. Beim Schweißen und Beschichten ist das im Allgemeinen der Fall. Teile, die verschraubt montiert werden, benötigen dies häufig nicht. Eine Prüfung, welche Ihrer Teile tatsächlich eine oxidfreie Kante benötigen, ist der kostengünstigste Weg, um zu entscheiden, ob sich das Stickstoffschneiden von Kohlenstoffstahl angesichts der Gaskosten lohnt.
Der Kauf einer Faserlaserschneidmaschine ist eine wichtige Investition, doch eine erfolgreiche Produk…
erfahren Sie mehr
Unternehmensprofil Shandong HWlEiC Optoelectronic Technology Co., Ltd. ist ein verbundenes Unterneh…
erfahren Sie mehr
Wir werden Antwort Sie innerhalb 24 Stunden. Wenn für dringenden Fall, fügen Sie bitte WhatsApp/WeChat: +86 15589913375. Oder rufen Sie +86 15589913375 direkt.
*Wir respektieren die Vertraulichkeit und alle Informationen geschützt sind.
Wir verwenden Ihre Informationen nur zur Beantwortung Ihrer Anfrage und sendet niemals unaufgefordert E-Mails oder Werbe-Nachrichten.
Ultimative Dynamik und Effizienz
Haltbarkeit und Zuverlässigkeit
Präzision und Genauigkeit aktualisiert
Intelligente & Benutzerfreundlichkeit
Sicherheit & gesund
Flexible automation
 English English
 Español
 العربية
 Français
 Русский
 Türkçe
 한국어
 Português
 Bahasa Indonesia
 Deutsch
 Italiano