




October 22,2026
Teslimattan Üretime: HWlEiC Lazer Makinesi Kurulumu ve Eğitimi
Fiber lazer kesim makinesi satın almak önemli bir yatırımdır, ancak başarılı üretim…
daha fazla bilgi edin

 11:39
Çelikte güç, pratik kalınlık sınırını belirler; yardımcı gaz ise kenar kalitesini belirler: oksijen, karbon çeliğini kilovat başına daha kalın keser ancak oksitlenmiş bir kenar oluşturur; azot ise daha yüksek gaz maliyeti karşılığında paslanmaz çeliği temiz keser. Yayımlanan kalınlık grafikleri, biri yanlış olduğu için değil, test koşulları farklı olduğu için birbirinden ayrılır.
Şunu arayın: “çelik lazer kesim makinesi “kalınlık tablosu” araması yaptığınızda, aynı güç seviyesinde veya daha fazla farklılık gösteren tablolarla karşılaşırsınız. Bir tedarikçi 6 kW'ta 25 mm karbon çeliği listeler. Bir diğeri 20 mm listeler. Üçüncüsü 30 mm listeler ve hiçbir dipnot eklemez.
Hiçbiri mutlaka yalan söylemiyor. Farklı şeyleri ölçüyorlar.
Lazer gücünde hiçbir değişiklik olmadan yayımlanmış bir kalınlık değerini etkileyen değişkenler:
Pratik sonuç şudur: yayımlanmış tabloları bir güç sınıfı için ön eleme yapmak üzere kullanın, ardından imza atmadan önce kendi malzemenizle numune kesimi talep edin. Gerçekte satın aldığınız kaliteyle bir numune kesimi yapmayı reddeden her tedarikçi, size yararlı bir bilgi vermiş olur.
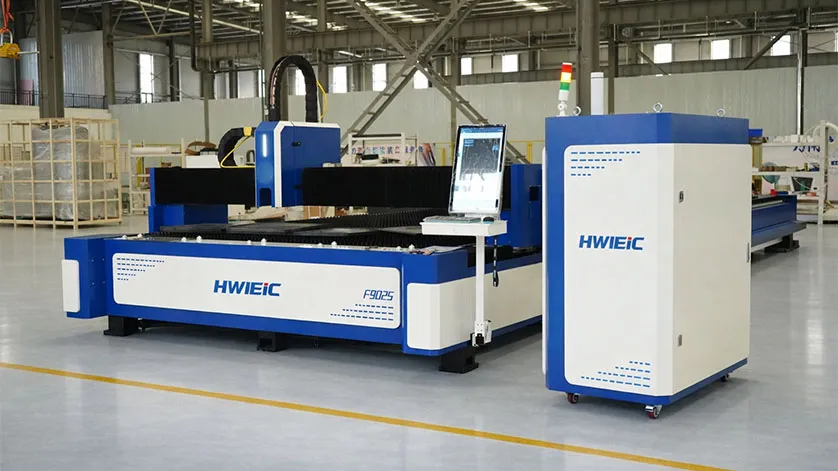
Bir teknik özellikler dokümanındaki maksimum kalınlık, makinenin malzemeyi keserek geçebildiği noktadır. Üretim kalınlığı ise malzemeyi, sonraki prosesinizin tam levha üzerinde tekrar tekrar kabul ettiği hız ve kenar kalitesinde keserek geçebildiği noktadır.
İkisi arasındaki fark genellikle bir ila iki malzeme kalınlığı kademesidir. Bir güç kademesinin en üst noktasında, aynı anda birkaç şey kötüleşir: kesim hızı keskin biçimde düşer, çapak yapışması artar, kesim aralığı genişler ve parçaya aktarılan ısıl girdi, dar toleranslı şasilerde önem taşıyacak kadar yükselir. Küçük iç detaylar ve keskin köşeler bunun ilk görüldüğü yerlerdir; çünkü makine, kesim parametre setinin varsaydığı ilerleme hızını koruyamaz.
Kapasite planlaması için pratik kural: Makineyi, en yüksek hacimli malzemeniz kalınlık aralığının üst sınırında değil, orta üçte birlik bölümünde yer alacak şekilde boyutlandırın. İşlerinizin 'i 6 mm ila 12 mm karbon çeliğinden oluşuyorsa, maksimum 12 mm'ye ulaşan bir makine bu işi yapar; ancak bunu yavaş ve yüksek sarf malzemesi tüketimiyle yapar.
İki malzemenin yalnızca farklı parametrelere ihtiyacı yoktur. Farklı bir kesim mekanizmasına ihtiyaç duyarlar; bu da gaz sözleşmesini, bir sonraki operasyona teslim ettiğiniz kenarı ve metre başına maliyeti değiştirir.
| Boyut | Karbon çeliği (oksijenle kesim) | Paslanmaz çelik (azotla kesim) |
| Kesim mekanizması | Ekzotermik oksidasyon kesime ısı ekler | İnert eritme ve üfleme, tüm enerjiyi lazer sağlar |
| kW başına etkili kalınlık | Daha yüksek, çünkü reaksiyon enerjiye katkıda bulunur | Aynı güçte daha düşük |
| Gaz basıncı rejimi | Düşük basınç | Yüksek basınç |
| Gaz tüketimi | Makul | Yüksek, ana değişken maliyet unsuru |
| Kenar görünümü | Gri-siyah oksit tabakası | Parlak, oksitsiz |
| Sonraki süreç üzerindeki etkisi | Boyama, toz boya kaplama veya kaynak öncesinde oksit giderilmelidir | Kesim sonrası kaynaklanabilir ve boyanabilir |
| Sınır değerde tipik arıza şekli | Alt yüzde cüruf yapışması, çizgilenmenin kabalaşması | Çapak parçacıkları, saflık düşerse kenarda renk değişimi |
| Karbon çeliğinde azot alternatifi | Mümkün, kaynaklanabilir bir kenar sağlar ve aynı güçte daha ince malzemeyi keser | Uygulanamaz |
Son satır, çoğu alıcının gözden kaçırdığı karardır. Karbon çeliği parçalarınız doğrudan kaynağa veya kaplamaya gidiyorsa, bunları azot altında kesmek çapak alma ya da taşlama adımını ortadan kaldırır. Aynı zamanda aynı güçteki kalınlık kapasitesini düşürür ve gaz harcamasını önemli ölçüde artırır. Bu ödünleşimin değerli olup olmadığı makineye değil, ikincil işlemler için işçilik maliyetinize bağlıdır.
Gaz tedarikini belirlemeden önce bunu gözden geçirin; çünkü sıvı nitrojen tankı ile basınçlı hava sistemi farklı sermaye yatırımlarıdır.
Dört girdi belirleyicidir ve bunlardan yalnızca biri makine fiyatıdır.
Aynı kalınlık aralığındaki plazma sınıfı çözümlerle karşılaştırıldığında, fiber lazer kesim genellikle daha dar bir kesim aralığı ve daha dik açılı bir kenar sağlar; bu da ikincil kenar işlemlerini azaltır veya ortadan kaldırır. Buna karşılık plazma, çok kalın levhalarda ilk yatırım maliyeti açısından avantajını korur. Eski nesil CO2 lazer sistemleriyle karşılaştırıldığında fiber sistemler ince sacı daha hızlı keser ve lazer gazı tüketmez; ancak yüksek yansıtıcılığa sahip malzemeler her iki durumda da uygun kaynak ve optik koruması gerektirir.
İlgili HWlEiC Lazer platformu kapalı bir değişimli tabla üzerinde kalın çelik levha için P Serisi, Kapalı Değişim Platformlu Lazer Kesim Makinesi olarak konumlandırılmıştır.
| Saha | Yayımlanan veriler |
| Seri | P Serisi |
| Modeller | P4020, P6025, P8025, P10025, P12025 |
| Konumlandırma | Kapalı Değişim Platformu Lazer Kesim Makinesi |
| Yapı | Tamamen kapalı |
| Tabla yapılandırması | Değişim platformu |
| Lazer tipi | Yüksek güçlü fiber |
| Kalite yönetimi sertifikası | ISO 9001:2015 Kalite Yönetim Sistemi Belgelendirmesi (sertifika numarası ve düzenleyen kuruluş kamuya açıklanmamıştır) |
| Pazar uygunluğu | CE, RoHS |
Bu satırların dördü, imalat alıcısının makineleri karşılaştırmak için ihtiyaç duyduğu bilgilerdir ve bunlar herkese açık ürün sayfalarında yer almaz. P Serisi'ni kâğıt üzerinde başka herhangi bir makineyle karşılaştırmadan önce model bazında bir teknik özellik föyü ve ölçülendirilmiş çizim isteyin. Bu kategorideki model adları genellikle nominal tabla ölçülerini kodlar; ancak HWlEiC Laser bir ölçü tablosu yayımlamamıştır. Bu nedenle çizim gelene kadar model numarasından yapılan her çıkarımı doğrulanmamış kabul edin.
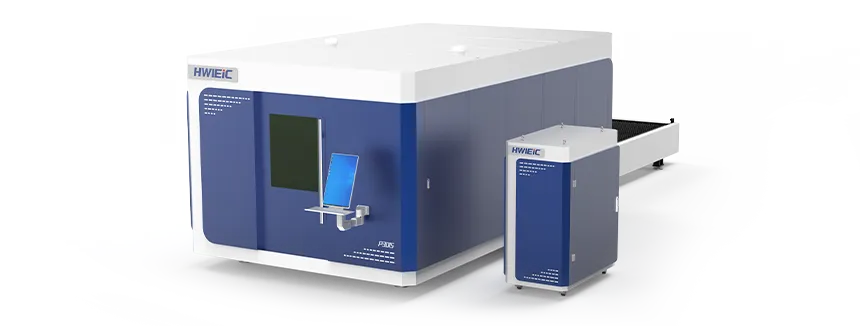
Yayınlanan özellikler yine de seçim açısından gerçek önem taşır:
Kapalı yapı. Dumanı, sıçrantıyı ve başıboş radyasyonu içeride tutar; bu, operatör maruziyeti mevzuatına uyum ve bitişik iş istasyonlarının kullanılabilir durumda kalması açısından önemlidir. Ayrıca vinç erişimini kısıtlar; bu nedenle büyük ebatlı levhaların makineye nasıl sokulup çıkarılacağını kontrol edin.
Değişim platformu. Mevcut sac kesilirken bir sonraki sacın yüklenmesi gerçekleşir. Sağladığı fayda, kesim çevrimlerinizin ne kadar kısa olduğuna bağlıdır: ince sacda yüksek hacimli yerleşimde platform çevrim süresinin büyük bir bölümünü telafi edebilirken, uzun kesim yollarına sahip 20 mm plakada yükleme süresi zaten kısıtlayıcı unsur değildir. Buna karşılık, değişim tablası daha maliyetlidir, daha fazla zemin alanı kaplar ve bakımı yapılması gereken mekanik bir alt sistem ekler.
S: 20 mm karbon çeliğini kesmek için ne kadar güce ihtiyacım var?
Y: 20 mm'nin makinenin aralığının üst sınırında değil, orta bölümünde yer alacağı kadar yeterlidir; bu da çoğu fiber platform için bir çizelgede görünen minimum seviye yerine orta-yüksek kilovat sınıfı anlamına gelir. Yayımlanmış çizelgeler farklı nozul, gaz saflığı ve delme koşulları altında oluşturulduğundan güvenilir yanıt, kendi levhanız üzerinde yapılacak bir numune kesiminden elde edilir.
S: Tek bir makine hem karbon çeliğini hem de paslanmaz çeliği iyi kesebilir mi?
C: Evet; hem oksijen hem de yüksek basınçlı azot beslemesiyle yapılandırılmış olması ve parametre kitaplığının her ikisini de kapsaması koşuluyla. Kısıtlayıcı unsur nadiren lazerdir. Asıl mesele, gaz altyapısının ve nozul envanterinin operatörün doğaçlama yapmasına gerek kalmadan her iki çalışma rejimini destekleyip desteklemediğidir.
S: Makine bu kalınlık için derecelendirilmişken paslanmaz çeliğin kenarında neden çapak oluşuyor?
C: Önce nitrojen saflığını ve nozuldaki sağlanan basıncı, ardından nozulun durumunu ve odak konumunu kontrol edin. Nominal kalınlık, belirli bir gaz spesifikasyonunu varsayar. Saflıktaki düşüş veya yetersiz boyutlandırılmış bir hat boyunca yaşanan basınç kaybı, makinenin geçen ay işleyebildiği bir kalınlıkta çapak oluşmasına neden olur.
S: Sıkıştırılmış hava geçerli bir yardımcı gaz mıdır, yoksa kestirme bir çözüm mü?
Y: Kendi aralığında, özellikle hafif nitrürlenmiş bir kenarın kabul edilebilir olduğu daha ince saclarda meşru bir seçenektir. Uygun boyutlandırılmış filtreleme ve kurutma gerektirir. Hava kalitesi sorunları aralıklı kesim kusurları olarak ortaya çıkar; bu nedenle genellikle makine arızası olarak yanlış teşhis edilirler.
S: Çelik için bir lazer kesim makinesinin maliyeti nedir?
Y: HWlEiC Laser, P Serisi veya diğer kesim platformları için fiyat aralıkları yayımlamıyor; bu nedenle teklif alınması gerekir. Fiyatlandırma; lazer gücü, çalışma alanı, makine konfigürasyonu, otomasyon gereksinimleri ve malzeme uygulamasına göre değerlendirilir. Bu nedenle bu girdiler olmadan verilen bir rakam başka herhangi bir rakamla karşılaştırılabilir değildir.
S: Oksitlenmiş karbon çeliği kenarının her zaman temizlenmesi gerekir mi?
C: Yalnızca bir sonraki işlem bunu gerektiriyorsa. Kaynak ve kaplama işlemleri genellikle gerektirir. Cıvatalı montaja gidecek parçalarda ise çoğu zaman gerekmez. Parçalarınızın hangilerinde gerçekten oksitsiz bir kenar gerektiğini denetlemek, karbon çeliğini azotla kesmenin gaz maliyetini karşılayıp karşılamadığına karar vermenin en ucuz yoludur.
Fiber lazer kesim makinesi satın almak önemli bir yatırımdır, ancak başarılı üretim…
daha fazla bilgi edin
Şirket Profili Shandong HWlEiC Optoelectronic Technology Co., Ltd. bağlı bir şirkettir…
daha fazla bilgi edin
Biz 24 saat içinde size cevap verecektir. Acil durum için lütfen WhatsApp/WeChat ekleyin: +86 15589913375. Veya doğrudan +86 15589913375 numaralı telefonu arayın.
*Gizliliğinize saygı duyuyoruz ve tüm bilgiler korunuyor.
Bilgilerinizi yalnızca sorunuza yanıt vermek için kullanacağız ve asla istenmeyen e-postalar veya promosyon mesajları göndermeyeceğiz.
Nihai dinamikler ve verimlilik
Dayanıklılık ve güvenilirlik
Yükseltilmiş hassasiyet ve doğruluk
Akıllı ve kullanım kolaylığı
Güvenlik ve sağlık
Çok yönlü otomasyon
 English English
 Español
 العربية
 Français
 Русский
 Türkçe
 한국어
 Português
 Bahasa Indonesia
 Deutsch
 Italiano