




October 22,2026
De la entrega a la producción: instalación y capacitación sobre máquinas láser HWlEiC
La compra de una máquina de corte por láser de fibra es una inversión importante, pero para que la producción tenga éxito…
aprender más

 11:39
For steel, power sets the practical thickness ceiling and assist gas sets edge quality: oxygen cuts carbon steel thicker per kilowatt with an oxidised edge, nitrogen cuts stainless clean at higher gas cost. Published thickness charts differ because test conditions differ, not because one is wrong.
Search “laser cutting machine steel «tabla de espesores» y obtendrá tablas que difieren en un 30 % o más para el mismo nivel de potencia. Un proveedor indica 25 mm de acero al carbono a 6 kW. Otro indica 20 mm. Un tercero indica 30 mm y no añade ninguna nota al pie.
None of them are necessarily lying. They are measuring different things.
Variables that move a published thickness number without any change in laser power:
La consecuencia práctica: utilice las tablas publicadas para preseleccionar un nivel de potencia y, después, exija un corte de muestra en su propio material antes de firmar. Cualquier proveedor que no quiera realizar uno en el grado que usted realmente compra le ha dicho algo útil.
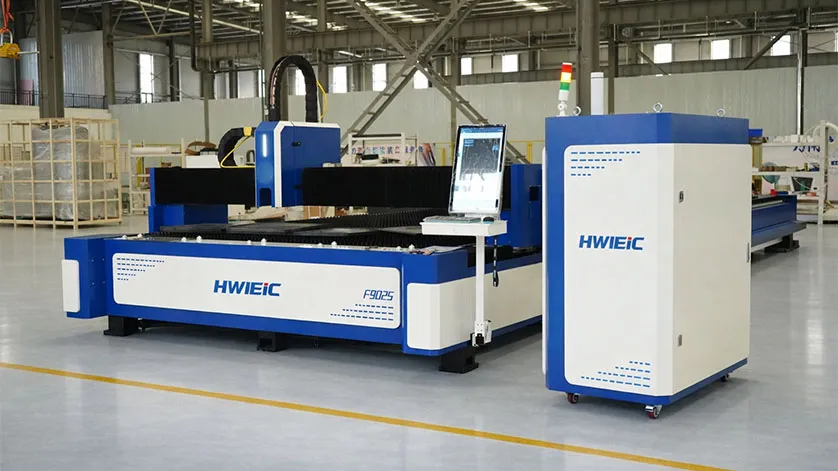
A specification sheet’s maximum thickness is the point at which the machine will get through the material. Production thickness is the point at which it gets through the material at a speed and edge quality that your downstream process accepts, repeatably, on a full sheet.
La diferencia entre ambos suele ser de uno a dos tamaños de material. En el extremo superior de un nivel de potencia, varias cosas se degradan a la vez: la velocidad de corte disminuye considerablemente, aumenta la adhesión de escoria, se ensancha la ranura de corte y el aporte térmico a la pieza aumenta lo suficiente como para importar en bastidores con tolerancias ajustadas. Las características internas pequeñas y las esquinas afiladas son donde esto aparece primero, porque la máquina no puede mantener la velocidad de avance que presupone el conjunto de parámetros de corte.
A working rule for capacity planning: size the machine so that your highest-volume material sits in the middle third of its thickness range, not the top. If 80% of your work is 6 mm to 12 mm carbon steel, a machine that tops out at 12 mm will do it and will be slow and consumable-hungry doing it.
The two materials do not simply need different parameters. They need a different cutting mechanism, and that changes the gas contract, the edge you hand to the next operation, and the cost per metre.
| Dimensión | Carbon steel (oxygen cutting) | Acero inoxidable (corte con nitrógeno) |
| Mecanismo de corte | Exothermic oxidation adds heat to the cut | Inert melt-and-blow, laser supplies all energy |
| Effective thickness per kW | Higher, because the reaction contributes energy | Lower at equal power |
| Régimen de presión de gas | Baja presión | High pressure |
| Gas consumption | Moderado | High, main variable cost driver |
| Edge appearance | Grey-black oxide layer | Bright, oxide-free |
| Impacto posterior | Oxide must be removed before painting, powder coating or welding | Weldable and paintable as cut |
| Typical failure mode at limit | Adherencia de escoria en la parte inferior, aumento de la rugosidad de las estrías | Dross beads, edge discolouration if purity drops |
| Nitrogen alternative on carbon steel | Posible, proporciona un borde soldable, corta espesores menores con la misma potencia | No aplicable |
Esa última fila es la decisión que la mayoría de los compradores pasa por alto. Si sus piezas de acero al carbono pasan directamente a soldadura o recubrimiento, cortarlas con nitrógeno elimina una etapa de desbarbado o esmerilado. También reduce la capacidad de espesor con la misma potencia y aumenta considerablemente el gasto de gas. Que esa compensación valga la pena depende de su coste de mano de obra para las operaciones secundarias, no de la máquina.
Analice esto antes de especificar un suministro de gas, porque un tanque de nitrógeno líquido y un sistema de aire comprimido son proyectos de inversión distintos.
Four inputs dominate, and only one of them is the machine price.
Compared with plasma-class solutions in the same thickness bracket, fibre laser cutting generally delivers a narrower kerf and a squarer edge that reduces or eliminates secondary edge preparation, while plasma retains an advantage on very thick plate acquisition cost. Compared with legacy CO2 laser systems, fibre systems cut thin sheet faster and consume no laser gas, though highly reflective materials require appropriate source and optics protection in either case.
The relevant HWlEiC Plataforma láser for heavy steel plate on an enclosed exchange table is the La Serie P, presentada como una máquina de corte láser de plataforma de intercambio cerrada.
| Campo | Datos publicados |
| Series | La Serie P |
| Modelos | P4020, P6025, P8025, P10025, P12025 |
| Posicionamiento | Adjunto A La Plataforma De Intercambio De Corte Por Láser De La Máquina |
| Estructura | Fully enclosed |
| Configuración de la mesa | Exchange platform |
| Tipo de láser | Fibra de alta potencia |
| Quality management certification | Certificación del Sistema de Gestión de la Calidad ISO 9001:2015 (número de certificado y organismo emisor no divulgados públicamente) |
| Market compliance | CE, RoHS |
Cuatro de esas filas son las que un comprador de fabricación necesita para comparar máquinas, y no figuran en las páginas públicas de productos. Solicite una hoja de especificaciones por modelo y un plano de la mesa antes de comparar la Serie P con cualquier otra opción sobre el papel. Las designaciones de modelo de esta categoría suelen codificar las dimensiones nominales de la mesa, pero HWlEiC Laser no ha publicado una tabla de dimensiones, por lo que cualquier inferencia a partir del número de modelo debe considerarse sin confirmar hasta que llegue el plano.
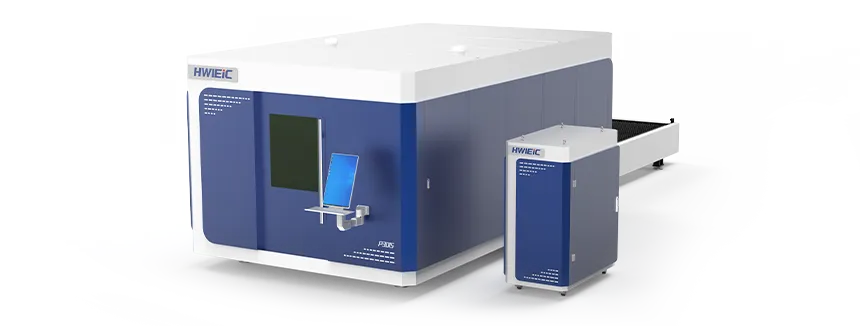
The features that are published still carry real selection weight:
Estructura cerrada. Contiene humos, salpicaduras y radiación dispersa, lo cual es importante para cumplir con las normas de exposición de los operadores y para mantener utilizables los puestos de trabajo adyacentes. También limita el acceso de la grúa, así que compruebe cómo entran y salen las chapas sobredimensionadas.
Plataforma de intercambio. La carga de la siguiente chapa se realiza mientras se corta la chapa actual. El beneficio aumenta cuanto más cortos sean sus ciclos de corte: en el anidado de alto volumen de chapas finas, la plataforma puede recuperar una gran parte del tiempo de ciclo, mientras que en chapa de 20 mm con trayectorias de corte largas, el tiempo de carga nunca fue la limitación. En contrapartida, una mesa de intercambio cuesta más, ocupa más espacio en planta y añade un subsistema mecánico que mantener.
P: ¿Cuánta potencia necesito para cortar acero al carbono de 20 mm?
R: La suficiente para que 20 mm se sitúe dentro de la parte media del rango de la máquina, en lugar de en el extremo superior, lo que para la mayoría de las plataformas de fibra significa un nivel de kilovatios de medio a alto, en vez del mínimo que aparece en una tabla. Dado que las tablas publicadas se elaboran bajo diferentes condiciones de boquilla, pureza del gas y perforación, la respuesta fiable proviene de un corte de muestra en su propia placa.
P: ¿Puede una sola máquina cortar bien tanto acero al carbono como acero inoxidable?
A: Yes, provided it is configured with both oxygen and high-pressure nitrogen supply and the parameter library covers both. The constraint is rarely the laser. It is whether the gas infrastructure and nozzle inventory support both regimes without an operator improvising.
Q: Why is my stainless edge showing dross when the machine is rated for that thickness?
A: Check nitrogen purity and delivered pressure at the nozzle first, then nozzle condition and focus position. Rated thickness assumes a specific gas specification. A purity drop or a pressure loss across an undersized line will produce dross at a thickness the machine handled last month.
P: ¿El aire comprimido es un gas de asistencia válido o un atajo?
A: Legitimate within its range, mainly thinner sheet where a slightly nitrided edge is acceptable. It requires properly sized filtration and drying. Air quality problems present as intermittent cut defects, which is why they are usually misdiagnosed as machine faults.
Q: What does a laser cutting machine for steel cost?
R: HWlEiC Laser no publica rangos de precios para la Serie P ni para otras plataformas de corte, por lo que se requiere una cotización. El precio se evalúa en función de la potencia del láser, el área de trabajo, la configuración de la máquina, los requisitos de automatización y la aplicación del material, por lo que una cifra cotizada sin esos datos no es comparable con nada.
Q: Does an oxidised carbon steel edge always need removing?
A: Only if the next operation cares. Welding and coating generally do. Parts going to bolted assembly often do not. Auditing which of your parts genuinely require an oxide-free edge is the cheapest way to decide whether nitrogen cutting on carbon steel earns its gas bill.
La compra de una máquina de corte por láser de fibra es una inversión importante, pero para que la producción tenga éxito…
aprender más
Perfil de la empresa Shandong HWlEiC Optoelectronic Technology Co., Ltd. es una empresa afiliada…
aprender más
Le responderemos dentro de 24 horas. Si por caso urgente, por favor agregar WhatsApp/WeChat: +86 15589913375. O llame al +86 15589913375 directamente.
*Hemos de respetar su confidencialidad y toda la información están protegidos.
Sólo utilizaremos su información para responder a su consulta y nunca envía correos electrónicos no solicitados o mensajes promocionales.
Final de la dinámica y la eficiencia
La durabilidad y fiabilidad
Actualizado precisión y exactitud
Inteligente y fácil de utilizar
La seguridad y salud de la
Versátil automatización
 English English
 Español
 العربية
 Français
 Русский
 Türkçe
 한국어
 Português
 Bahasa Indonesia
 Deutsch
 Italiano