




October 22,2026
Dalla consegna alla produzione: installazione e formazione sulla macchina laser HWlEiC
L'acquisto di una macchina da taglio laser a fibra è un investimento importante, ma una produzione di successo…
scopri di più

 11:39
Per l’acciaio, la potenza stabilisce il limite pratico dello spessore e il gas di assistenza determina la qualità del bordo: l’ossigeno taglia l’acciaio al carbonio a uno spessore maggiore per kilowatt, lasciando un bordo ossidato, mentre l’azoto taglia l’acciaio inox in modo pulito, ma con un costo del gas più elevato. Le tabelle degli spessori pubblicate differiscono perché variano le condizioni di prova, non perché una di esse sia errata.
Cercate “acciaio per macchine da taglio laser tabella degli spessori” e si ottengono tabelle che differiscono del 30% o più a parità di potenza. Un fornitore indica 25 mm per l'acciaio al carbonio a 6 kW. Un altro ne indica 20 mm. Un terzo ne indica 30 mm e non aggiunge alcuna nota a piè di pagina.
Nessuno di loro sta necessariamente mentendo. Stanno misurando cose diverse.
Variabili che modificano il valore di spessore pubblicato senza alcun cambiamento nella potenza del laser:
La conseguenza pratica: utilizzate le tabelle pubblicate per selezionare una classe di potenza, quindi richiedete un taglio di prova sul vostro materiale prima di firmare. Qualsiasi fornitore che non sia disposto a eseguirne uno sul grado che acquistate effettivamente vi ha già fornito un'informazione utile.
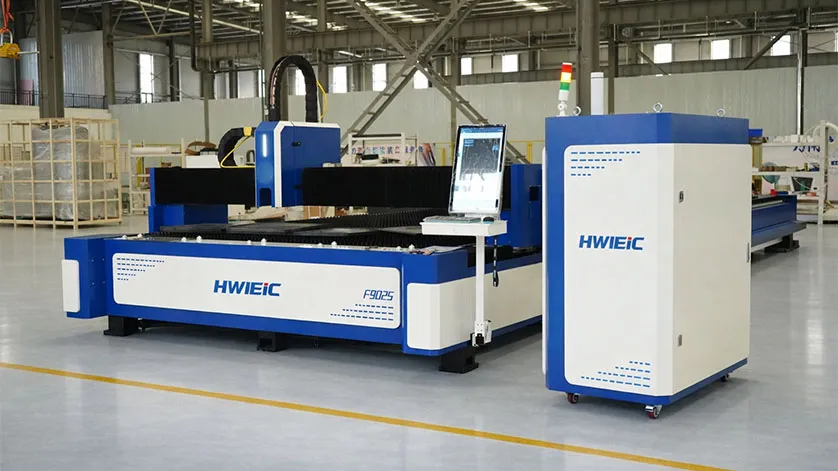
Lo spessore massimo indicato in una scheda tecnica è il punto in cui la macchina riesce ad attraversare il materiale. Lo spessore di produzione è il punto in cui riesce ad attraversarlo con una velocità e una qualità del bordo accettate dal processo a valle, in modo ripetibile e su una lamiera intera.
La differenza tra i due è solitamente di una o due dimensioni di spessore del materiale. Al limite superiore di una fascia di potenza, diverse prestazioni peggiorano contemporaneamente: la velocità di taglio diminuisce drasticamente, l’adesione della scoria aumenta, l’ampiezza del solco di taglio cresce e l’apporto termico al pezzo aumenta abbastanza da diventare rilevante sui telai con tolleranze ristrette. Sono i piccoli elementi interni e gli angoli acuti a evidenziare per primi questo problema, perché la macchina non riesce a mantenere la velocità di avanzamento prevista dal set di parametri di taglio.
Una regola pratica per la pianificazione della capacità: dimensiona la macchina in modo che il materiale lavorato in maggior volume si trovi nel terzo centrale del suo intervallo di spessori, non al limite superiore. Se l’80% del tuo lavoro è costituito da acciaio al carbonio da 6 mm a 12 mm, una macchina il cui limite massimo è 12 mm riuscirà a lavorarlo, ma lo farà lentamente e consumando molti materiali di consumo.
The two materials do not simply need different parameters. They need a different cutting mechanism, and that changes the gas contract, the edge you hand to the next operation, and the cost per metre.
| Dimensione | Acciaio al carbonio (taglio con ossigeno) | Acciaio inossidabile (taglio con azoto) |
| Cutting mechanism | L’ossidazione esotermica aggiunge calore al taglio | Inert melt-and-blow, laser supplies all energy |
| Effective thickness per kW | Maggiore, perché la reazione fornisce energia | Inferiore a parità di potenza |
| Regime di pressione del gas | Bassa pressione | Alta pressione |
| Consumo di gas | Modesto | Elevato, principale fattore di costo variabile |
| Aspetto del bordo | Strato di ossido grigio-nero | Lucido, privo di ossido |
| Impatto sulle operazioni successive | L'ossido deve essere rimosso prima della verniciatura, della verniciatura a polvere o della saldatura | Saldabile e verniciabile dopo il taglio |
| Modalità di guasto tipica al limite | Adesione della scoria sul lato inferiore, grossolanizzazione delle striature | Perle di scoria, scolorimento del bordo se la purezza diminuisce |
| Alternativa all'azoto per l'acciaio al carbonio | Possible, gives a weldable edge, cuts thinner at the same power | Non applicabile |
Quell'ultima riga rappresenta la decisione che la maggior parte degli acquirenti trascura. Se i pezzi in acciaio al carbonio passano direttamente alla saldatura o alla verniciatura, tagliarli con azoto elimina una fase di sbavatura o molatura. Tuttavia, a parità di potenza, riduce lo spessore lavorabile e aumenta notevolmente il consumo di gas. La convenienza di questo compromesso dipende dal costo della manodopera per le lavorazioni secondarie, non dalla macchina.
Definite questo aspetto prima di specificare un'alimentazione del gas, perché un serbatoio di azoto liquido e un sistema ad aria compressa sono due investimenti in conto capitale diversi.
Quattro fattori determinano la maggior parte dei costi, e solo uno di questi è il prezzo della macchina.
Rispetto alle soluzioni di classe plasma nella stessa fascia di spessori, il taglio laser a fibra offre generalmente un solco più stretto e un bordo più squadrato, riducendo o eliminando la preparazione secondaria del bordo, mentre il plasma conserva un vantaggio sul costo di acquisto delle lamiere molto spesse. Rispetto ai sistemi laser CO2 tradizionali, i sistemi a fibra tagliano più velocemente le lamiere sottili e non consumano gas laser, anche se i materiali altamente riflettenti richiedono in entrambi i casi un’adeguata protezione della sorgente e delle ottiche.
The relevant HWlEiC Piattaforma laser per lamiere pesanti in acciaio su una tavola di scambio chiusa è il Serie P, configurata come macchina per il taglio laser a piattaforma di scambio chiusa.
| Campo | Dati pubblicati |
| Serie | Serie P |
| Modelli | P4020, P6025, P8025, P10025, P12025 |
| Posizionamento | Macchina da taglio al laser a piattaforma di scambio chiusa |
| Struttura | Completamente chiusa |
| Configurazione del piano | Piattaforma di scambio |
| Tipo di laser | Fibra ad alta potenza |
| Certificazione di gestione della qualità | Certificazione del sistema di gestione della qualità ISO 9001:2015 (numero del certificato e organismo di emissione non divulgati pubblicamente) |
| Conformità alle norme di mercato | CE, RoHS |
Quattro di queste righe sono quelle che un acquirente del settore della carpenteria deve utilizzare per confrontare le macchine, ma non sono presenti nelle pagine pubbliche dei prodotti. Richiedi una scheda tecnica per modello e un disegno del piano prima di confrontare sulla carta la P Series con qualsiasi altra macchina. In questa categoria, le denominazioni dei modelli codificano comunemente le dimensioni nominali del piano, ma HWlEiC Laser non ha pubblicato una tabella delle dimensioni; considera quindi non confermata qualsiasi deduzione dal numero del modello finché non arriva il disegno.
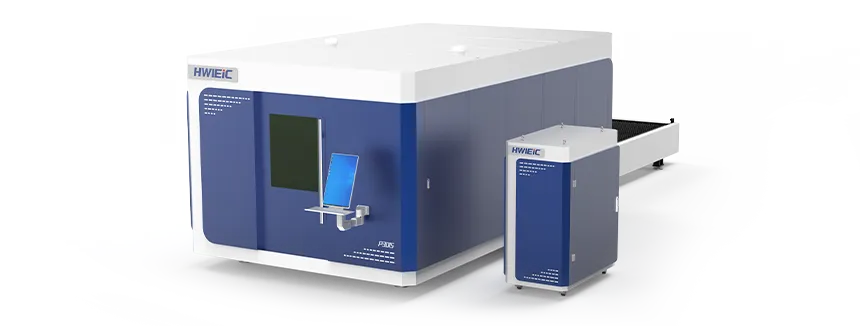
Le caratteristiche pubblicate continuano ad avere un peso reale nella scelta:
Struttura chiusa. Contiene fumi, spruzzi e radiazioni diffuse, un aspetto importante per la conformità ai requisiti di esposizione degli operatori e per mantenere utilizzabili le postazioni di lavoro adiacenti. Limita inoltre l'accesso delle gru, quindi verificate come vengono introdotte ed estratte le lamiere fuori misura.
Piattaforma di scambio. Il caricamento della lamiera successiva avviene mentre si taglia quella corrente. Il vantaggio è proporzionale alla brevità dei cicli di taglio: nella produzione ad alto volume con nesting su lamiere sottili, la piattaforma può recuperare una parte significativa del tempo di ciclo, mentre su una lamiera da 20 mm con percorsi di taglio lunghi il tempo di caricamento non era mai il fattore limitante. D'altra parte, una tavola di scambio costa di più, occupa più spazio a terra e aggiunge un sottosistema meccanico da sottoporre a manutenzione.
D: Di quanta potenza ho bisogno per tagliare acciaio al carbonio da 20 mm?
R: Abbastanza da collocare i 20 mm nella fascia centrale della gamma della macchina, anziché al limite superiore; per la maggior parte delle piattaforme a fibra ciò significa una fascia di potenza medio-alta, non il minimo che compare in un grafico. Poiché i grafici pubblicati vengono elaborati con ugelli, purezza del gas e condizioni di foratura differenti, la risposta affidabile si ottiene eseguendo un taglio di prova sulla propria lamiera.
Q: Can one machine cut both carbon steel and stainless well?
R: Sì, a condizione che sia configurata con alimentazione sia di ossigeno sia di azoto ad alta pressione e che la libreria dei parametri copra entrambi. Il vincolo raramente è il laser. Dipende piuttosto dal fatto che l’infrastruttura del gas e l’inventario degli ugelli supportino entrambi i regimi senza costringere l’operatore a improvvisare.
D: Perché il bordo dell’acciaio inox presenta bave se la macchina è classificata per quello spessore?
R: Controlla innanzitutto la purezza dell’azoto e la pressione erogata all’ugello, quindi le condizioni dell’ugello e la posizione del fuoco. Lo spessore nominale presuppone una specifica composizione del gas. Una riduzione della purezza o una perdita di pressione lungo una linea sottodimensionata produrrà bava a uno spessore che la macchina gestiva ancora il mese scorso.
D: L'aria compressa è un gas di assistenza legittimo o una scorciatoia?
R: È una soluzione legittima nel proprio intervallo di applicazione, principalmente per lamiere più sottili dove un bordo leggermente nitrurato è accettabile. Richiede una filtrazione e un’essiccazione adeguatamente dimensionate. I problemi di qualità dell’aria si manifestano come difetti di taglio intermittenti, motivo per cui vengono solitamente diagnosticati erroneamente come guasti della macchina.
D: Quanto costa una macchina per il taglio laser dell'acciaio?
R: HWlEiC Laser non pubblica fasce di prezzo per la P Series o per altre piattaforme di taglio, quindi è necessario richiedere un preventivo. Il prezzo viene valutato in base alla potenza laser, all’area di lavoro, alla configurazione della macchina, ai requisiti di automazione e all’applicazione sul materiale; per questo una cifra indicata senza questi dati non è confrontabile con nulla.
D: Un bordo di acciaio al carbonio ossidato deve sempre essere rimosso?
R: Solo se l'operazione successiva lo richiede. In genere la saldatura e il rivestimento lo richiedono. I pezzi destinati all'assemblaggio con bulloni spesso no. Verificare quali dei vostri pezzi richiedano realmente un bordo privo di ossido è il modo più economico per decidere se il taglio dell'acciaio al carbonio con azoto giustifica il costo del gas.
L'acquisto di una macchina da taglio laser a fibra è un investimento importante, ma una produzione di successo…
scopri di più
Profilo aziendale Shandong HWlEiC Optoelectronic Technology Co., Ltd. è una società affiliat…
scopri di più
Ti risponderemo entro 24 ore. In caso di necessità urgente, aggiungi WhatsApp/WeChat: +86 15589913375. Oppure chiama direttamente il numero +86 15589913375.
*Rispettiamo la tua riservatezza e tutte le informazioni sono protette.
Utilizzeremo solo le tue informazioni per rispondere alla tua richiesta e non invieremo mai email indesiderate o messaggi promozionali.
Dinamiche e efficienza definitive
Durabilità e affidabilità
Precisione e accuratezza potenziate
Intelligente e facile da usare
Sicurezza e salute
Automazione versatile
 English English
 Español
 العربية
 Français
 Русский
 Türkçe
 한국어
 Português
 Bahasa Indonesia
 Deutsch
 Italiano