




October 22,2026
من التسليم إلى الإنتاج: تركيب وتدريب ماكينات الليزر من HWlEiC
يُعد شراء آلة القطع بالليزر الليفي استثماراً مهماً، ولكن الإنتاج الناجـ…
معرفة المزيد

 11:39
For steel, power sets the practical thickness ceiling and assist gas sets edge quality: oxygen cuts carbon steel thicker per kilowatt with an oxidised edge, nitrogen cuts stainless clean at higher gas cost. Published thickness charts differ because test conditions differ, not because one is wrong.
Search “فولاذ آلة القطع بالليزر مخطط السماكة" وستجد جداول تختلف بنسبة 30% أو أكثر عند نفس مستوى القدرة. حيث يُدرج أحد الموردين 25 مم من الفولاذ الكربوني عند قدرة 6 كيلوواط، ويُدرج آخر 20 مم، بينما يُدرج ثالث 30 مم دون إضافة أي حاشية سفلية على الإطلاق.
None of them are necessarily lying. They are measuring different things.
Variables that move a published thickness number without any change in laser power:
النتيجة العملية: استخدم المخططات المنشورة لاختيار فئة القدرة مبدئيًا، ثم اشترط إجراء قطع تجريبي على مادتك الخاصة قبل التوقيع. فأي مورّد يرفض إجراء تجربة على النوع الذي تشتريه فعلًا يكون قد زوّدك بمعلومة مفيدة.
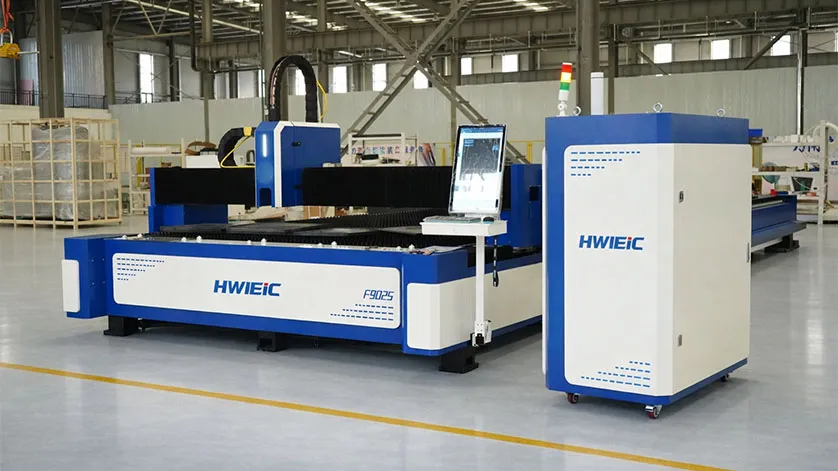
السماكة القصوى الواردة في ورقة المواصفات هي النقطة التي تتمكن عندها الآلة من اختراق المادة. أما سماكة الإنتاج فهي النقطة التي تتمكن عندها من اختراق المادة بسرعة وجودة حافة تقبلهما عملية المعالجة اللاحقة لديك، وبصورة متكررة، على لوح كامل.
The gap between the two is usually one to two material sizes. At the very top of a power tier, several things degrade at once: cut speed drops steeply, dross adhesion increases, kerf widens, and thermal input into the part rises enough to matter on tight-tolerance frames. Small internal features and sharp corners are where this shows up first, because the machine cannot maintain the feed rate the cut parameter set assumes.
قاعدة عملية لتخطيط السعة: حدّد حجم الآلة بحيث تقع المادة التي تستخدمها بأكبر حجم ضمن الثلث الأوسط من نطاق سماكاتها، وليس عند الحد الأعلى. فإذا كان 80% من أعمالك يتضمن فولاذًا كربونيًا بسماكة تتراوح بين 6 و12 مم، فإن آلة يصل حدها الأقصى إلى 12 مم ستنجز العمل، لكنها ستفعله ببطء وباستهلاك كبير للمواد التشغيلية.
لا تتطلب المادتان مجرد معايير ضبط مختلفة، بل تحتاجان إلى آلية قطع مختلفة، وهذا يُغيّر عقد توريد الغاز، وجودة الحافة التي تُسلّمها إلى العملية التالية، والتكلفة لكل متر.
| البُعد | Carbon steel (oxygen cutting) | الفولاذ المقاوم للصدأ (القطع بالنيتروجين) |
| آلية القطع | Exothermic oxidation adds heat to the cut | Inert melt-and-blow, laser supplies all energy |
| السماكة الفعّالة لكل كيلوواط | أعلى، لأن التفاعل يساهم بالطاقة | Lower at equal power |
| Gas pressure regime | Low pressure | High pressure |
| استهلاك الغاز | متواضع | مرتفع، وهو المحرك الرئيسي للتكلفة المتغيرة |
| Edge appearance | طبقة أكسيد رمادية مائلة إلى السواد | Bright, oxide-free |
| Downstream impact | يجب إزالة الأكسيد قبل الطلاء أو الطلاء بالمسحوق أو اللحام | قابل للحام والطلاء بعد القطع |
| نمط العطل المعتاد عند الحد الأقصى | Slag adhesion on underside, striation coarsening | خرزات خبث، وتغيّر لون الحافة عند انخفاض النقاوة |
| Nitrogen alternative on carbon steel | ممكن، ويعطي حافة قابلة للحام، ويقطع سماكات أقل عند القدرة نفسها | لا ينطبق |
That last row is the decision most buyers miss. If your carbon steel parts go straight to welding or coating, cutting them under nitrogen removes a deburring or grinding step. It also costs you thickness capability at the same power, and it raises gas spend substantially. Whether that trade is worth it depends on your labour rate for secondary operations, not on the machine.
اعمل على هذه النقاط قبل أن تحدد مواصفات إمداد الغاز، لأن خزان النيتروجين السائل ونظام الهواء المضغوط مشروعان رأسماليان مختلفان.
تؤثر أربعة مدخلات رئيسية، ولا يمثّل سعر الآلة سوى واحد منها.
Compared with plasma-class solutions in the same thickness bracket, fibre laser cutting generally delivers a narrower kerf and a squarer edge that reduces or eliminates secondary edge preparation, while plasma retains an advantage on very thick plate acquisition cost. Compared with legacy CO2 laser systems, fibre systems cut thin sheet faster and consume no laser gas, though highly reflective materials require appropriate source and optics protection in either case.
The relevant HWlEiC منصة الليزر للصفائح الفولاذية السميكة على طاولة تبادل مغلقة هو الـ سلسلة P، موضوعة بوصفها آلة قطع بالليزر لمنصة تبادل مغلقة.
| الحقل | Published data |
| السلسلة | سلسلة P |
| الطرازات | P4020, P6025, P8025, P10025, P12025 |
| تحديد الموقع | المغلقة منصة لتبادل الليزر آلة قطع |
| الهيكل | Fully enclosed |
| تهيئة الطاولة | منصة التبادل |
| نوع الليزر | ألياف عالية القدرة |
| شهادة إدارة الجودة | شهادة نظام إدارة الجودة ISO 9001:2015 (لم يُفصح علنًا عن رقم الشهادة والجهة المُصدرة) |
| الامتثال لمتطلبات السوق | CE, RoHS |
Four of those rows are the ones a fabrication buyer needs to compare machines, and they are not on the public product pages. Request a per-model specification sheet and a table drawing before comparing the P Series against anything else on paper. Model designations in this category commonly encode nominal table dimensions, but HWlEiC Laser has not published a dimension table, so treat any inference from the model number as unconfirmed until the drawing arrives.
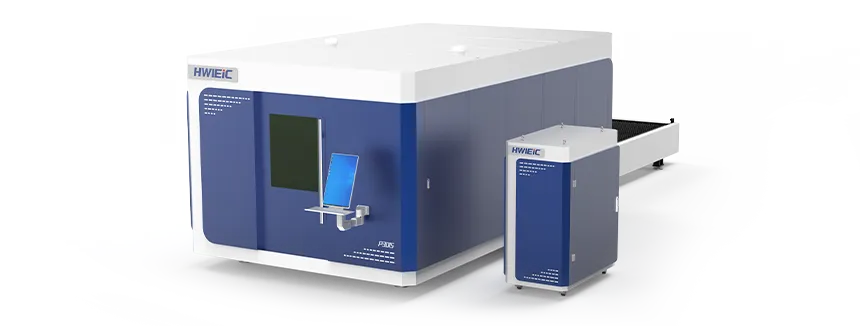
The features that are published still carry real selection weight:
Enclosed structure. Contains fume, spatter and stray radiation, which matters for operator exposure compliance and for keeping adjacent workstations usable. It also constrains crane access, so check how oversize plate gets in and out.
Exchange platform. Loading of the next sheet happens while the current sheet is being cut. The payoff scales with how short your cutting cycles are: on thin high-volume nesting the platform can recover a large share of cycle time, while on 20 mm plate with long cut paths the loading time was never the constraint. Against that, an exchange table costs more, occupies more floor area, and adds a mechanical subsystem to maintain.
س: ما مقدار القدرة التي أحتاج إليها لقطع فولاذ كربوني بسماكة 20 مم؟
أ: قدرة تكفي لوضع سماكة 20 مم ضمن منتصف نطاق الآلة، لا عند حده الأعلى؛ وهذا يعني، بالنسبة إلى معظم منصات الليزر الليفي، فئة قدرة بالكيلوواط متوسطة إلى عالية، بدلًا من الحد الأدنى الظاهر في المخطط. وبما أن المخططات المنشورة تُنشأ باستخدام فوهات ونقاء غاز وظروف ثقب مختلفة، فإن الإجابة الموثوقة تأتي من إجراء قطع تجريبي على صفيحتك أنت.
س: هل يمكن لآلة واحدة قطع الفولاذ الكربوني والفولاذ المقاوم للصدأ بكفاءة؟
أ: نعم، بشرط أن يكون مُهيّأً لتزويده بالأكسجين والنيتروجين عالي الضغط، وأن تغطي مكتبة المعلمات كليهما. ونادرًا ما يكون القيد هو الليزر؛ بل يتمثل في قدرة البنية التحتية للغاز ومخزون الفوهات على دعم النظامين دون ارتجال من المشغّل.
Q: Why is my stainless edge showing dross when the machine is rated for that thickness?
أ: تحقّق أولًا من نقاء النيتروجين والضغط الواصل عند الفوهة، ثم من حالة الفوهة وموضع البؤرة. تفترض سماكة القطع المصنّفة مواصفات غاز محددة. وسيؤدي انخفاض النقاء أو فقدان الضغط عبر خط أصغر من اللازم إلى ظهور خبث عند سماكة كانت الآلة تتعامل معها الشهر الماضي.
س: هل يُعد الهواء المضغوط غازًا مساعدًا مشروعًا أم مجرد اختصار؟
A: Legitimate within its range, mainly thinner sheet where a slightly nitrided edge is acceptable. It requires properly sized filtration and drying. Air quality problems present as intermittent cut defects, which is why they are usually misdiagnosed as machine faults.
Q: What does a laser cutting machine for steel cost?
أ: لا تنشر HWlEiC Laser نطاقات أسعار لسلسلة P أو منصات القطع الأخرى، لذا يتطلب الأمر عرض سعر. ويُقيَّم السعر بالاستناد إلى قدرة الليزر، ومساحة العمل، وتجهيزات الآلة، ومتطلبات التشغيل الآلي، وتطبيق المواد؛ ولذلك فإن الرقم المقدَّم من دون هذه المدخلات لا يمكن مقارنته بأي شيء.
س: هل يجب دائمًا إزالة الحافة المؤكسدة للفولاذ الكربوني؟
A: Only if the next operation cares. Welding and coating generally do. Parts going to bolted assembly often do not. Auditing which of your parts genuinely require an oxide-free edge is the cheapest way to decide whether nitrogen cutting on carbon steel earns its gas bill.
يُعد شراء آلة القطع بالليزر الليفي استثماراً مهماً، ولكن الإنتاج الناجـ…
معرفة المزيد
الملف التعريفي للشركة: تعد شركة Shandong HWlEiC Optoelectronic Technology Co., Ltd. شركة تابعة…
معرفة المزيد
ونحن سوف الرد عليك في غضون 24 ساعة. إذا عاجلة الحالة ، يرجى إضافة WhatsApp/WeChat: +86 15589913375. أو اتصل بنا على +86 15589913375 مباشرة.
*نحن نحترم خصوصيتك و جميع المعلومات محمية.
سوف نستخدم فقط المعلومات الخاصة بك للرد على استفسارك وسوف ترسل أبدا غير المرغوب فيها رسائل البريد الإلكتروني أو الرسائل الترويجية.
في نهاية المطاف ديناميكية وكفاءة
المتانة والموثوقية
ترقية الدقة والدقة
ذكي & سهولة الاستخدام
والسلامة الصحية
تنوعا الآلي
 English English
 Español
 العربية
 Français
 Русский
 Türkçe
 한국어
 Português
 Bahasa Indonesia
 Deutsch
 Italiano