




2026년 10월 22일
배송부터 생산까지: HWlEiC 레이저 장비 설치 및 교육
파이버 레이저 절단기를 구매하는 것은 중요한 투자이지만, 성공적인 생산…
더 알아보기

 11:39
강재의 경우 출력은 실질적인 절단 두께의 한계를 결정하고, 보조 가스는 절단면 품질을 결정합니다. 산소는 산화된 절단면을 만들지만 킬로와트당 탄소강을 더 두껍게 절단할 수 있고, 질소는 가스 비용이 더 높지만 스테인리스를 깨끗하게 절단합니다. 게시된 두께 차트가 서로 다른 것은 한쪽이 틀려서가 아니라 시험 조건이 다르기 때문입니다.
“레이저 절단기 강철” 검색레이저 절단기 강재 두께 차트”라고 검색하면 동일한 출력 수준에서 30% 이상 서로 다른 표를 보게 됩니다. 한 공급업체는 6kW에서 탄소강 25mm를 제시합니다. 다른 업체는 20mm를 제시합니다. 세 번째 업체는 각주도 없이 30mm를 제시합니다.
어느 것도 반드시 거짓말을 하는 것은 아닙니다. 서로 다른 항목을 측정하고 있는 것입니다.
레이저 출력은 변하지 않아도 공개된 절단 두께 수치를 바꾸는 요인:
실무적인 결론은 이렇습니다. 게시된 차트를 사용해 적합한 출력 등급의 후보를 좁힌 다음, 계약을 체결하기 전에 실제로 사용하는 소재로 샘플 절단을 진행하도록 요구하십시오. 실제로 구매하는 소재 등급으로 샘플 절단을 해주지 않는 공급업체라면, 이미 유용한 정보를 알려준 셈입니다.
사양서의 최대 두께란 기계가 소재를 뚫고 지나갈 수 있는 지점을 뜻합니다. 생산 두께란 전체 시트에서 반복적으로, 후공정이 허용하는 속도와 절단면 품질로 소재를 뚫고 지나갈 수 있는 지점을 뜻합니다.
두 수치의 차이는 대개 소재 규격 한두 단계에 해당합니다. 출력 등급의 최상단에서는 여러 요소가 동시에 악화됩니다. 절단 속도가 급격히 떨어지고, 드로스 부착이 증가하며, 절단 폭이 넓어지고, 부품으로 유입되는 열량이 정밀 공차 프레임에서 문제가 될 정도로 증가합니다. 작은 내부 형상과 날카로운 모서리에서 이 현상이 가장 먼저 나타나는데, 이는 장비가 절단 파라미터 설정에서 가정한 이송 속도를 유지할 수 없기 때문입니다.
A working rule for capacity planning: size the machine so that your highest-volume material sits in the middle third of its thickness range, not the top. If 80% of your work is 6 mm to 12 mm carbon steel, a machine that tops out at 12 mm will do it and will be slow and consumable-hungry doing it.
두 재료는 단순히 서로 다른 파라미터만 필요한 것이 아닙니다. 절단 메커니즘 자체가 다르므로, 가스 계약과 다음 공정에 넘기는 절단면, 미터당 비용도 달라집니다.
| 특성 | 탄소강(산소 절단) | 스테인리스강(질소 절단) |
| 절단 메커니즘 | 발열성 산화가 절단에 열을 추가함 | 불활성 용융·블로우 절단에서는 레이저가 모든 에너지를 공급합니다 |
| kW당 유효 두께 | 더 높음. 반응이 에너지를 더하기 때문 | 동일한 출력에서 더 낮음 |
| 가스 압력 범위 | 저압 | 고압 |
| 가스 소비량 | 보통 | 높음, 주요 변동비 요인 |
| 절단면 외관 | 회흑색 산화물 층 | 밝고 산화물이 없음 |
| 후공정 영향 | 도장, 분체도장 또는 용접 전에 산화물을 제거해야 함 | 절단 후 바로 용접 및 도장 가능 |
| 한계 조건에서의 일반적인 고장 형태 | 하면의 슬래그 부착, 줄무늬 거칠어짐 | 드로스 비드, 순도 저하 시 에지 변색 |
| 탄소강용 질소 대안 | 가능하며, 용접 가능한 절단면을 제공하고 동일한 출력에서 더 얇은 재료를 절단할 수 있습니다 | 해당 없음 |
마지막 행이 대부분의 구매자가 놓치는 결정 사항입니다. 탄소강 부품을 곧바로 용접이나 코팅 공정으로 보내는 경우, 질소를 사용해 절단하면 디버링이나 연삭 공정을 한 단계 줄일 수 있습니다. 하지만 동일한 출력에서 절단 가능한 두께가 줄어들고 가스 비용이 크게 증가합니다. 이러한 절충이 가치가 있는지는 장비가 아니라 후공정에 투입되는 인건비에 따라 결정됩니다.
가스 공급을 지정하기 전에 이 과정을 진행하십시오. 액체 질소 탱크와 압축 공기 시스템은 서로 다른 자본 투자 프로젝트이기 때문입니다.
네 가지 요인이 비용을 좌우하며, 그중 기계 가격은 하나뿐입니다.
Compared with plasma-class solutions in the same thickness bracket, fibre laser cutting generally delivers a narrower kerf and a squarer edge that reduces or eliminates secondary edge preparation, while plasma retains an advantage on very thick plate acquisition cost. Compared with legacy CO2 laser systems, fibre systems cut thin sheet faster and consume no laser gas, though highly reflective materials require appropriate source and optics protection in either case.
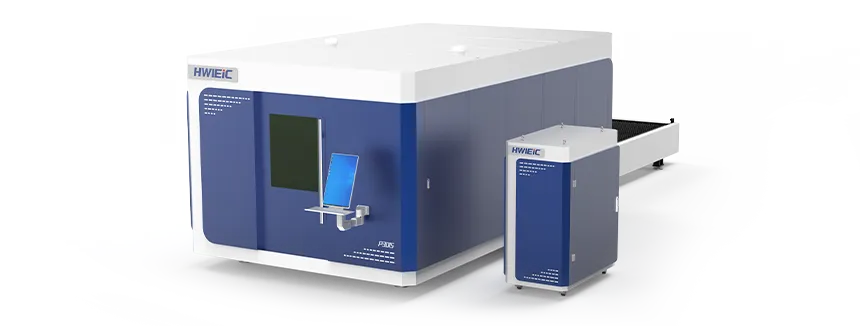
관련 HWlEiC 레이저 플랫폼 밀폐형 교환 테이블에서 두꺼운 강판용으로 P 시리즈, 밀폐형 교환 테이블 레이저 절단기로 포지셔닝된
| 분야 | 게시된 데이터 |
| 시리즈 | P 시리즈 |
| 모델 | P4020, P6025, P8025, P10025, P12025 |
| 포지셔닝 | 밀폐형 교환 플랫폼 레이저 절단기 |
| 구조 | 완전 밀폐형 |
| 테이블 구성 | 교환 플랫폼 |
| 레이저 종류 | 고출력 광섬유 레이저 |
| 품질경영 인증 | ISO 9001:2015 품질경영시스템 인증(인증서 번호 및 발급 기관은 공개되지 않음) |
| 시장 규정 준수 | CE, RoHS |
이 표의 항목 중 제작업체 구매자가 기계를 비교할 때 확인해야 할 항목은 네 가지이며, 공개된 제품 페이지에는 나와 있지 않습니다. P 시리즈를 다른 제품과 서류상으로 비교하기 전에 모델별 사양서와 테이블 도면을 요청하십시오. 이 범주의 모델명은 일반적으로 공칭 테이블 치수를 나타내지만, HWlEiC Laser는 치수표를 공개하지 않았으므로 도면을 받을 때까지 모델 번호를 근거로 한 추론은 확인되지 않은 것으로 간주하십시오.
공개된 사양이라도 여전히 실제 장비 선정에서 중요한 기준이 됩니다:
밀폐형 구조. 흄, 스패터 및 산란 방사선을 차단하므로 작업자 노출 규정 준수와 인접 작업장의 사용 가능 여부에 중요합니다. 또한 크레인 접근을 제한하므로 대형 판재를 어떻게 반입하고 반출하는지 확인하십시오.
교환 플랫폼. 현재 시트를 절단하는 동안 다음 시트를 적재합니다. 이점은 절단 사이클이 얼마나 짧은지에 따라 달라집니다. 얇은 소재를 대량으로 네스팅하는 경우 플랫폼이 사이클 시간의 상당 부분을 줄일 수 있지만, 절단 경로가 긴 20mm 판재에서는 적재 시간이 애초에 병목이 아니었습니다. 반면 교환 테이블은 비용이 더 많이 들고 바닥 면적을 더 차지하며, 유지 관리해야 할 기계 하위 시스템이 추가됩니다.
Q: 탄소강 20mm를 절단하려면 어느 정도의 출력이 필요합니까?
A: 20mm가 대부분의 파이버 플랫폼에서 차트에 표시되는 최소 출력이 아니라 중간에서 높은 출력 등급에 해당하는 기계 범위의 상단이 아닌 중간에 들어갈 정도입니다. 공개된 차트는 노즐, 가스 순도 및 피어싱 조건이 서로 다른 상태에서 작성되므로, 신뢰할 수 있는 답은 실제 사용하는 판재로 시험 절단을 해 봐야 얻을 수 있습니다.
질문: 한 대의 기계로 탄소강과 스테인리스강을 모두 잘 절단할 수 있나요?
답변: 산소와 고압 질소 공급 장치를 모두 갖추고, 파라미터 라이브러리가 두 재료를 모두 지원하도록 구성하면 가능합니다. 제약 요인은 레이저인 경우가 거의 없습니다. 작업자가 임의로 설정을 조정하지 않아도 두 절단 방식에 필요한 가스 인프라와 노즐 재고가 갖춰져 있는지가 중요합니다.
Q: 기계가 해당 두께를 절단할 수 있다고 정격 표시되어 있는데, 왜 스테인리스 절단면에 드로스가 생기나요?
A: 먼저 노즐에서 질소 순도와 공급 압력을 확인한 다음, 노즐 상태와 초점 위치를 점검하십시오. 정격 두께는 특정 가스 사양을 전제로 합니다. 순도가 떨어지거나 규격보다 작은 배관에서 압력이 손실되면, 지난달에는 기계가 문제없이 처리했던 두께에서도 드로스가 발생할 수 있습니다.
Q: 압축 공기는 정식 보조 가스로 사용할 수 있습니까, 아니면 임시방편입니까?
A: 해당 범위 내에서는 타당하며, 주로 약간의 질화 절단면이 허용되는 얇은 판재에 적합합니다. 적절한 용량의 여과 및 건조 장치가 필요합니다. 공기 품질 문제는 간헐적인 절단 결함으로 나타나므로, 대개 장비 고장으로 잘못 진단됩니다.
질문: 강철용 레이저 절단기는 얼마인가요?
A: HWlEiC Laser는 P 시리즈나 기타 절단 플랫폼의 가격 범위를 공개하지 않으므로 견적이 필요합니다. 가격은 레이저 출력, 작업 영역, 기계 구성, 자동화 요구 사항 및 재료 적용 분야를 기준으로 평가되므로, 이러한 입력 정보 없이 제시된 금액은 다른 어떤 견적과도 비교할 수 없습니다.
Q: 산화된 탄소강 에지를 항상 제거해야 합니까?
A: 다음 공정에서 신경 쓰는 경우에만 그렇습니다. 용접과 코팅은 대체로 그렇습니다. 볼트 조립으로 넘어가는 부품은 그렇지 않은 경우가 많습니다. 실제로 산화물이 없는 모서리가 필요한 부품을 점검하는 것이 탄소강의 질소 절단이 가스 비용을 감당할 만한지 판단하는 가장 저렴한 방법입니다.
우리가 응답할 것입니다 당신은 24 시간 이내. 면한 긴급한 경우,추가하십시오 WhatsApp/WeChat:+86 15589913375. 또는 전화+86 15589913375 직접 있습니다.
*우리는 당신의 기밀을 존중하고 모든 정보 보호됩니다.
우리는 오직 귀하의 정보를 사용하여 귀하의 질문에 응답하고 결코 원치 않는 이메일로 보내거나 판촉 메시지입니다.
궁극적인 역동성과 효율성
내구성과 신뢰성
업그레이드 정밀도와 정확도
지능 및 사용 편의성
Safety&건강
다양한 자동화
 English English
 Español
 العربية
 Français
 Русский
 Türkçe
 한국어
 Português
 Bahasa Indonesia
 Deutsch
 Italiano