




October 22,2026
De la livraison à la production : installation et formation sur les machines HWlEiC Laser
L’achat d’une machine de découpe laser à fibre représente un investissement important, mais une production réussie…
en savoir plus

 11:39
Pour l’acier, la puissance définit l’épaisseur maximale pratique et le gaz d’assistance définit la qualité du bord : l’oxygène permet de couper l’acier au carbone plus épais par kilowatt avec un bord oxydé, tandis que l’azote coupe l’acier inoxydable proprement à un coût de gaz plus élevé. Les tableaux d’épaisseurs publiés diffèrent parce que les conditions d’essai diffèrent, et non parce que l’un d’eux est erroné.
Recherchez «machine de découpe laser pour acier tableau des épaisseurs » et vous obtenez des tableaux qui divergent de 30 % ou plus à puissance égale. Un fournisseur indique 25 mm d’acier au carbone à 6 kW. Un autre en indique 20 mm. Un troisième en indique 30 mm sans ajouter la moindre note de bas de page.
Aucun d'entre eux ne ment forcément. Ils mesurent simplement des paramètres différents.
Facteurs qui modifient une épaisseur publiée sans aucun changement de puissance laser :
Conséquence pratique : appuyez-vous sur les abaques publiés pour présélectionner une gamme de puissance, puis exigez un échantillon de découpe dans votre propre matière avant de signer. Tout fournisseur qui refuse de réaliser un essai sur la nuance que vous achetez réellement vous envoie un signal éloquent.
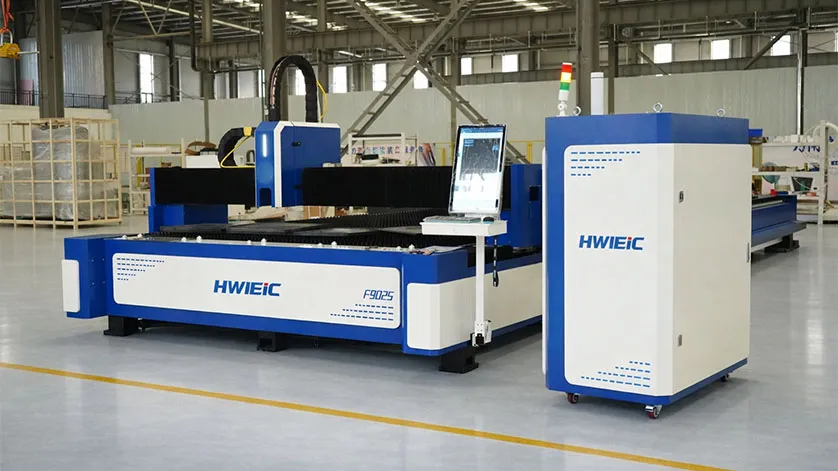
L’épaisseur maximale indiquée sur une fiche technique correspond à la limite à laquelle la machine parvient à traverser le matériau. L’épaisseur de production est celle que la machine peut découper de manière répétable, sur une tôle entière, à une vitesse et avec une qualité de chant acceptables pour votre processus en aval.
L’écart entre les deux correspond généralement à une ou deux épaisseurs de matériau. Tout en haut d’un niveau de puissance, plusieurs éléments se dégradent simultanément : la vitesse de coupe chute fortement, l’adhérence des scories augmente, le trait de coupe s’élargit et l’apport thermique dans la pièce devient suffisamment important pour poser problème sur les structures à tolérances serrées. Les petites formes internes et les angles vifs sont les premiers endroits où cela se manifeste, car la machine ne peut pas maintenir la vitesse d’avance prévue par les paramètres de coupe.
Règle pratique pour la planification des capacités : dimensionnez la machine de façon à ce que le matériau traité en plus grand volume se situe dans le tiers central de sa plage d’épaisseurs, et non à son maximum. Si 80 % de votre travail concerne de l’acier au carbone de 6 mm à 12 mm, une machine limitée à 12 mm y parviendra, mais lentement et avec une forte consommation de consommables.
Ces deux matériaux n’ont pas simplement besoin de paramètres différents. Ils nécessitent un mécanisme de coupe différent, ce qui modifie le choix du gaz, le bord que vous transmettez à l’opération suivante et le coût par mètre.
| Dimension | Acier au carbone (découpe à l’oxygène) | Acier inoxydable (découpe à l’azote) |
| Mécanisme de découpe | L’oxydation exothermique ajoute de la chaleur à la coupe | Fusion et soufflage sous gaz inerte, le laser fournit toute l’énergie |
| Épaisseur effective par kW | Plus élevée, car la réaction apporte de l’énergie | Plus faible à puissance égale |
| Régime de pression du gaz | Basse pression | Haute pression |
| Consommation de gaz | Modeste | Élevé, principal facteur de coût variable |
| Aspect du chant | Couche d’oxyde gris-noir | Brillant, sans calamine |
| Impact sur les opérations en aval | L’oxyde doit être éliminé avant la peinture, le revêtement en poudre ou le soudage | Soudable et prêt à peindre brut de coupe |
| Mode de défaillance typique à la limite | Adhérence de scories sur la face inférieure, stries plus grossières | Perles de scories, décoloration du bord si la pureté diminue |
| Alternative à l’azote pour l’acier au carbone | Possible, procure une arête soudable, découpe des épaisseurs plus faibles à puissance égale | Non applicable |
Cette dernière ligne correspond au choix que la plupart des acheteurs négligent. Si vos pièces en acier au carbone sont directement destinées au soudage ou au revêtement, les découper sous azote élimine une opération d'ébavurage ou de meulage. Cela réduit en revanche la capacité d'épaisseur à puissance équivalente et augmente considérablement les dépenses en gaz. La rentabilité de ce compromis dépend du coût de votre main-d'œuvre pour les opérations secondaires, et non de la machine elle-même.
Étudiez ce point avant de spécifier une alimentation en gaz, car une cuve d’azote liquide et un système d’air comprimé constituent des projets d’investissement différents.
Quatre facteurs prédominent, et un seul concerne le prix de la machine.
Par rapport aux solutions de classe plasma dans la même plage d’épaisseurs, la découpe au laser à fibre produit généralement un trait de coupe plus étroit et un bord plus d’équerre, ce qui réduit ou élimine la préparation secondaire des bords, tandis que le plasma conserve un avantage en matière de coût d’acquisition pour les tôles très épaisses. Par rapport aux anciens systèmes laser CO2, les systèmes à fibre découpent les tôles fines plus rapidement et ne consomment pas de gaz laser, bien que les matériaux très réfléchissants nécessitent dans tous les cas une source et des optiques protégées de manière appropriée.
Le modèle HWlEiC pertinent Plateforme laser pour les tôles d’acier épaisses sur une table d’échange fermée est le Série P, présentée comme une machine de découpe laser carénée à tables interchangeables.
| Champ | Données publiées |
| Série | Série P |
| Modèles | P4020, P6025, P8025, P10025, P12025 |
| Positioning | Clos Plateforme D'Échange De Machine De Découpe Laser |
| Structure | Entièrement carénée |
| Configuration des tables | Table interchangeable |
| Type de laser | Laser à fibre haute puissance |
| Certification de gestion de la qualité | Certification du système de management de la qualité ISO 9001:2015 (numéro du certificat et organisme émetteur non divulgués publiquement) |
| Conformité au marché | CE, RoHS |
Quatre de ces lignes sont celles dont un acheteur en fabrication a besoin pour comparer les machines, et elles ne figurent pas sur les pages produits publiques. Demandez une fiche technique par modèle et un plan de table avant de comparer la série P à toute autre machine sur le papier. Les désignations de modèles de cette catégorie codent couramment les dimensions nominales de la table, mais HWlEiC Laser n’a pas publié de tableau des dimensions ; considérez donc toute déduction à partir du numéro de modèle comme non confirmée jusqu’à réception du plan.
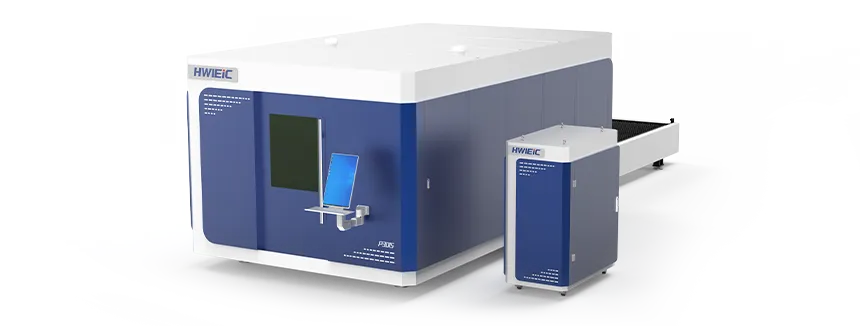
Les caractéristiques publiées conservent néanmoins un véritable poids dans la sélection :
Structure fermée. Contient les fumées, les projections et les rayonnements parasites, ce qui est important pour la conformité en matière d’exposition des opérateurs et pour maintenir les postes de travail adjacents utilisables. Elle limite également l’accès des ponts roulants ; vérifiez donc comment les tôles surdimensionnées entrent et sortent.
Table interchangeable. Le chargement de la tôle suivante s'effectue pendant la découpe de la tôle en cours. Le gain est directement proportionnel à la brièveté de vos cycles de découpe : sur des imbrications à fort volume en tôle fine, la table permet de récupérer une part importante du temps de cycle, tandis que sur de la tôle forte de 20 mm aux trajectoires de coupe étendues, le temps de chargement n'a jamais constitué le facteur limitant. En contrepartie, une table interchangeable coûte plus cher, occupe une plus grande surface au sol et ajoute un sous-système mécanique à entretenir.
Q : Quelle puissance faut-il pour découper de l’acier au carbone de 20 mm ?
R : Suffisamment pour que 20 mm se situe au milieu de la plage de la machine plutôt qu’à son maximum, ce qui, pour la plupart des plateformes à fibre, signifie une catégorie de puissance moyenne à élevée plutôt que le minimum affiché sur un tableau. Comme les tableaux publiés sont établis dans des conditions différentes de buse, de pureté du gaz et de perçage, la réponse fiable provient d’une découpe d’essai dans votre propre tôle.
Q : Une seule machine peut-elle bien découper à la fois l’acier carbone et l’acier inoxydable ?
R : Oui, à condition qu’elle soit configurée avec une alimentation en oxygène et en azote haute pression, et que la bibliothèque de paramètres couvre les deux. La contrainte est rarement le laser. Il s’agit de savoir si l’infrastructure de gaz et le stock de buses prennent en charge les deux régimes sans qu’un opérateur n’improvise.
Q : Pourquoi mon bord en acier inoxydable présente-t-il des scories alors que la machine est donnée pour cette épaisseur ?
R : Vérifiez d’abord la pureté de l’azote et la pression délivrée à la buse, puis l’état de la buse et la position du foyer. L’épaisseur nominale suppose une spécification de gaz donnée. Une baisse de pureté ou une perte de pression dans une conduite sous-dimensionnée produira des scories à une épaisseur que la machine traitait encore le mois dernier.
Q : L’air comprimé est-il un gaz d’assistance légitime ou un raccourci ?
R : C’est une option valable dans son domaine d’application, principalement pour les tôles minces dont le chant peut être légèrement nitruré. Elle nécessite une filtration et un séchage correctement dimensionnés. Les problèmes de qualité de l’air se manifestent par des défauts de coupe intermittents, ce qui explique qu’ils soient généralement attribués à tort à des pannes de machine.
Q : Combien coûte une machine de découpe laser pour l’acier ?
R : HWlEiC Laser ne publie pas de fourchettes de prix pour la série P ou d’autres plateformes de découpe ; un devis est donc nécessaire. Le prix est évalué en fonction de la puissance laser, de la zone de travail, de la configuration de la machine, des exigences d’automatisation et de l’application matière ; c’est pourquoi un chiffre communiqué sans ces informations n’est comparable à rien.
Q : Un bord d’acier au carbone oxydé doit-il toujours être éliminé ?
R : Seulement si l’opération suivante l’exige. C’est généralement le cas du soudage et du revêtement. Les pièces destinées à un assemblage boulonné ne l’exigent souvent pas. Examiner lesquelles de vos pièces nécessitent réellement un chant exempt d’oxyde est le moyen le moins coûteux de déterminer si la découpe à l’azote de l’acier au carbone justifie son coût en gaz.
L’achat d’une machine de découpe laser à fibre représente un investissement important, mais une production réussie…
en savoir plus
Profil de l'entreprise Shandong HWlEiC Optoelectronic Technology Co., Ltd. est une société affiliée…
en savoir plus
Nous vous répondrons dans les 24 heures. Si, pour des cas urgents, s'il vous plaît ajouter WhatsApp/WeChat: +86 15589913375. Ou appelez le +86 15589913375 directement.
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Nous n'utiliserons vos renseignements personnels pour répondre à votre demande et ne seront jamais envoyer des courriels non sollicités ou des messages promotionnels.
Ultime la dynamique et l'efficacité
La durabilité et la fiabilité
Mise à niveau de précision et d'exactitude
Intelligent et facile à utiliser
La sécurité et de la santé
Polyvalent automatisation
 English English
 Español
 العربية
 Français
 Русский
 Türkçe
 한국어
 Português
 Bahasa Indonesia
 Deutsch
 Italiano