





October 22,2026
От поставки до производства: установка станков HWlEiC Laser и обучение
Покупка оптоволоконного станка для лазерной резки — это серьезная инвестиция, но успешное производ…
Узнать больше

 10:49
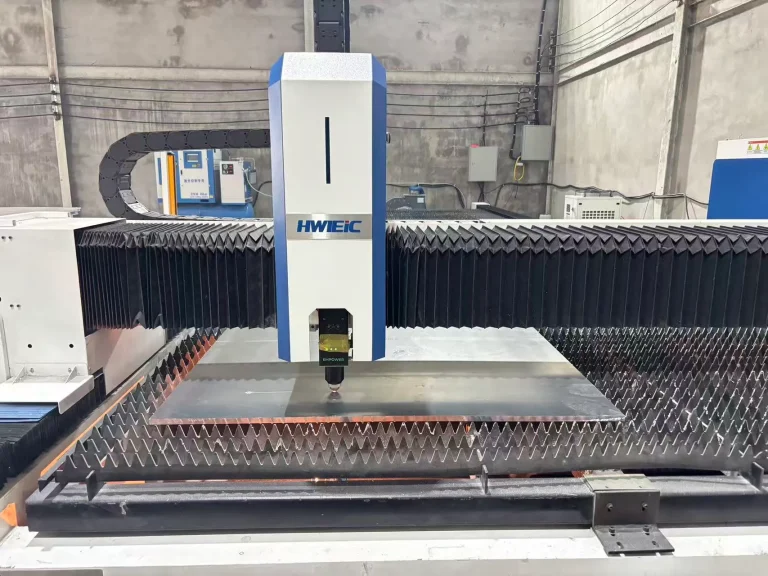
A станок для резки волоконным лазером формирует луч с длиной волны примерно 1,07 микрона внутри легированного волокна и передаёт его по кабелю к режущей головке. Эта длина волны хорошо поглощается сталью, нержавеющей сталью, алюминием, латунью и медью. Эксплуатационные расходы определяются главным образом расходом вспомогательного газа, электроэнергией и оптическими расходными материалами, а не самим лазерным источником.
Источник лазерного излучения представляет собой оптическое волокно, легированное редкоземельным элементом и накачиваемое диодами. Волокно одновременно генерирует и направляет луч, поэтому свободнопространственного резонатора с зеркалами, требующими юстировки, нет. Луч проходит по кабелю подачи к режущей головке, где коллиматор и фокусирующий узел сводят его в пятно на заготовке. Ниже фокусирующей оптики расположено сопло, которое подаёт вспомогательный газ соосно в рез.
Из этой архитектуры следуют три практических последствия, и именно они объясняют большую часть того, что важно покупателям. Передача луча по кабелю устраняет зеркальный тракт, который требовалось обслуживать в старых резонаторных станках. Короткая длина волны поглощается металлами лучше, чем длинноволновый луч CO₂-станка. А небольшое сфокусированное пятно концентрирует энергию в узком пропиле — поэтому тонкий лист режется быстро и поэтому процесс не прощает ошибок в положении фокуса.
На производственные показатели сильнее всего влияет не источник. Важны система перемещения, головка, подача газа и вытяжка — именно эти подсистемы определяют ускорение на небольших контурах, стабильность удержания фокуса в течение смены и расход азота.

Медь, латунь и полированный алюминий сильно отражают длинноволновое излучение. На CO₂-установке с длиной волны 10,6 микрона это отражение исторически затрудняло обработку этих металлов, а в некоторых конфигурациях представляло опасность для резонатора. При длине волны 1,07 микрона поглощение достаточно высокое, поэтому прожиг быстро устанавливается и резка продолжается.
Именно поэтому вопрос «может ли он резать медь» стал стандартным критерием, когда волоконные станки вошли в массовое производство металлоконструкций. Честный ответ зависит от условий. Медь и латунь действительно режутся, но требуют более точного контроля параметров прокалывания, чем низкоуглеродистая сталь, хуже переносят отклонения рабочего расстояния и направляют в режущую головку и источник больше обратно отражённой энергии, чем сталь. Поэтому источники, предназначенные для регулярной работы с отражающими материалами, оснащаются оптической изоляцией.
Два практических вопроса, которые нужно решить с поставщиком до начала работ по резке меди:
Ни на один из этих вопросов нет универсального ответа. Оба вопроса следует зафиксировать в письменном виде.
| Материал | Типичное поведение | Обычный вспомогательный газ | Примечания |
| Мягкая / углеродистая сталь | Режет материалы в широком диапазоне толщин | Кислород для более толстого листа, воздух или азот для тонкого | Кислород добавляет экзотермический вклад; на кромке образуется оксидный слой |
| нержавеющую сталь | Чистые кромки без оксидов достижимы | Азот под высоким давлением | Расход азота резко возрастает с увеличением толщины |
| Алюминий | Хорошо режет; основная переменная — контроль грата | Азот | Марка сплава и состояние поверхности влияют на результаты сильнее, чем при обработке стали |
| Латунь и медь | Режет при правильном выборе источника и контроле прокалывания | Азот | Ограничивающим фактором является не поглощение, а защита от обратного отражения |
| Оцинкованная сталь | Режет; проблема — пары цинка | Воздух или азот | Здесь важны производительность вытяжки и срок службы фильтра |
| Акрил, древесина, большинство пластиков | От неудовлетворительного до непригодного | — | Поглощение на длине волны 1,07 мкм не подходит для этих материалов; это область применения CO₂ |
| Стекло, керамика | Неприменимо | — | Совершенно другой процесс |
Последние две строки важнее, чем кажется. Цех, который также гравирует акриловые вывески, не сможет перейти на один волоконный станок. Для этой работы нужен отдельный станок с CO₂-лазером или настольный гравёр, и обнаружить это после покупки — дорогостоящий способ получить такой опыт.
В отличие от тематических страниц, которые публикуют большинство устоявшихся производителей станков и которые подробно описывают собственные модельные ряды, но почти не содержат нейтральных сравнений технологий, полезнее ставить вопрос не «какая технология лучше», а «какие четыре вопроса определяют выбор».
| Ключевой момент принятия решения | Оптоволоконный лазер | CO₂-лазер | Плазма |
| Подходящие металлы | Сталь, нержавеющая сталь, алюминий, латунь, медь | Сталь и нержавеющая сталь; отражающие металлы проблемны | Только электропроводные металлы |
| Неметаллы | Не подходит | Акрил, древесина, текстиль, некоторые пластмассы | Не подходит |
| Качество кромки на тонком листе | Узкий рез, высокая точность достижима | Хорошее качество, но ширина реза больше, чем у волоконного лазера | Обычно более широкий рез, скос и шлак |
| Очень толстый лист | Ограничено мощностью и конфигурацией станка | Ограниченный | Зачастую более экономичный вариант |
| Обслуживание оптического пути | Передача по кабелю; юстировка зеркал не требуется | Зеркальный тракт требует юстировки и очистки | Без оптического тракта |
| Характер расходных материалов | Оптика, сопла, фильтры | Оптика, зеркала, лазерный газ | Электроды и завихрительные кольца, требующие частой замены |
Если читать эту таблицу по столбцам, получится маркетинговое сравнение. Если читать её по строкам, получится решение по спецификации. Если в номенклатуре преобладает тонкая нержавеющая сталь с жёсткими допусками, волоконный лазер выигрывает по двум строкам, а остальные несущественны. Если половина объёма приходится на конструкционную плиту толщиной 40 мм, строка для толстого листа может указывать на другой вариант — независимо от того, что показывают остальные строки таблицы.
Покупатели спрашивают стоимость эксплуатации в расчёте на час. Ни один поставщик не может назвать вам достоверную цифру, потому что четыре из пяти исходных параметров зависят от вас, а не от него. Можно получить структуру расчёта, а затем подставить в неё собственные тарифы.
Почасовые эксплуатационные затраты ≈ потребляемая электрическая мощность × ваш тариф + расход газа × цена газа + (затраты на расходные материалы ÷ количество часов до замены) + (затраты на техническое обслуживание ÷ интервал) + возврат капитальных затрат на один производительный час
Разберём составляющие:
Затраты на техническое обслуживание волоконного станка ниже, чем у заменённых им резонаторных станков, и это справедливое утверждение, но «ниже» не означает «отсутствуют». Реалистичная картина текущего обслуживания:
Ежедневно или еженедельно: проверьте защитное стекло на наличие брызг и повреждений, удалите шлак с ламельного стола, проверьте состояние и центрирование сопла, опорожните ящик для отходов и убедитесь, что чиллер поддерживает заданную температуру.
Ежемесячно или ежеквартально: очищайте или заменяйте вытяжные фильтры в зависимости от состава материалов, проверяйте направляющие и зубчатую рейку на наличие загрязнений и смазки, контролируйте состояние охлаждающей жидкости чиллера, осматривайте газовую магистраль и регуляторы на наличие утечек.
Ежегодно или по состоянию: Замена ламелей при ухудшении точности реза, проверка приводного ремня и шестерён, проверка калибровки по известному тестовому шаблону, замена охлаждающей жидкости.
Два момента часто застают цеха врасплох. За год стоимость фильтров вытяжной системы при большом объёме оцинкованного или окрашенного металла может оказаться более существенной статьёй расходов, чем оптика. Кроме того, производительность чиллера зависит от температуры окружающей среды: установка, поддерживающая заданную температуру зимой, в середине лета может снизить производительность в неутеплённом цехе, что проявится в нестабильном качестве кромки, а не в виде аварийного сигнала.
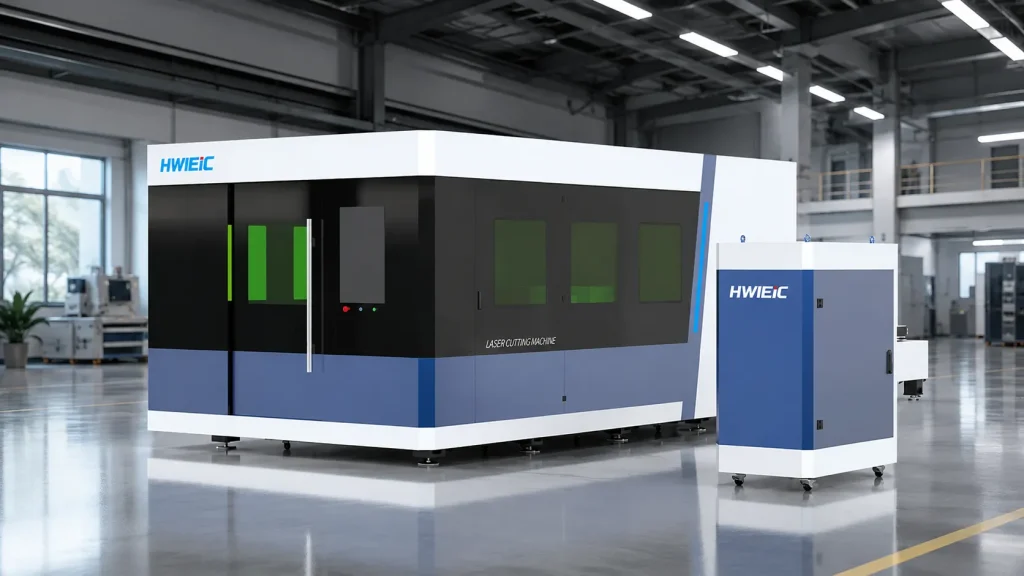
Это Серия PH — это высокоскоростной модельный ряд волоконных лазеров HWlEiC Laser, предназначенный для непрерывного производства листового металла, а не для периодической работы в цехе единичного производства.
| Позиция | Заявленная позиция |
|---|---|
| Модели | PH3015, PH6020, PH6025 |
| Позиционирование | Станок для резки волоконным лазером высокой скорости |
| Основная специализация | Высокоскоростная резка листового металла; промышленное непрерывное производство; высокоэффективная обработка |
Система качества и соответствие требованиям рынка документированы: ХВлЕиК Laser имеет сертификат системы менеджмента качества ISO 9001:2015; для линейки оборудования заявлено соответствие требованиям CE и RoHS. ISO 9001:2015 регулирует стабильность производственного процесса и процесса контроля, а не характеристики каждой отдельной машины; при оценке поставщика эти два аспекта следует рассматривать отдельно.
Стоимость станков промышленного класса зависит от мощности лазера, рабочей зоны, конфигурации станка, требований к автоматизации и области применения для конкретного материала. Для подготовки коммерческого предложения требуется индивидуальная оценка, а не прайс-листовая цена.
«Больше киловатт всегда означает меньшую себестоимость детали». Более высокая мощность сокращает время резки толстого материала. При работе с тонким листом ограничивающими факторами часто являются ускорение, количество проколов и обработка деталей, а не мощность луча. Более высокая мощность также обычно требует сопел большего размера, а крупные сопла расходуют больше газа. После того как мощность перестаёт быть узким местом, дополнительные киловатты увеличивают расходы на газ и капитальные затраты, не повышая выпуск деталей.
«Азот — это мелочь». При большом объёме работ по нержавеющей стали азот под давлением может стать крупнейшей отдельной статьёй почасовых затрат. Договорённости о поставках из резервуаров и соблюдение правил обращения с соплами влияют на эту цифру сильнее, чем любые настройки станка.
«Волоконный лазер не требует обслуживания». Это означает лишь отсутствие оптического тракта с зеркалами резонатора. Оптика, фильтры, ламели и охлаждающая жидкость остаются.
«Таблица толщин показывает, что я могу производить». Максимальная толщина, которую можно разрезать, и экономически продуктивная толщина — это разные показатели, иногда существенно. Установка, способная разрезать данный лист на низкой скорости с шероховатой кромкой, не является установкой, которую следует предлагать для серийной обработки такой детали.
О: Да. Длина волны 1,07 мкм достаточно хорошо поглощается медью и латунью, поэтому их можно резать, в отличие от лазера CO₂ с длиной волны 10,6 мкм. Практические ограничения связаны с защитой источника и головки от обратного отражения, а также с более точным контролем прокалывания, чем требуется для стали. Уточните у поставщика, рассчитана ли конкретная конфигурация источника на непрерывную работу с отражающими металлами.
О: Единой цифры нет, поскольку большинство исходных данных зависит от конкретной площадки. Рассчитывайте её как потребление электроэнергии всей ячейкой, умноженное на ваш тариф, плюс расход вспомогательного газа, умноженный на его цену, плюс стоимость расходных материалов, делённая на количество часов между заменами, плюс оплата труда обслуживающего персонала, плюс возврат капитальных затрат в расчёте на продуктивный час. При работе преимущественно с нержавеющей сталью обычно доминируют затраты на азот.
О: Нет, по крайней мере неэффективно. Эти материалы поглощают длинноволновое излучение CO₂-лазера с длиной волны 10,6 микрона, но не излучение волоконного лазера с длиной волны 1,07 микрона. Производству, которому нужны и резка металла, и обработка акрила или древесины, требуются два разных типа станков.
О: Ежедневно проверяют защитную линзу и сопло, удаляют шлак и контролируют чиллер; ежемесячно или ежеквартально обслуживают фильтры, направляющие и систему охлаждения; ежегодно либо по состоянию заменяют ламели и проверяют калибровку. Оптического тракта с зеркалами резонатора, требующего юстировки, нет — это главное преимущество по сравнению с CO₂-станками.
A: Мощность лазера для каждой модели, рабочая зона, толщина резки для разных материалов с указанием вспомогательного газа и условий качества кромки, точность позиционирования и повторного позиционирования, суммарная подключаемая электрическая нагрузка, требования к давлению газа, а также перечень расходных материалов с интервалами замены. Заявления о толщине без указания газа и условий качества нельзя сопоставлять между поставщиками.
Покупка оптоволоконного станка для лазерной резки — это серьезная инвестиция, но успешное производ…
Узнать больше
О компании Shandong HWlEiC Optoelectronic Technology Co., Ltd. является дочерней компа…
Узнать больше
Мы ответим вам в течение 24 часов. Если дело срочное, пожалуйста, добавьте WhatsApp / WeChat: + 86 15589913375. Или позвоните по телефону + 86 15589913375 напрямую.
*Мы уважаем вашу конфиденциальность, и вся информация защищена.
Мы будем использовать вашу информацию только для ответа на ваш запрос и никогда не будем отправлять нежелательные электронные письма или рекламные сообщения.
Максимальная динамика и эффективность
Долговечность и надежность
Повышенная точность и аккуратность
Интеллектуальный и простой в использовании
Безопасность и здоровье
Универсальная автоматизация