





October 22,2026
Teslimattan Üretime: HWlEiC Lazer Makinesi Kurulumu ve Eğitimi
Fiber lazer kesim makinesi satın almak önemli bir yatırımdır, ancak başarılı üretim…
daha fazla bilgi edin

 10:49
A fiber lazer kesim makinesi katkılı bir fiberin içinde yaklaşık 1,07 mikronluk bir ışın üretir ve bunu bir kablo üzerinden kesim kafasına iletir. Bu dalga boyu çelik, paslanmaz çelik, alüminyum, pirinç ve bakır tarafından iyi emilir. İşletme maliyetini esas olarak lazer kaynağının kendisinden ziyade yardımcı gaz, elektrik ve optik sarf malzemeleri belirler.
Lazer kaynağı, diyotlarla pompalanan nadir toprak elementi katkılı bir optik fiberdir. Fiber hem ışını üretir hem de yönlendirir; bu nedenle hizalanması gereken aynalara sahip serbest uzaylı bir rezonatör bulunmaz. Işın, bir iletim kablosu boyunca kesim kafasına ilerler; burada kolimatör ve odaklama düzeneği ışını iş parçası üzerinde bir noktaya toplar. Odak optiklerinin altında bulunan nozul, yardımcı gazı kesim aralığına eş eksenli olarak yönlendirir.
Bu mimariden üç fiziksel sonuç çıkar ve alıcıların önem verdiği konuların çoğunu bunlar açıklar. Kablolu ışın iletimi, eski rezonatörlü makinelerin bakım gerektiren ayna yolunu ortadan kaldırır. Kısa dalga boyu, metaller tarafından bir CO₂ makinesinin uzun dalga boylu ışınına kıyasla daha kolay emilir. Ayrıca küçük odaklanmış nokta, enerjiyi dar bir kesim aralığında yoğunlaştırır; ince sacın hızlı kesilmesinin ve sürecin odak konumu konusunda neden affetmez olduğunun nedeni budur.
Üretim rakamlarınızı en çok etkileyen makine parçası kaynak değildir. Asıl belirleyici olan hareket sistemi, kesim kafası, gaz beslemesi ve emiş sistemidir; bunlar küçük konturlardaki ivmeyi, odak noktasının vardiya boyunca ne kadar istikrarlı kaldığını ve ne kadar nitrojen tükettiğinizi belirler.

Copper, brass and polished aluminium reflect long-wavelength light strongly. On a CO₂ machine at 10.6 microns, that reflection historically made these metals difficult and, in some configurations, hazardous to the resonator. At 1.07 microns, absorption is high enough that the pierce establishes quickly and the cut proceeds.
This is why “can it cut copper” became the standard yardstick when fiber machines entered general fabrication. The honest answer is conditional. Copper and brass do cut, but they demand tighter control of pierce parameters than mild steel, tolerate less variation in standoff, and put more back-reflected energy into the head and source than steel does. Sources intended for regular reflective work include optical isolation for that reason.
Bir bakır işine karar vermeden önce tedarikçiyle netleştirmeniz gereken iki pratik konu:
Neither question has a universal answer. Both belong in writing.
| Malzeme | Tipik davranış | Yaygın yardımcı gaz | Notlar |
| Mild / carbon steel | Geniş bir kalınlık aralığında kesim yapar | Oxygen for thicker plate, air or nitrogen for thin | Oxygen adds an exothermic contribution; edge carries an oxide layer |
| Paslanmaz çelik | Clean, oxide-free edges achievable | Yüksek basınçta azot | Kalınlık arttıkça azot tüketimi hızla yükselir |
| Aluminium | İyi kesim yapar; çapak kontrolü temel değişkendir | Azot | Alloy and surface condition affect results more than with steel |
| Pirinç ve bakır | Cuts with correct source and pierce control | Azot | Geri yansıma yönetimi, soğurulma değil, sınırlayıcı faktördür |
| Galvanizli çelik | Kesimlerde sorun çinko buharıdır | Air or nitrogen | Burada emiş kapasitesi ve filtre ömrü önemlidir |
| Akrilik, ahşap, çoğu plastik | Yetersiz veya kullanılamaz | — | Absorption at 1.07 µm is wrong for these; this is CO₂ territory |
| Cam, seramikler | Uygulanamaz | — | Different process entirely |
Son iki satır göründüğünden daha önemlidir. Akrilik tabela da üreten bir atölye, tek bir fiber makineyle tüm işlerini birleştiremez. Bu iş için ayrı bir CO₂ makinesi veya masaüstü gravür makinesi gerekir; bunu satın aldıktan sonra fark etmek, pahalı bir şekilde öğrenmek demektir.
Compared with the category pages most established machine builders publish, which are detailed on their own model tables but thin on neutral process comparison, the useful framing is not “which technology wins” but “which four questions decide it”.
| Decision point | Fiber lazer | CO₂ lazer | Plazma |
| İşleyebildiği metaller | Çelik, paslanmaz çelik, alüminyum, pirinç, bakır | Steel and stainless; reflective metals problematic | Conductive metals only |
| Non-metals | Uygun değil | Akrilik, ahşap, tekstiller ve bazı plastikler | Uygun değil |
| İnce sacda kenar kalitesi | Narrow kerf, tight tolerance achievable | İyi; fiberden daha geniş kesim aralığı | Daha geniş kesim aralığı, tipik pah ve çapak |
| Çok kalın levha | Makine gücü ve konfigürasyonla sınırlıdır | Sınırlı | Often the more economical route |
| Işın yolu bakımı | Cable delivery; no mirror alignment | Ayna yolu hizalama ve temizlik gerektirir | No beam path |
| Sarf malzemesi niteliği | Optikler, nozullar, filtreler | Optikler, aynalar, lazer gazı | Elektrotlar ve girdap halkaları, yüksek değiştirme sıklığı |
Bu tabloyu sütunlarına göre okursanız bir pazarlama karşılaştırması elde edersiniz. Satırlarına göre okursanız bir teknik özellik kararı elde edersiniz. Parça karışımınız dar toleranslı ince paslanmaz çelikten oluşuyorsa fiber satırı iki satırda öne çıkar ve diğerleri önemsiz kalır. Hacminizin yarısı 40 mm yapısal levhadan oluşuyorsa, tablonun geri kalanında ne yazarsa yazsın kalın levha satırı sizi başka bir seçeneğe yönlendirebilir.
Alıcılar saat başına maliyet rakamı ister. Beş girdiden dördü tedarikçiye değil, size ait olduğundan hiçbir tedarikçi size gerçeği yansıtan bir rakam veremez. Alabileceğiniz şey maliyet yapısıdır; ardından bunu kendi tarifelerinizle doldurabilirsiniz.
Saatlik işletme maliyeti ≈ elektrik tüketimi × tarifeniz + gaz tüketimi × gaz fiyatınız + (sarf malzemesi gideri ÷ değişimler arasındaki saat) + (bakım işçiliği ÷ bakım aralığı) + üretken saat başına sermaye geri kazanımı
Terimleri açıklayarak ilerleyelim:
Fiber bir makinenin bakım yükü, yerini aldığı rezonatörlü makinelerden daha hafiftir; bu makul bir iddiadır, ancak “daha hafif” “hiç yok” anlamına gelmez. Süregelen bakım ihtiyacının gerçekçi görünümü şöyledir:
Daily to weekly: inspect the protective lens for spatter and damage, clear slag from the slat bed, check nozzle condition and centring, empty the scrap drawer, confirm the chiller is holding temperature.
Monthly to quarterly: clean or replace extraction filters depending on material mix, check rails and rack for debris and lubrication, verify chiller coolant condition, inspect the gas line and regulators for leaks.
Yıllık veya duruma bağlı: lazer kesim hassasiyeti bozulduğunda lamel değişimi, tahrik kayışı ve dişli kontrolü, bilinen bir test deseniyle kalibrasyon doğrulaması, soğutma sıvısı değişimi.
Atölyeleri zor durumda bırakan iki kalem vardır. Galvanizli veya boyalı malzemenin ağırlıklı olduğu bir malzeme karışımında, bir yıl içindeki ekstraksiyon filtresi maliyeti optik bileşenlerden daha büyük bir gider kalemi olabilir. Ayrıca soğutucunun performansı ortam koşullarına bağlıdır — kışın sıcaklığı koruyan bir ünite, yaz ortasında yalıtımsız bir tesiste kapasitesini düşürebilir; bu durum alarm olarak değil, kenar kalitesindeki tutarsızlık olarak ortaya çıkar.
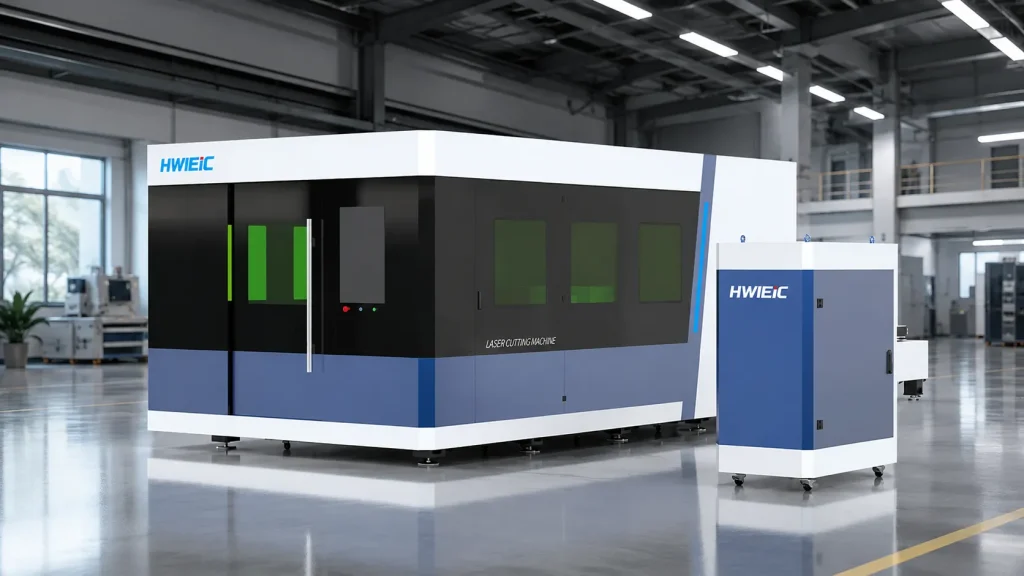
Bu PH Serisi HWlEiC Laser’ın, aralıklı atölye işlerinden ziyade sürekli sac metal üretimine yönelik, yüksek hızlı fiber kesim ürün grubudur.
| Ürün | Yayımlanan konumlandırma |
|---|---|
| Modeller | PH3015, PH6020, PH6025 |
| Konumlandırma | Yüksek Hızlı Fiber Lazer Kesim Makinesi |
| Design focus | Yüksek hızlı sac metal kesimi; endüstriyel sürekli üretim; yüksek verimli işleme |
Quality system and market compliance are documented: Hwleıc'in Laser, ISO 9001:2015 kalite yönetim sistemi sertifikasına sahiptir; ayrıca ekipman ürün grubu için CE ve RoHS uygunluğu beyan edilmiştir. ISO 9001:2015, tek tek makinelerin performansını değil, üretim ve denetim sürecinin tutarlılığını düzenler. Bir tedarikçiyi değerlendirirken bu iki unsuru ayrı tutmak gerekir.
Endüstriyel ürün yelpazesinde makine fiyatlandırması; lazer gücüne, çalışma alanına, makine konfigürasyonuna, otomasyon gereksinimlerine ve malzeme uygulamasına bağlıdır. Teklif almak için liste fiyatı yerine özelleştirilmiş bir değerlendirme gerekir.
“Kilovat her zaman daha düşük parça maliyeti demektir.” Daha yüksek güç, kalın malzemelerde kesim süresini kısaltır. İnce sacda sınırlayıcı unsur çoğu zaman ışın gücü değil; ivmelenme, delme sayısı ve parçanın elleçlenmesidir. Daha yüksek güç ayrıca genellikle daha büyük nozullarla çalışır ve büyük nozullar daha fazla gaz tüketir. Gücün artık darboğazınız olmaktan çıktığı noktadan sonra ek kilovatlar, parça sayısını artırmadan gaz ve yatırım maliyetini yükseltir.
“Azot bir ayrıntıdır.” Paslanmaz çeliğin ağırlıklı olduğu bir karışımda, basınç altında azot saatlik maliyet modelindeki en büyük tek kalem hâline gelebilir. Toplu tedarik düzenlemeleri ve nozul kullanma disiplini bu rakamı, herhangi bir makine ayarından daha fazla değiştirir.
“Fiber, bakım gerektirmediği anlamına gelir.” Bu, rezonatör aynalarının bulunduğu bir ışın yolunun olmadığı anlamına gelir. Optikler, filtreler, lameller ve soğutma sıvısı yine de vardır.
The thickness chart tells me what I can produce.” Maximum cuttable thickness and economically productive thickness are different numbers, sometimes by a wide margin. A machine that can cut a given plate at low speed with a rough edge is not a machine that should be quoted for that job in volume.
A: Yes. The 1.07-micron wavelength is absorbed well enough by copper and brass to cut them, unlike a CO₂ laser at 10.6 microns. The practical limits are back-reflection handling in the source and head, and tighter pierce control than steel requires. Confirm with the supplier that the specific source configuration is rated for continuous reflective-metal work.
A: There is no single figure, because most inputs are site-specific. Build it as electrical draw of the whole cell times your tariff, plus assist gas consumption times your gas price, plus consumables divided by hours between replacement, plus maintenance labour, plus capital recovery per productive hour. On a stainless-heavy mix, nitrogen usually dominates.
A: Hayır, en azından verimli bir şekilde değil. Bu malzemeler 1,07 mikronluk fiber dalga boyunu değil, uzun 10,6 mikronluk CO₂ dalga boyunu soğurur. Hem metal kesmeye hem de akrilik veya ahşap işlemeye ihtiyaç duyan bir atölye, iki farklı makine tipine ihtiyaç duyar.
Y: Günlük koruyucu lens ve nozul kontrolleri, cüruf temizleme ve soğutucu izleme; aylık ila üç aylık aralıklarla filtre, ray ve soğutma sıvısı bakımı; yıllık veya duruma bağlı olarak lamel değişimi ve kalibrasyon doğrulaması. Hizalanması gereken bir rezonatör ayna yolu yoktur; CO₂ makinelerine kıyasla temel azalma budur.
A: Laser power by model, working area, cutting thickness by material with the assist gas and edge-quality condition stated, positioning and repeat positioning accuracy, total connected electrical load, gas pressure requirement, and the consumable list with replacement intervals. Thickness claims without gas and quality conditions attached cannot be compared across suppliers.
Fiber lazer kesim makinesi satın almak önemli bir yatırımdır, ancak başarılı üretim…
daha fazla bilgi edin
Şirket Profili Shandong HWlEiC Optoelectronic Technology Co., Ltd. bağlı bir şirkettir…
daha fazla bilgi edin
Biz 24 saat içinde size cevap verecektir. Acil durum için lütfen WhatsApp/WeChat ekleyin: +86 15589913375. Veya doğrudan +86 15589913375 numaralı telefonu arayın.
*Gizliliğinize saygı duyuyoruz ve tüm bilgiler korunuyor.
Bilgilerinizi yalnızca sorunuza yanıt vermek için kullanacağız ve asla istenmeyen e-postalar veya promosyon mesajları göndermeyeceğiz.
Nihai dinamikler ve verimlilik
Dayanıklılık ve güvenilirlik
Yükseltilmiş hassasiyet ve doğruluk
Akıllı ve kullanım kolaylığı
Güvenlik ve sağlık
Çok yönlü otomasyon