





October 22,2026
Dalla consegna alla produzione: installazione e formazione sulla macchina laser HWlEiC
L'acquisto di una macchina da taglio laser a fibra è un investimento importante, ma una produzione di successo…
scopri di più

 10:49
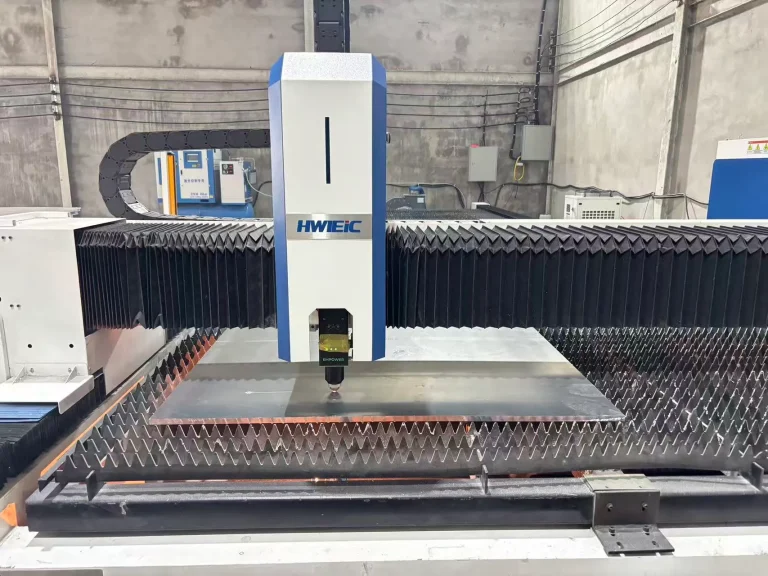
A fiber laser cutting machine genera un raggio da circa 1,07 micron all'interno di una fibra drogata e lo convoglia tramite cavo alla testa di taglio. Tale lunghezza d'onda viene assorbita bene da acciaio, acciaio inox, alluminio, ottone e rame. I costi di esercizio dipendono principalmente dal gas di assistenza, dall'energia elettrica e dai consumabili ottici, piuttosto che dalla sorgente laser stessa.
La sorgente laser è una fibra ottica drogata con un elemento delle terre rare e pompata da diodi. La fibra genera e guida il fascio, quindi non c'è un risonatore a spazio libero con specchi da allineare. Il fascio percorre un cavo di trasmissione fino alla testa di taglio, dove un collimatore e un gruppo di messa a fuoco lo concentrano in un punto sul pezzo. Sotto l'ottica di focalizzazione si trova un ugello che immette coassialmente il gas di assistenza nel solco di taglio.
Da questa architettura derivano tre conseguenze fisiche, che spiegano la maggior parte degli aspetti a cui gli acquirenti tengono. La trasmissione del fascio tramite cavo elimina il percorso degli specchi che le macchine con risonatore più vecchie richiedevano e che doveva essere sottoposto a manutenzione. La lunghezza d'onda più corta viene assorbita più facilmente dai metalli rispetto al fascio a lunghezza d'onda maggiore di una macchina CO₂. Inoltre, il piccolo punto focalizzato concentra l'energia in un solco di taglio stretto: per questo la lamiera sottile viene tagliata rapidamente e il processo non tollera errori nella posizione del fuoco.
La parte della macchina che influisce maggiormente sui vostri dati di produzione non è la sorgente. Sono il sistema di movimentazione, la testa, l’alimentazione del gas e l’aspirazione: i sottosistemi che determinano l’accelerazione sui piccoli contorni, la costanza della messa a fuoco durante un turno e la quantità di azoto consumata.

Il rame, l’ottone e l’alluminio lucidato riflettono fortemente la luce a lunghezza d’onda elevata. Su una macchina CO₂ a 10,6 micron, questa riflessione ha storicamente reso difficili questi metalli e, in alcune configurazioni, ha creato rischi per il risonatore. A 1,07 micron, l’assorbimento è sufficientemente elevato perché la foratura si stabilizzi rapidamente e il taglio proceda.
Ecco perché “può tagliare il rame” è diventato il parametro di riferimento standard quando le macchine a fibra sono entrate nella fabbricazione generale. La risposta onesta è condizionata. Il rame e l’ottone si possono tagliare, ma richiedono un controllo più rigoroso dei parametri di foratura rispetto all’acciaio dolce, tollerano meno variazioni della distanza di lavoro e rimandano verso la testa e la sorgente più energia riflessa rispetto all’acciaio. Per questo, le sorgenti destinate alla lavorazione regolare di materiali riflettenti includono un isolamento ottico.
Due aspetti pratici da chiarire con un fornitore prima di impegnarsi in un lavoro sul rame:
Nessuna delle due domande ha una risposta universale. Entrambe devono essere messe per iscritto.
| Materiale | Comportamento tipico | Gas di assistenza abituale | Note |
| Acciaio dolce / al carbonio | Taglia in un’ampia gamma di spessori | Ossigeno per le piastre più spesse, aria o azoto per quelle sottili | L'ossigeno aggiunge un contributo esotermico; il bordo presenta uno strato di ossido |
| Acciaio inossidabile | Bordi puliti e privi di ossido ottenibili | Azoto ad alta pressione | Il consumo di azoto aumenta rapidamente con lo spessore |
| Alluminio | Taglia bene; il controllo delle scorie è la variabile principale | Azoto | La lega e le condizioni della superficie incidono sui risultati più che nel caso dell’acciaio |
| Ottone e rame | Taglia con una sorgente corretta e un controllo adeguato della foratura | Azoto | La gestione dei ritorni di riflessione è il fattore limitante, non l'assorbimento |
| Acciaio zincato | Taglia; il problema sono i vapori di zinco | Aria o azoto | Qui contano la capacità di aspirazione e la durata del filtro |
| Acrilico, legno, la maggior parte delle materie plastiche | Da scadente a inutilizzabile | — | L’assorbimento a 1,07 µm non è adatto a questi materiali; questo è un ambito del CO₂ |
| Vetro, ceramica | Non applicabile | — | Processo del tutto diverso |
Le ultime due righe contano più di quanto sembri. Un'officina che incide anche insegne in acrilico non può concentrare tutto su un'unica macchina a fibra. Per quel lavoro serve una macchina CO₂ separata o un incisore da banco, e scoprirlo dopo l'acquisto è un modo costoso per impararlo.
Rispetto alle pagine di categoria pubblicate dai costruttori di macchine più affermati, dettagliate nelle tabelle dei propri modelli ma povere di confronti neutrali tra processi, l’impostazione utile non è “quale tecnologia vince”, bensì “quali sono le quattro domande che fanno la differenza”.
| Punto decisionale | Il laser a fibra | Laser CO₂ | Plasma |
| Metalli adatti | Acciaio, acciaio inox, alluminio, ottone, rame | Acciaio e acciaio inox; metalli riflettenti problematici | Solo metalli conduttivi |
| Materiali non metallici | Non adatto | Acrilico, legno, tessuti, alcune materie plastiche | Non adatto |
| Qualità del bordo su lamiera sottile | Kerf ridotto, tolleranze strette raggiungibili | Buona, kerf più ampio rispetto alla fibra | Tipici: solco di taglio più ampio, inclinazione e bava |
| Lamiera molto spessa | Limitato dalla potenza e dalla configurazione della macchina | Limitata | Spesso la soluzione più economica |
| Manutenzione del percorso ottico | Trasmissione tramite cavo; nessun allineamento degli specchi | Il percorso degli specchi richiede allineamento e pulizia | Nessun percorso ottico |
| Tipologia dei consumabili | Ottiche, ugelli, filtri | Ottica, specchi, gas laser | Elettrodi e swirl ring, frequenza di sostituzione elevata |
Leggi quella tabella per colonna e ottieni un confronto di marketing. Leggila per riga e ottieni una decisione sulle specifiche. Se il tuo mix di pezzi comprende lamiere sottili in acciaio inossidabile con tolleranze ristrette, la riga del laser a fibra prevale su due righe e le altre sono irrilevanti. Se metà del tuo volume è costituita da piastre strutturali da 40 mm, la riga relativa alle piastre spesse potrebbe indicare un’altra soluzione, indipendentemente da ciò che dice il resto della tabella.
I clienti chiedono un dato relativo al costo orario. Nessun fornitore è in grado di fornirne uno veritiero, poiché quattro fattori su cinque dipendono da voi, non da loro. Ciò che potete ottenere è la struttura di calcolo, da compilare poi con le vostre tariffe.
Costo operativo orario ≈ assorbimento elettrico × la vostra tariffa + consumo di gas × il vostro prezzo del gas + (spesa per i materiali di consumo ÷ ore tra le sostituzioni) + (manodopera di manutenzione ÷ intervallo) + ammortamento del capitale per ora produttiva
Esaminiamo la terminologia:
Il carico di manutenzione di una macchina a fibra è inferiore a quello delle macchine a risonatore che ha sostituito, un’affermazione corretta, ma “inferiore” non significa “inesistente”. Un quadro realistico delle attività ricorrenti:
Da ogni giorno a ogni settimana: ispezionare la lente protettiva per verificare la presenza di spruzzi e danni, rimuovere le scorie dal piano a lamelle, controllare le condizioni e il centraggio dell’ugello, svuotare il cassetto degli scarti e verificare che il chiller mantenga la temperatura.
Da mensile a trimestrale: pulire o sostituire i filtri dell’aspirazione in base alla composizione dei materiali, controllare che guide e cremagliere non presentino detriti e siano lubrificate, verificare lo stato del refrigerante del chiller, ispezionare la linea del gas e i regolatori per individuare eventuali perdite.
Annuale o in base alle condizioni: sostituzione delle lamelle quando la precisione del taglio risente dell’usura, ispezione della cinghia di trasmissione e degli ingranaggi, verifica della calibrazione rispetto a un campione di prova noto, sostituzione del refrigerante.
Due elementi colgono spesso le officine alla sprovvista. Il costo dei filtri di aspirazione nell’arco di un anno, con un mix di materiali ricco di lamiere zincate o verniciate, può rappresentare una voce più alta rispetto all’ottica. Inoltre, le prestazioni del chiller dipendono dalla temperatura ambiente: un’unità che mantiene la temperatura in inverno può ridurre le prestazioni in uno stabilimento non isolato a metà estate, con conseguente qualità dei bordi incostante anziché un allarme.
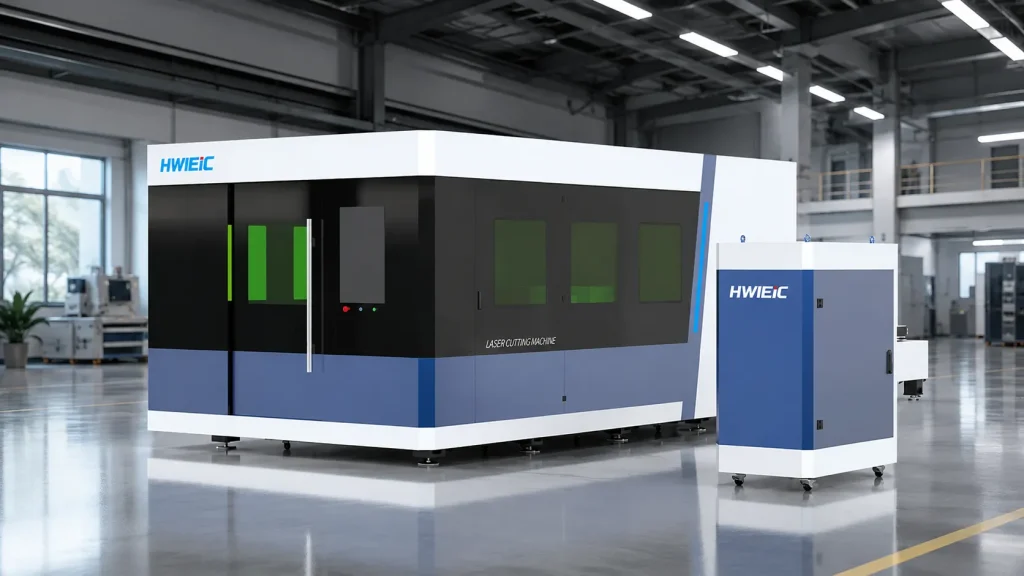
Il Serie PH è la gamma di macchine da taglio a fibra ad alta velocità di HWlEiC Laser, pensata per la produzione continua di lamiere anziché per il lavoro intermittente delle officine conto terzi.
| Voce | Posizionamento dichiarato |
|---|---|
| Modelli | PH3015, PH6020, PH6025 |
| Posizionamento | Macchina da taglio laser in fibra ad alta velocità |
| Focus progettuale | Taglio di lamiere ad alta velocità; produzione industriale continua; lavorazione ad alta efficienza |
Il sistema qualità e la conformità ai requisiti di mercato sono documentati: HWlEiC Il laser dispone della certificazione del sistema di gestione per la qualità ISO 9001:2015; per la gamma di apparecchiature sono inoltre dichiarate la conformità CE e quella RoHS. La norma ISO 9001:2015 disciplina la coerenza del processo di produzione e ispezione, non le prestazioni di una singola macchina: sono due aspetti che conviene mantenere distinti quando si valuta un fornitore.
Il prezzo delle macchine nell’intera gamma industriale dipende dalla potenza del laser, dall’area di lavoro, dalla configurazione della macchina, dai requisiti di automazione e dall’applicazione sul materiale. Per formulare un preventivo è necessaria una valutazione personalizzata, non un prezzo di listino.
“Più kilowatt significano sempre un costo per pezzo inferiore.” Una potenza maggiore accorcia il taglio sui materiali spessi. Sulla lamiera sottile, il limite è spesso rappresentato dall’accelerazione, dal numero di forature e dalla movimentazione dei pezzi, non dalla potenza del fascio. Una potenza maggiore tende inoltre a richiedere ugelli più grandi, che consumano più gas. Oltre il punto in cui la potenza non è più il vostro collo di bottiglia, i kilowatt aggiuntivi aumentano la spesa per il gas e il costo del capitale senza incrementare il numero di pezzi.
“L’azoto è un dettaglio.” In una produzione con molta lavorazione dell’acciaio inossidabile e a pressione elevata, l’azoto può diventare la singola voce più importante del modello orario. Le modalità di approvvigionamento in quantità e la disciplina nell’uso degli ugelli modificano quel valore più di qualsiasi impostazione della macchina.
“La fibra non richiede manutenzione.” Significa che non c’è un percorso ottico con specchi del risonatore. Restano ottiche, filtri, lamelle e refrigerante.
La tabella degli spessori mi dice cosa posso produrre”. Lo spessore massimo tagliabile e lo spessore economicamente produttivo sono valori diversi, a volte con un ampio scarto. Una macchina in grado di tagliare una determinata lamiera a bassa velocità e con un bordo grezzo non è una macchina da preventivare per quel lavoro su grandi lotti.
R: Sì. La lunghezza d'onda di 1,07 micron viene assorbita sufficientemente da rame e ottone per consentirne il taglio, a differenza di un laser a CO₂ a 10,6 micron. I limiti pratici sono la gestione della riflessione di ritorno nella sorgente e nella testa, oltre a un controllo dello sfondamento più rigoroso rispetto a quello richiesto dall'acciaio. Verificate con il fornitore che la specifica configurazione della sorgente sia idonea per la lavorazione continua di metalli riflettenti.
R: Non esiste un unico valore, perché la maggior parte degli input dipende dal sito. Calcolatelo come il consumo elettrico dell’intera cella moltiplicato per la vostra tariffa, più il consumo di gas di assistenza moltiplicato per il prezzo del gas, più i consumabili divisi per le ore tra una sostituzione e l’altra, più la manodopera di manutenzione, più il recupero del capitale per ora produttiva. In una produzione con molta lavorazione dell’acciaio inossidabile, l’azoto è generalmente la voce dominante.
R: No, non in modo efficace. Questi materiali assorbono la lunghezza d'onda lunga da 10,6 micron del CO₂, non quella da 1,07 micron della fibra. Un'officina che deve tagliare sia metalli sia lavorare acrilico o legno necessita di due tipologie di macchine diverse.
A: controlli quotidiani della lente protettiva e dell’ugello, rimozione delle scorie e monitoraggio del chiller; controlli da mensili a trimestrali di filtri, guide e refrigerante; sostituzione annuale o basata sulle condizioni delle lamelle e verifica della calibrazione. Non esiste un percorso di specchi del risonatore da allineare, che rappresenta la principale semplificazione rispetto alle macchine CO₂.
A: potenza laser per modello, area di lavoro, spessore di taglio per materiale con gas di assistenza e condizione di qualità del bordo indicati, accuratezza di posizionamento e di riposizionamento, carico elettrico totale collegato, pressione del gas richiesta ed elenco dei consumabili con i relativi intervalli di sostituzione. Le dichiarazioni sugli spessori, se prive delle condizioni relative a gas e qualità, non possono essere confrontate tra fornitori.
L'acquisto di una macchina da taglio laser a fibra è un investimento importante, ma una produzione di successo…
scopri di più
Profilo aziendale Shandong HWlEiC Optoelectronic Technology Co., Ltd. è una società affiliat…
scopri di più
Ti risponderemo entro 24 ore. In caso di necessità urgente, aggiungi WhatsApp/WeChat: +86 15589913375. Oppure chiama direttamente il numero +86 15589913375.
*Rispettiamo la tua riservatezza e tutte le informazioni sono protette.
Utilizzeremo solo le tue informazioni per rispondere alla tua richiesta e non invieremo mai email indesiderate o messaggi promozionali.
Dinamiche e efficienza definitive
Durabilità e affidabilità
Precisione e accuratezza potenziate
Intelligente e facile da usare
Sicurezza e salute
Automazione versatile