





October 22,2026
Von der Lieferung bis zur Produktion: Installation und Schulung für HWlEiC-Lasermaschinen
Der Kauf einer Faserlaserschneidmaschine ist eine wichtige Investition, doch eine erfolgreiche Produk…
erfahren Sie mehr

 10:49
Ein Faserlaserschneidmaschine generates a roughly 1.07-micron beam inside a doped fiber and delivers it through a cable to the cutting head. That wavelength is absorbed well by steel, stainless, aluminium, brass and copper. Running cost is driven mainly by assist gas, electricity and optical consumables rather than by the laser source itself.
Die Laserquelle ist eine mit einem Seltenerdelement dotierte und von Dioden gepumpte optische Faser. Die Faser erzeugt und führt den Strahl zugleich, sodass es keinen Freiraumresonator mit auszurichtenden Spiegeln gibt. Der Strahl läuft durch ein Zuleitungskabel zu einem Schneidkopf, wo eine Kollimator- und Fokussiereinheit ihn auf einen Punkt am Werkstück fokussiert. Unterhalb der Fokussieroptik sitzt eine Düse, die das Hilfsgas koaxial in die Schnittfuge leitet.
Aus dieser Architektur ergeben sich drei physikalische Konsequenzen, die den größten Teil dessen erklären, was Käufer interessiert. Die Strahlführung per Kabel macht den Spiegelweg überflüssig, der bei älteren Resonatormaschinen gewartet werden musste. Die kurze Wellenlänge wird von Metallen leichter absorbiert als der langwellige Strahl einer CO₂-Maschine. Und der kleine fokussierte Spot konzentriert die Energie auf eine schmale Schnittfuge. Deshalb schneidet dünnes Blech schnell, und deshalb reagiert der Prozess unerbittlich auf die Fokusposition.
Der Maschinenteil, der Ihre Produktionszahlen am stärksten beeinflusst, ist nicht die Quelle. Es sind das Bewegungssystem, der Kopf, die Gasversorgung und die Absaugung – also die Teilsysteme, die bestimmen, wie schnell kleine Konturen beschleunigt werden können, wie konstant der Fokus über eine Schicht gehalten wird und wie viel Stickstoff Sie verbrauchen.

Kupfer, Messing und poliertes Aluminium reflektieren langwelliges Licht stark. Bei einer CO₂-Maschine mit 10,6 Mikrometern erschwerte diese Reflexion das Schneiden dieser Metalle früher erheblich und war bei manchen Konfigurationen eine Gefahr für den Resonator. Bei 1,07 Mikrometern ist die Absorption hoch genug, sodass der Einstechvorgang schnell gelingt und der Schnitt fortgesetzt werden kann.
Deshalb wurde die Frage „Kann Kupfer geschnitten werden?“ zum gängigen Maßstab, als Faserlasermaschinen in der allgemeinen Fertigung Einzug hielten. Die ehrliche Antwort lautet: Es kommt darauf an. Kupfer und Messing lassen sich schneiden, erfordern jedoch eine präzisere Steuerung der Einstechparameter als Baustahl, tolerieren weniger Abweichungen beim Abstand und führen dem Schneidkopf und der Strahlquelle mehr rückreflektierte Energie zu als Stahl. Für regelmäßige Arbeiten mit reflektierenden Materialien vorgesehene Strahlquellen verfügen aus diesem Grund über eine optische Isolation.
Zwei praktische Punkte, die Sie vor der Zusage zu einem Kupferauftrag mit dem Lieferanten klären sollten:
Keine der beiden Fragen lässt sich pauschal beantworten. Beide gehören schriftlich festgehalten.
| Material | Typisches Verhalten | Übliches Prozessgas | Anmerkungen |
| Baustahl / Kohlenstoffstahl | Cuts across a wide thickness range | Sauerstoff für dickere Bleche, Luft oder Stickstoff für dünne Bleche | Sauerstoff liefert einen exothermen Beitrag; die Kante weist eine Oxidschicht auf |
| Edelstahl | Saubere, oxidfreie Kanten sind möglich | Stickstoff mit hohem Druck | Der Stickstoffverbrauch steigt mit zunehmender Materialdicke stark an |
| Aluminium | Cuts well; dross control is the main variable | Stickstoff | Legierung und Oberflächenbeschaffenheit beeinflussen die Ergebnisse stärker als bei Stahl |
| Messing und Kupfer | Schneidet mit der richtigen Strahlquelle und Einstechsteuerung | Stickstoff | Die Beherrschung von Rückreflexionen ist der begrenzende Faktor, nicht die Absorption |
| Verzinkter Stahl | Schneidet; Zinkdampf ist das Problem | Luft oder Stickstoff | Absaugleistung und Filterlebensdauer sind hier entscheidend |
| Acryl, Holz, die meisten Kunststoffe | Schlecht bis unbrauchbar | — | Die Absorption bei 1,07 µm ist für diese Werkstoffe falsch – das ist eher ein Fall für CO₂ |
| Glas, Keramik | Nicht zutreffend | — | Völlig anderer Prozess |
Die letzten beiden Zeilen sind wichtiger, als es den Anschein hat. Eine Werkstatt, die auch Acrylschilder graviert, kann nicht auf eine einzige Faserlaseranlage umsteigen. Dafür wird eine separate CO₂-Anlage oder ein Desktop-Graviergerät benötigt, und erst nach dem Kauf darauf zu stoßen, ist eine teure Art, diese Erkenntnis zu gewinnen.
Im Vergleich zu den Kategorieseiten, die die meisten etablierten Maschinenbauer veröffentlichen und die zwar detaillierte Tabellen zu ihren eigenen Modellen, aber kaum neutrale Prozessvergleiche enthalten, ist die nützliche Fragestellung nicht „Welche Technologie gewinnt?“, sondern „Welche vier Fragen entscheiden darüber?“
| Entscheidungspunkt | Faserlaser | CO₂-Laser | Plasma |
| Metals it suits | Stahl, Edelstahl, Aluminium, Messing, Kupfer | Stahl und Edelstahl; reflektierende Metalle sind problematisch | Nur leitfähige Metalle |
| Nichtmetalle | Nicht geeignet | Acryl, Holz, Textilien, einige Kunststoffe | Nicht geeignet |
| Kantenqualität bei dünnem Blech | Schmaler Schnittspalt, enge Toleranzen erreichbar | Gut, breiterer Schnittspalt als bei Faserlasern | Wider kerf, bevel and dross typical |
| Very thick plate | Begrenzt durch Maschinenleistung und Konfiguration | Limited | Oft die wirtschaftlichere Variante |
| Wartung des Strahlengangs | Kabelzuführung; keine Spiegelausrichtung | Der Spiegelstrahlengang erfordert Ausrichtung und Reinigung | Kein Strahlengang |
| Verbrauchsmittelbedarf | Optiken, Düsen, Filter | Optik, Spiegel, Lasergas | Elektroden und Drallringe, hohe Austauschhäufigkeit |
Liest man diese Tabelle spaltenweise, erhält man einen Marketingvergleich. Liest man sie zeilenweise, erhält man eine Spezifikationsentscheidung. Wenn Ihr Teilespektrum aus dünnem Edelstahl mit engen Toleranzen besteht, liegt der Faserlaser in zwei Zeilen vorn und die anderen sind irrelevant. Wenn die Hälfte Ihres Volumens aus 40 mm starken Konstruktionsplatten besteht, kann die Zeile für dicke Platten unabhängig von den übrigen Angaben der Tabelle auf eine andere Lösung hindeuten.
Käufer fragen nach einem Kosten-pro-Stunde-Wert. Kein Anbieter kann Ihnen einen wahrheitsgemäßen Wert nennen, denn vier der fünf Eingangsgrößen stammen von Ihnen, nicht von ihm. Was Sie bekommen können, ist die Struktur – und diese füllen Sie dann mit Ihren eigenen Tarifen aus.
Stündliche Betriebskosten ≈ Stromverbrauch × Ihr Tarif + Gasverbrauch × Ihr Gaspreis + (Verbrauchsmaterialkosten ÷ Stunden bis zum Austausch) + (Wartungsarbeitskosten ÷ Intervall) + Kapitalkostenrückgewinnung pro produktiver Stunde
Die Begriffe im Einzelnen:
Der Wartungsaufwand einer Faserlaseranlage ist geringer als bei den Resonatormaschinen, die sie ersetzt hat – das ist eine faire Aussage –, aber „geringer“ bedeutet nicht „gar keiner“. Ein realistisches Bild des laufenden Betreuungsaufwands:
Daily to weekly: Schutzlinse auf Spritzer und Beschädigungen prüfen, Schlacke vom Rostbett entfernen, Zustand und Zentrierung der Düse kontrollieren, Schrottschublade leeren und sicherstellen, dass der Kühler die Temperatur hält.
Monatlich bis vierteljährlich: Reinigen oder ersetzen Sie die Absaugfilter je nach Materialmischung, prüfen Sie Schienen und Zahnstangen auf Ablagerungen und ausreichende Schmierung, kontrollieren Sie den Zustand der Kühlflüssigkeit im Kühler und inspizieren Sie Gasleitung und Druckregler auf Lecks.
Jährlich oder zustandsabhängig: Austausch der Auflageleisten, sobald die Genauigkeit der Schnittfuge nachlässt, Inspektion von Antriebsriemen und Zahnrädern, Überprüfung der Kalibrierung anhand eines bekannten Testmusters, Kühlmittelwechsel.
Zwei Punkte werden Werkstätten oft zum Verhängnis. Die Kosten für Absaugfilter können sich über ein Jahr hinweg bei einem Materialmix mit hohem Anteil an verzinktem oder lackiertem Material zu einem größeren Kostenposten entwickeln als die Optik. Auch die Leistung des Kühlers hängt von der Umgebungstemperatur ab – ein Gerät, das im Winter die Temperatur hält, kann in einer unisolierten Halle im Hochsommer seine Leistung reduzieren. Das zeigt sich dann eher durch eine uneinheitliche Kantenqualität als durch einen Alarm.
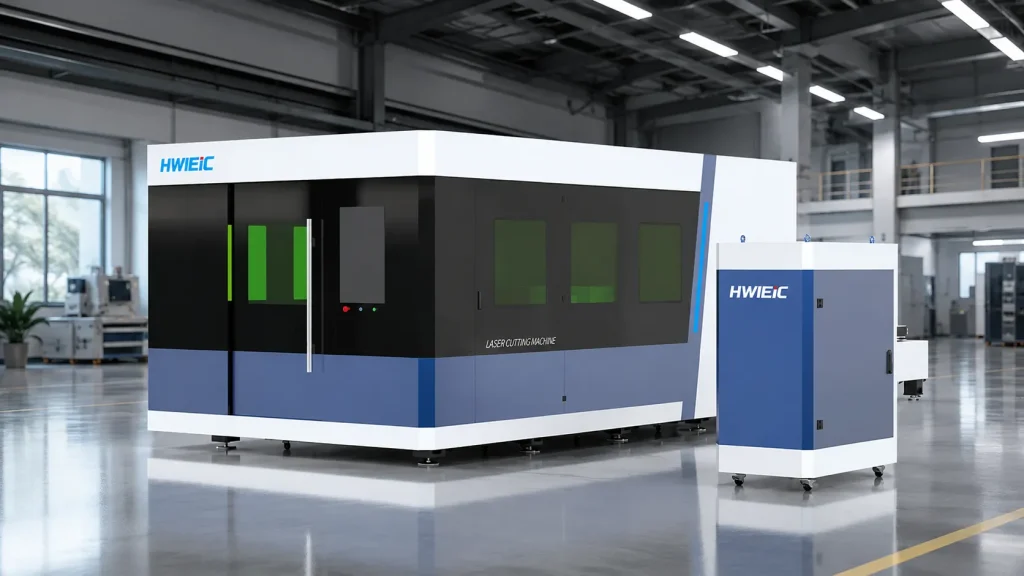
Das PH-Serie ist die Hochgeschwindigkeits-Faserschneidreihe von HWlEiC Laser, die für die kontinuierliche Blechproduktion und nicht für den intermittierenden Einsatz in Lohnfertigungsbetrieben ausgelegt ist.
| Artikel | Veröffentlichte Position |
|---|---|
| Modelle | PH3015, PH6020, PH6025 |
| Positionierung | Hochgeschwindigkeits-Faserlaser-Schneidemaschine |
| Konstruktionsschwerpunkt | Hochgeschwindigkeitsschneiden von Blech; industrielle kontinuierliche Produktion; hocheffiziente Bearbeitung |
Qualitätssystem und Marktkonformität sind dokumentiert: HWlEiC Laser verfügt über eine Zertifizierung nach dem Qualitätsmanagementsystem ISO 9001:2015; für die Geräteserie wird die Einhaltung von CE und RoHS erklärt. ISO 9001:2015 regelt die Konsistenz des Fertigungs- und Prüfprozesses, nicht die Leistung einer einzelnen Maschine. Bei der Bewertung eines Lieferanten sollten diese beiden Aspekte daher getrennt betrachtet werden.
Die Preise der Maschinen aus dem Industriesortiment hängen von Laserleistung, Arbeitsbereich, Maschinenkonfiguration, Automatisierungsanforderungen und Materialanwendung ab. Für ein Angebot ist eine individuelle Bewertung statt einer Listenpreisangabe erforderlich.
„Mehr Kilowatt bedeuten immer niedrigere Kosten pro Teil.“ Eine höhere Leistung verkürzt den Schnitt bei dickem Material. Bei dünnem Blech sind häufig Beschleunigung, Anzahl der Einstiche und Teilehandling die begrenzenden Faktoren, nicht die Strahlleistung. Eine höhere Leistung geht außerdem tendenziell mit größeren Düsen einher, und größere Düsen verbrauchen mehr Gas. Sobald die Leistung nicht mehr Ihr Engpass ist, erhöhen die zusätzlichen Kilowatt die Gaskosten und die Investitionskosten, ohne die Teileleistung zu steigern.
„Stickstoff ist ein Detail.“ Bei einem hohen Edelstahlanteil kann Stickstoff unter Druck zum größten Einzelposten im Stundenmodell werden. Großabnahmevereinbarungen und eine konsequente Düsenpflege verändern diesen Betrag stärker als jede Maschineneinstellung.
„Faser bedeutet wartungsfrei.“ Es bedeutet, dass kein Resonatorspiegel-Strahlengang vorhanden ist. Optiken, Filter, Auflagen und Kühlmittel bleiben jedoch bestehen.
Die Dickenübersicht zeigt mir, was ich produzieren kann.“ Maximal schneidbare Dicke und wirtschaftlich produktive Dicke sind unterschiedliche Werte, manchmal mit erheblichem Abstand. Eine Maschine, die eine bestimmte Platte bei niedriger Geschwindigkeit mit rauer Kante schneiden kann, ist nicht automatisch eine Maschine, die für diesen Auftrag in größeren Stückzahlen angeboten werden sollte.
A: Ja. Die Wellenlänge von 1,07 Mikrometern wird von Kupfer und Messing ausreichend gut absorbiert, sodass sie geschnitten werden können – anders als bei einem CO₂-Laser mit 10,6 Mikrometern. Die praktischen Grenzen liegen in der Beherrschung der Rückreflexionen in Strahlquelle und Schneidkopf sowie in der gegenüber Stahl erforderlichen präziseren Einstechsteuerung. Lassen Sie sich vom Lieferanten bestätigen, dass die konkrete Konfiguration der Strahlquelle für den kontinuierlichen Einsatz mit reflektierenden Metallen ausgelegt ist.
A: Dafür gibt es keinen einheitlichen Wert, da die meisten Eingangsgrößen standortspezifisch sind. Berechnen Sie ihn als elektrische Leistungsaufnahme der gesamten Zelle multipliziert mit Ihrem Tarif, zuzüglich des Verbrauchs an Prozessgas multipliziert mit Ihrem Gaspreis, zuzüglich der Verbrauchsmittelkosten geteilt durch die Betriebsstunden zwischen den Wechseln, zuzüglich der Wartungsarbeitskosten sowie der Kapitalrückgewinnung pro produktiver Stunde. Bei einem edelstahllastigen Teilespektrum dominiert in der Regel Stickstoff.
A: Nein, jedenfalls nicht sinnvoll. Diese Materialien absorbieren die lange CO₂-Wellenlänge von 10,6 Mikrometern, nicht die Faserlaser-Wellenlänge von 1,07 Mikrometern. Eine Werkstatt, die sowohl Metall als auch Acryl oder Holz schneiden muss, benötigt zwei unterschiedliche Maschinentypen.
A: Tägliche Kontrollen der Schutzlinse und Düse, das Entfernen von Schlacke sowie die Überwachung des Kühlers; monatliche bis vierteljährliche Wartung von Filtern, Führungsschienen und Kühlmittel; jährlicher oder zustandsabhängiger Austausch der Auflageleisten und Überprüfung der Kalibrierung. Es gibt keinen Resonatorspiegel-Strahlengang, der ausgerichtet werden muss – das ist die wesentliche Vereinfachung gegenüber CO₂-Maschinen.
A: Laserleistung je Modell, Arbeitsbereich, Schneiddicke je Material einschließlich Angabe des verwendeten Hilfsgases und der Bedingungen für die Kantenqualität, Positionier- und Wiederholgenauigkeit, gesamte angeschlossene elektrische Leistung, erforderlicher Gasdruck sowie die Liste der Verbrauchsmaterialien mit Austauschintervallen. Angaben zur Schneiddicke ohne Angaben zu Gas und Qualitätsbedingungen lassen sich zwischen verschiedenen Anbietern nicht vergleichen.
Der Kauf einer Faserlaserschneidmaschine ist eine wichtige Investition, doch eine erfolgreiche Produk…
erfahren Sie mehr
Unternehmensprofil Shandong HWlEiC Optoelectronic Technology Co., Ltd. ist ein verbundenes Unterneh…
erfahren Sie mehr
Wir werden Antwort Sie innerhalb 24 Stunden. Wenn für dringenden Fall, fügen Sie bitte WhatsApp/WeChat: +86 15589913375. Oder rufen Sie +86 15589913375 direkt.
*Wir respektieren die Vertraulichkeit und alle Informationen geschützt sind.
Wir verwenden Ihre Informationen nur zur Beantwortung Ihrer Anfrage und sendet niemals unaufgefordert E-Mails oder Werbe-Nachrichten.
Ultimative Dynamik und Effizienz
Haltbarkeit und Zuverlässigkeit
Präzision und Genauigkeit aktualisiert
Intelligente & Benutzerfreundlichkeit
Sicherheit & gesund
Flexible automation