





October 22,2026
De la entrega a la producción: instalación y capacitación sobre máquinas láser HWlEiC
La compra de una máquina de corte por láser de fibra es una inversión importante, pero para que la producción tenga éxito…
aprender más

 10:49
Un fiber laser cutting machine genera un haz de aproximadamente 1,07 micras dentro de una fibra dopada y lo transmite a través de un cable hasta el cabezal de corte. Esa longitud de onda la absorben bien el acero, el acero inoxidable, el aluminio, el latón y el cobre. El coste operativo se debe principalmente al gas de asistencia, la electricidad y los consumibles ópticos, más que a la propia fuente láser.
La fuente láser es una fibra óptica dopada con un elemento de tierras raras, bombeada por diodos. La fibra genera y guía el haz a la vez, por lo que no hay un resonador en espacio libre con espejos que alinear. El haz viaja a través de un cable de entrega hasta un cabezal de corte, donde un colimador y un conjunto de enfoque lo concentran en un punto sobre la pieza de trabajo. Una boquilla situada debajo de la óptica de enfoque introduce gas de asistencia de forma coaxial en la sangría de corte.
De esa arquitectura se derivan tres consecuencias físicas que explican la mayor parte de lo que interesa a los compradores. El guiado del haz por cable elimina el recorrido de espejos que requería mantenimiento en las máquinas con resonador más antiguas. Los metales absorben con mayor facilidad la longitud de onda corta que el haz de longitud de onda larga de una máquina de CO₂. Y el reducido punto focal concentra la energía en una sangría estrecha, motivo por el cual la chapa fina se corta con rapidez y el proceso es implacable con la posición del foco.
La parte de la máquina que más influye en sus cifras de producción no es la fuente. Es el sistema de movimiento, el cabezal, el suministro de gas y la extracción: los subsistemas que determinan la aceleración en contornos pequeños, la estabilidad con la que se mantiene el enfoque a lo largo de un turno y la cantidad de nitrógeno que se consume.

El cobre, el latón y el aluminio pulido reflejan con fuerza la luz de longitud de onda larga. En una máquina de CO₂ a 10,6 micras, esa reflexión hizo históricamente que estos metales fueran difíciles de cortar y, en algunas configuraciones, peligrosos para el resonador. A 1,07 micras, la absorción es lo bastante alta como para que la perforación se establezca rápidamente y el corte avance.
Por esta razón, «¿puede cortar cobre?» se convirtió en el punto de referencia estándar cuando las máquinas de fibra entraron en la fabricación general. La respuesta sincera es condicional. El cobre y el latón sí se cortan, pero exigen un control más estricto de los parámetros de perforación que el acero al carbono, toleran menos variaciones en la distancia boquilla-pieza e introducen más energía retrorreflejada en el cabezal y en la fuente que el acero. Por ese motivo, las fuentes destinadas a trabajos reflectantes habituales incorporan aislamiento óptico.
Dos aspectos prácticos que debe resolver con un proveedor antes de comprometerse con un trabajo de cobre:
Ninguna de las dos preguntas tiene una respuesta universal. Ambas deben quedar por escrito.
| Material | Comportamiento habitual | Gas de asistencia habitual | Notas |
| Acero dulce / acero al carbono | Corta en un amplio intervalo de espesores | Oxígeno para chapas más gruesas; aire o nitrógeno para chapas finas | El oxígeno aporta una contribución exotérmica; el borde queda con una capa de óxido |
| Acero inoxidable | Se pueden obtener bordes limpios y sin óxido | Nitrógeno a alta presión | El consumo de nitrógeno aumenta considerablemente con el espesor |
| Aluminio | Corta bien; el control de la escoria es la variable principal | Nitrógeno | La aleación y el estado de la superficie afectan a los resultados más que en el caso del acero |
| Latón y cobre | Corta con la fuente y el control de perforación adecuados | Nitrógeno | El factor limitante es la gestión de la reflexión posterior, no la absorción |
| Acero galvanizado | Corta; el problema es el vapor de zinc | Aire o nitrógeno | La capacidad de extracción y la vida útil del filtro son importantes aquí |
| Acrílico, madera y la mayoría de los plásticos | Deficiente a inutilizable | — | La absorción a 1,07 µm no es la adecuada para estos materiales; este es territorio del CO₂ |
| Vidrio, cerámica | No aplicable | — | Proceso completamente diferente |
Las dos últimas filas importan más de lo que parece. Un taller que también graba rótulos de acrílico no puede consolidar todo en una sola máquina de fibra. Ese trabajo requiere una máquina de CO₂ independiente o un grabador de sobremesa, y descubrirlo después de la compra es una forma muy cara de aprenderlo.
En comparación con las páginas de categoría que publican los fabricantes de máquinas más consolidados, detalladas en sus propias tablas de modelos pero escasas en comparaciones neutrales de procesos, el enfoque útil no es «qué tecnología gana», sino «qué cuatro preguntas lo deciden».
| Punto de decisión | Láser de fibra | Láser de CO₂ | Plasma |
| Metales para los que es adecuado | Acero, acero inoxidable, aluminio, latón, cobre | Acero y acero inoxidable; metales reflectantes problemáticos | Solo metales conductores |
| No metales | No adecuado | Acrílico, madera, textiles y algunos plásticos | No adecuado |
| Calidad del borde en chapa fina | Ranura estrecha; tolerancia ajustada alcanzable | Buena, con una sangría más ancha que la de fibra | Es habitual una sangría más ancha, bisel y escoria |
| Placa muy gruesa | Limitado por la potencia y la configuración de la máquina | Limitada | A menudo, la opción más económica |
| Mantenimiento de la trayectoria del haz | Transmisión por cable; no requiere alinear espejos | La trayectoria de espejos requiere alineación y limpieza | Sin trayectoria del haz |
| Tipo de consumibles | Óptica, boquillas, filtros | Óptica, espejos, gas láser | Electrodos y anillos de remolino, con alta frecuencia de sustitución |
Lea esa tabla por columnas y obtendrá una comparativa de marketing. Léala por filas y obtendrá una decisión de especificación. Si su combinación de piezas es de acero inoxidable fino con tolerancias ajustadas, la fila de la fibra gana en dos filas y las demás son irrelevantes. Si la mitad de su volumen es chapa estructural de 40 mm, la fila de chapa gruesa puede apuntar hacia otro lado, independientemente de lo que diga el resto de la tabla.
Los compradores preguntan por una cifra de coste por hora. Ningún proveedor puede darles una cifra veraz, porque cuatro de los cinco factores dependen de ustedes, no del proveedor. Lo que sí pueden obtener es la estructura y después completarla con sus propias tarifas.
Coste operativo por hora ≈ consumo eléctrico × su tarifa + consumo de gas × su precio del gas + (gasto en consumibles ÷ horas entre reemplazos) + (mano de obra de mantenimiento ÷ intervalo) + recuperación del capital por hora productiva
Desglose de los términos:
La carga de mantenimiento de una máquina de fibra es menor que la de las máquinas con resonador a las que reemplazó, lo cual es una afirmación justa, pero «menor» no significa «nula». Un panorama realista de la atención continua requerida:
Diario a semanal: inspeccionar la lente protectora para detectar salpicaduras y daños, retirar la escoria de la mesa de lamas, comprobar el estado y el centrado de la boquilla, vaciar el cajón de residuos y confirmar que el enfriador mantiene la temperatura.
Mensual a trimestral: limpie o sustituya los filtros de extracción según la combinación de materiales, compruebe que no haya residuos en las guías y la cremallera y que estén lubricadas, verifique el estado del refrigerante del enfriador e inspeccione la línea de gas y los reguladores para detectar fugas.
Anual o según el estado: reemplazo de las lamas cuando la precisión del corte se vea afectada, inspección de la correa de transmisión y los engranajes, verificación de la calibración con un patrón de prueba conocido, cambio del refrigerante.
Dos aspectos suelen tomar por sorpresa a los talleres. El coste anual del filtro de extracción, con una combinación de materiales con mucho acero galvanizado o pintado, puede representar una partida mayor que la óptica. Además, el rendimiento del enfriador depende de la temperatura ambiente: una unidad que mantiene la temperatura en invierno puede perder capacidad en una planta sin aislamiento a mediados del verano, lo que se manifiesta como una calidad de borde inconsistente y no como una alarma.
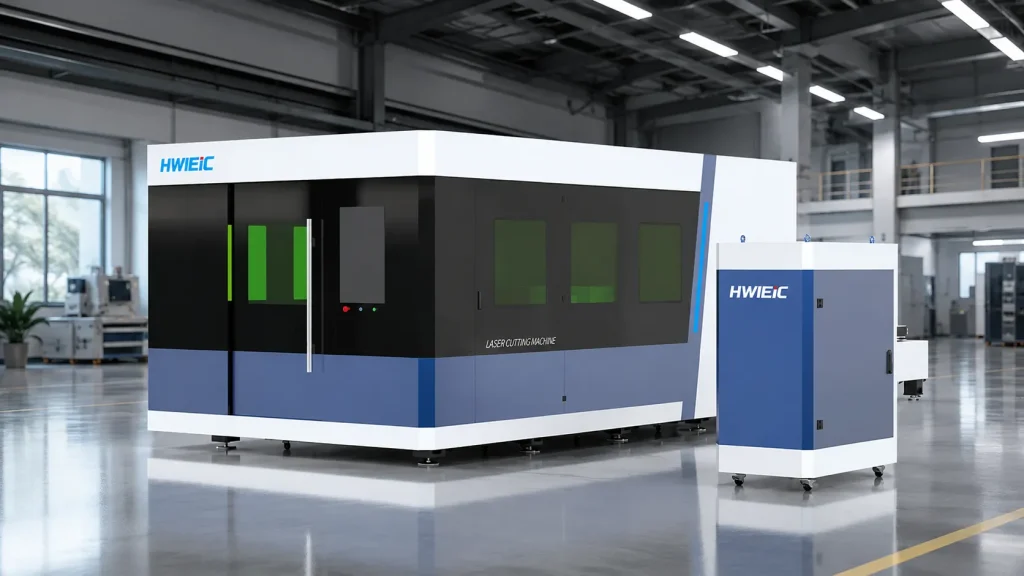
El Serie PH es la gama de corte por fibra de alta velocidad de HWlEiC Laser, orientada a la producción continua de chapa metálica en lugar de trabajos intermitentes de taller bajo pedido.
| Elemento | Posición publicada |
|---|---|
| Modelos | PH3015, PH6020, PH6025 |
| Posicionamiento | Máquina de corte láser de fibra de alta velocidad |
| Enfoque de diseño | Corte de chapa metálica a alta velocidad; producción industrial continua; procesamiento de alta eficiencia |
El sistema de calidad y el cumplimiento normativo del mercado están documentados: HWlEiC Laser cuenta con la certificación del sistema de gestión de calidad ISO 9001:2015, y se ha declarado el cumplimiento de las normas CE y RoHS para la gama de equipos. La norma ISO 9001:2015 regula la coherencia del proceso de fabricación e inspección, no el rendimiento de una máquina individual, y conviene mantener ambos aspectos separados al evaluar a un proveedor.
El precio de las máquinas en la gama industrial depende de la potencia del láser, el área de trabajo, la configuración del equipo, los requisitos de automatización y la aplicación del material. La elaboración de un presupuesto requiere una evaluación personalizada en lugar de un precio de lista.
«Más kilovatios siempre significa un menor coste por pieza». Una mayor potencia acorta el tiempo de corte en materiales gruesos. En chapas finas, la limitación suele ser la aceleración, el número de perforaciones y la manipulación de las piezas, no la potencia del haz. Una mayor potencia también suele funcionar con boquillas más grandes, y las boquillas más grandes consumen más gas. Una vez que la potencia deja de ser el cuello de botella, los kilovatios adicionales aumentan el gasto en gas y el coste de capital sin incrementar la producción de piezas.
«El nitrógeno es solo un detalle». En una producción con predominio de acero inoxidable a presión, el nitrógeno puede convertirse en la mayor partida individual del modelo de costes por hora. Los acuerdos de suministro a granel y la disciplina con las boquillas influyen más en esa cifra que cualquier ajuste de la máquina.
«Fibra significa libre de mantenimiento». Significa que no hay trayectoria de espejos en el resonador. La óptica, los filtros, las lamas y el refrigerante siguen estando presentes.
La tabla de espesores me indica qué puedo producir”. El espesor máximo que se puede cortar y el espesor económicamente productivo son cifras diferentes, a veces por un margen considerable. Una máquina capaz de cortar una placa determinada a baja velocidad y con un borde rugoso no es una máquina que deba cotizarse para ese trabajo en grandes volúmenes.
R: Sí. La longitud de onda de 1,07 micras es absorbida suficientemente bien por el cobre y el latón como para cortarlos, a diferencia de un láser de CO₂ de 10,6 micras. Los límites prácticos son la gestión de las retroreflexiones en la fuente y el cabezal, además de un control de la perforación más preciso que el requerido por el acero. Confirme con el proveedor que la configuración específica de la fuente esté homologada para trabajar continuamente con metales reflectantes.
R: No existe una cifra única, ya que la mayoría de los factores dependen de cada planta. Calcúlelo como el consumo eléctrico de toda la celda multiplicado por su tarifa, más el consumo de gas de asistencia por el precio del gas, más los consumibles divididos entre las horas entre sustituciones, más la mano de obra de mantenimiento, más la recuperación de capital por hora productiva. En una combinación con predominio de acero inoxidable, el nitrógeno suele ser el factor dominante.
R: No, al menos no de forma práctica. Esos materiales absorben la longitud de onda larga de 10,6 micras del CO₂, no la de 1,07 micras de la fibra. Un taller que necesite tanto cortar metal como trabajar con acrílico o madera requiere dos tipos distintos de máquina.
R: Comprobaciones diarias de boquillas y lentes protectoras, limpieza de escoria y monitorización del enfriador; revisión mensual o trimestral de filtros, guías y refrigerante; sustitución anual o según estado de las lamas y verificación de calibración. No hay una trayectoria de espejos del resonador que alinear, lo cual supone la principal reducción en comparación con las máquinas de CO₂.
R: Potencia del láser por modelo, área de trabajo, espesor de corte por material indicando el gas de asistencia y la calidad de los bordes, precisión de posicionamiento y repetibilidad, carga eléctrica total conectada, requisitos de presión de gas y la lista de consumibles con sus intervalos de sustitución. Las afirmaciones sobre espesores sin especificar las condiciones de gas y calidad no se pueden comparar entre proveedores.
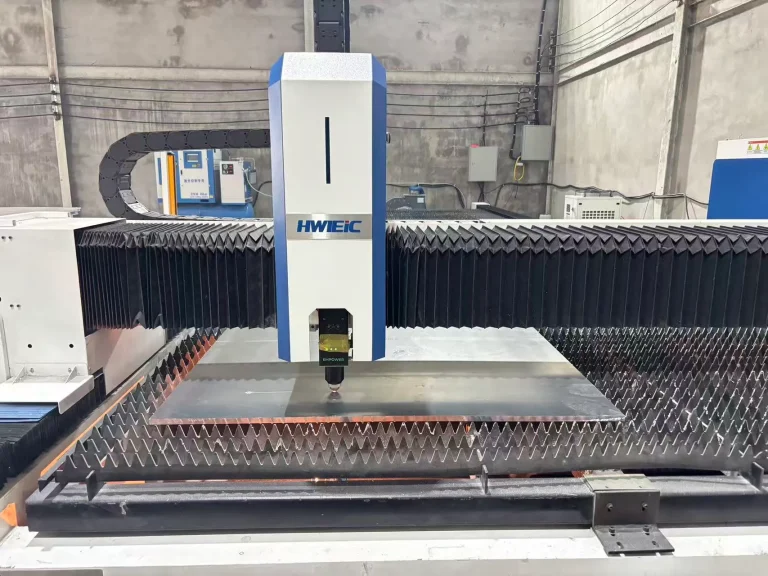
La compra de una máquina de corte por láser de fibra es una inversión importante, pero para que la producción tenga éxito…
aprender más
Perfil de la empresa Shandong HWlEiC Optoelectronic Technology Co., Ltd. es una empresa afiliada…
aprender más
Le responderemos dentro de 24 horas. Si por caso urgente, por favor agregar WhatsApp/WeChat: +86 15589913375. O llame al +86 15589913375 directamente.
*Hemos de respetar su confidencialidad y toda la información están protegidos.
Sólo utilizaremos su información para responder a su consulta y nunca envía correos electrónicos no solicitados o mensajes promocionales.
Final de la dinámica y la eficiencia
La durabilidad y fiabilidad
Actualizado precisión y exactitud
Inteligente y fácil de utilizar
La seguridad y salud de la
Versátil automatización