





October 22,2026
من التسليم إلى الإنتاج: تركيب وتدريب ماكينات الليزر من HWlEiC
يُعد شراء آلة القطع بالليزر الليفي استثماراً مهماً، ولكن الإنتاج الناجـ…
معرفة المزيد

 10:49
أ آلة قطع بليزر الألياف يُولّد شعاعًا بطول موجي يقارب 1.07 ميكرومتر داخل ليف مطعّم، ويوصله عبر كابل إلى رأس القطع. يُمتص هذا الطول الموجي جيدًا في الفولاذ والفولاذ المقاوم للصدأ والألمنيوم والنحاس الأصفر والنحاس. وتنتج تكلفة التشغيل أساسًا عن غاز المساعدة والكهرباء والمواد الاستهلاكية البصرية، لا عن مصدر الليزر نفسه.
مصدر الليزر عبارة عن ليف بصري مطعّم بعنصر من العناصر الأرضية النادرة، وتضخه الثنائيات. ويولّد الليف الشعاع ويوجهه في الوقت نفسه، لذلك لا يوجد مرنان حرّ المسار مزوّد بمرايا تحتاج إلى محاذاة. ينتقل الشعاع عبر كابل توصيل إلى رأس القطع، حيث تعمل مجموعة المُوازِم والتركيز على تجميعه في بقعة على قطعة العمل. توجد فوهة أسفل بصريات التركيز، وتدفع غاز المساعدة محوريًا إلى داخل الشق.
تترتب على هذه البنية ثلاث نتائج فيزيائية، وهي تفسّر معظم ما يهتم به المشترون. فنقل الشعاع عبر كابل يلغي مسار المرايا الذي كانت تحتاج إليه أجهزة الرنان الأقدم للصيانة. ويمتصّ المعدن الطول الموجي القصير بسهولة أكبر من الشعاع ذي الطول الموجي الطويل في آلة CO₂. كما أن البقعة المركّزة الصغيرة تركّز الطاقة في شق ضيق، ولذلك تقطع الصفائح الرقيقة بسرعة، ولأن العملية لا تتسامح مع أخطاء موضع البؤرة.
الجزء من الآلة الذي يؤثر أكثر في أرقام إنتاجك ليس المصدر. بل هو نظام الحركة والرأس وإمداد الغاز والاستخراج — أي الأنظمة الفرعية التي تحدد التسارع على المسارات الصغيرة، ومدى ثبات البؤرة خلال الوردية، وكمية النيتروجين التي تستهلكها.

يعكس النحاس والنحاس الأصفر والألمنيوم المصقول الضوء ذا الطول الموجي الطويل بقوة. وفي آلة CO₂ تعمل عند 10.6 ميكرون، جعل هذا الانعكاس هذه المعادن صعبة القطع تاريخيًا، بل وخطيرة على الرنان في بعض التكوينات. أما عند 1.07 ميكرون، فامتصاص الضوء يكون مرتفعًا بما يكفي لبدء الثقب بسرعة واستمرار عملية القطع.
لهذا السبب أصبح السؤال «هل تستطيع قطع النحاس؟» المعيار المعتاد عندما دخلت آلات الألياف مجال التصنيع العام. والإجابة الصادقة مشروطة. فالنحاس والنحاس الأصفر قابلان للقطع، لكنهما يتطلبان تحكماً أدق في معلمات الثقب مقارنة بالفولاذ الطري، ويتحملان تفاوتاً أقل في مسافة الوقوف، ويعيدان طاقة منعكسة إلى الرأس والمصدر أكثر مما يفعل الفولاذ. ولهذا السبب، تتضمن المصادر المخصصة للأعمال العاكسة المنتظمة عزلاً بصرياً.
هناك أمران عمليان يجب حسمهما مع المورّد قبل الالتزام بأعمال النحاس:
لا توجد إجابة عامة على أي من السؤالين. ويجب توثيق كليهما كتابيًا.
| المادة | السلوك النموذجي | غاز المساعدة المعتاد | ملاحظات |
| الفولاذ الطري / الفولاذ الكربوني | يقطع ضمن نطاق واسع من السماكات | الأكسجين للصفائح السميكة، والهواء أو النيتروجين للصفائح الرقيقة | يضيف الأكسجين مساهمة طاردة للحرارة؛ وتحمل الحافة طبقة من الأكاسيد |
| الفولاذ المقاوم للصدأ | حواف نظيفة وخالية من الأكسيد يمكن تحقيقها | النيتروجين عند ضغط مرتفع | يزداد استهلاك النيتروجين بشدة مع زيادة السماكة |
| الألومنيوم | يقطع جيدًا؛ والتحكم في الخبث هو العامل الرئيسي المتغير | النيتروجين | تؤثر السبيكة وحالة السطح في النتائج بدرجة أكبر مما تؤثران بها في الفولاذ |
| النحاس الأصفر والنحاس الأحمر | يقطع باستخدام المصدر الصحيح والتحكم السليم في الثقب | النيتروجين | التعامل مع الانعكاس الخلفي هو العامل المحدِّد، وليس الامتصاص |
| الفولاذ المجلفن | القطع؛ بخار الزنك هو المشكلة | الهواء أو النيتروجين | تؤثر سعة الاستخراج وعمر المرشح هنا |
| الأكريليك، والخشب، ومعظم أنواع البلاستيك | ضعيف إلى غير قابل للاستخدام | — | الامتصاص عند 1.07 ميكرومتر غير مناسب لهذه المواد؛ فهذا مجال ليزر CO₂ |
| الزجاج، والسيراميك | لا ينطبق | — | عملية مختلفة تمامًا |
إن الصفين الأخيرين أهم مما قد يبدو. فلا يستطيع ورشة تنقش أيضاً لافتات الأكريليك أن تعتمد على آلة ألياف واحدة. فهذا العمل يحتاج إلى آلة CO₂ منفصلة أو آلة نقش مكتبية، واكتشاف ذلك بعد الشراء طريقة مكلفة للتعلم.
بالمقارنة مع صفحات الفئات التي ينشرها معظم مصنّعي الآلات الراسخين، والتي تقدم تفاصيل عن جداول طُرزهم الخاصة لكنها تفتقر إلى المقارنة المحايدة للعمليات، فإن الصياغة المفيدة ليست «أي تقنية تفوز؟» بل «ما الأسئلة الأربعة التي تحسم القرار؟».
| نقطة اتخاذ القرار | الليزر الألياف | ليزر CO₂ | البلازما |
| المعادن التي تلائمه | الفولاذ، والفولاذ المقاوم للصدأ، والألمنيوم، والنحاس الأصفر، والنحاس | الفولاذ والفولاذ المقاوم للصدأ؛ المعادن العاكسة تمثل مشكلة | المعادن الموصلة فقط |
| المواد غير المعدنية | غير مناسب | الأكريليك والخشب والمنسوجات وبعض أنواع البلاستيك | غير مناسب |
| جودة الحافة في الصفائح الرقيقة | شق ضيق، وإمكانية تحقيق تفاوتات دقيقة | جيد، مع شق أوسع من الليزر الليفي | شق أعرض، وميل، وخبث أكثر شيوعًا |
| لوح سميك للغاية | يحدّه أداء الآلة وتكوينها | محدود | غالبًا ما يكون الخيار الأكثر اقتصادية |
| صيانة مسار الشعاع | توصيل عبر الكابل؛ من دون محاذاة للمرايا | يتطلب مسار المرآة المحاذاة والتنظيف | من دون مسار للشعاع |
| طبيعة المواد المستهلكة | البصريات، والفوهات، والمرشحات | البصريات، والمرايا، وغاز الليزر | الأقطاب وحلقات الدوامة، مع ارتفاع وتيرة الاستبدال |
اقرأ ذلك الجدول حسب الأعمدة، وستحصل على مقارنة تسويقية. واقرأه حسب الصفوف، وستحصل على قرار بشأن المواصفات. إذا كانت تشكيلة قطعك تتكون من الفولاذ المقاوم للصدأ الرقيق ذي التفاوتات الدقيقة، فإن صف الليزر الليفي يتفوق في نقطتين، بينما لا أهمية للبقية. أما إذا كان نصف حجم إنتاجك يتكون من صفائح إنشائية بسُمك 40 مم، فقد يشير صف الصفائح السميكة إلى خيار آخر، بغض النظر عما يقوله باقي الجدول.
يطلب المشترون رقماً لتكلفة التشغيل لكل ساعة. ولا يستطيع أي مورّد أن يعطيك رقماً صادقاً، لأن أربعة من المدخلات الخمسة تخصك أنت لا المورّد. ما يمكنك الحصول عليه هو الهيكل الحسابي، ثم تعبئته بتعريفاتك الخاصة.
تكلفة التشغيل بالساعة ≈ الاستهلاك الكهربائي × تعرفة الكهرباء لديك + استهلاك الغاز × سعر الغاز لديك + (الإنفاق على المواد الاستهلاكية ÷ عدد الساعات بين عمليات الاستبدال) + (تكلفة عمالة الصيانة ÷ الفاصل الزمني) + استرداد رأس المال لكل ساعة إنتاجية
استعراض المصطلحات:
عبء الصيانة في آلة الليزر الليفي أخف من الآلات ذات الرنان التي حلت محلها، وهذا ادعاء منصف، لكن «أخف» لا يعني «معدومًا». وهذه صورة واقعية للعناية المستمرة:
يوميًا إلى أسبوعيًا: افحص العدسة الواقية بحثًا عن التناثر والتلف، وأزل الخبث من طاولة الشرائح، وتحقق من حالة الفوهة وتمركزها، وأفرغ درج الخردة، وتأكد من أن وحدة التبريد تحافظ على درجة الحرارة.
شهريًا إلى ربع سنوي: نظّف مرشحات الاستخراج أو استبدلها بحسب مزيج المواد، وافحص القضبان والترس بحثاً عن الحطام وتحقق من التزييت، وتحقق من حالة سائل تبريد المبرّد، وافحص خط الغاز والمنظمات بحثاً عن التسربات.
سنويًا أو حسب الحالة: استبدال الشرائح مرة واحدة عند تراجع دقة الشق، وفحص سير الحركة والتروس، والتحقق من المعايرة باستخدام نمط اختبار معروف، وتغيير سائل التبريد.
هناك أمران يفاجئان بعض الورش. فقد تكون تكلفة مرشح الاستخلاص على مدار عام، عند التعامل مع تشكيلة مواد يغلب عليها المخزون المجلفن أو المطلي، بندًا أكبر من تكلفة البصريات. كما أن أداء وحدة التبريد يعتمد على درجة الحرارة المحيطة — فقد تحافظ الوحدة على درجة الحرارة في الشتاء، لكنها تخفض قدرتها في مصنع غير معزول خلال منتصف الصيف، وهو ما يظهر في صورة عدم اتساق جودة الحافة بدلًا من ظهور إنذار.
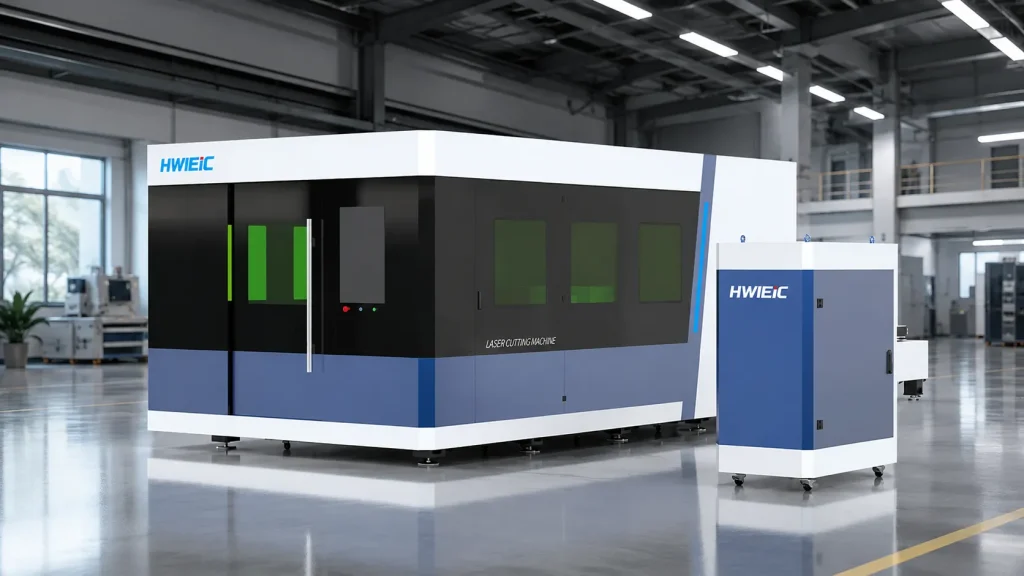
ال سلسلة PH هي مجموعة HWlEiC Laser من آلات القطع الليفي عالية السرعة، والمصممة لإنتاج الصفائح المعدنية بشكل مستمر بدلاً من أعمال الورش المتقطعة.
| العنصر | الموقف المعلن |
|---|---|
| الطرازات | PH3015, PH6020, PH6025 |
| تحديد الموقع | آلة قطع ليزر الألياف عالية السرعة |
| محور التصميم | قطع الصفائح المعدنية بسرعة عالية؛ إنتاج صناعي متواصل؛ معالجة عالية الكفاءة |
تم توثيق نظام الجودة والامتثال لمتطلبات السوق: HWlEiC تحمل Laser شهادة نظام إدارة الجودة ISO 9001:2015، مع إعلان توافق مجموعة المعدات مع CE وRoHS. وينظم معيار ISO 9001:2015 اتساق عملية التصنيع والفحص، لا أداء أي آلة بعينها، ومن المفيد إبقاء الأمرين منفصلين عند تقييم المورّد.
يعتمد تسعير الآلات ضمن النطاق الصناعي على قدرة الليزر، ومساحة العمل، وتهيئة الآلة، ومتطلبات التشغيل الآلي، وتطبيق المواد. ويتطلب إعداد عرض السعر تقييماً مخصصاً بدلاً من الاعتماد على قائمة أسعار ثابتة.
«المزيد من الكيلوواط يعني دائماً تكلفة أقل لكل قطعة». تقلل القدرة الأعلى زمن قطع المواد السميكة. أما في الصفائح الرقيقة، فغالباً ما يكون القيد هو التسارع، وعدد عمليات الثقب، ومناولة القطع، لا قدرة الشعاع. وتميل القدرة الأعلى أيضاً إلى تشغيل فوهات أكبر، والفوهات الأكبر تستهلك غازاً أكثر. وبعد تجاوز النقطة التي تتوقف عندها القدرة عن كونها عنق الزجاجة لديك، تضيف الكيلوواطات الإضافية تكلفة الغاز ورأس المال من دون زيادة عدد القطع.
«النيتروجين أمر ثانوي». في مزيج يغلب عليه الفولاذ المقاوم للصدأ وتحت ضغط مرتفع، قد يصبح النيتروجين أكبر بند منفرد في نموذج التكلفة بالساعة. وتغيّر ترتيبات التوريد بالجملة والانضباط في استخدام الفوهات هذا الرقم أكثر من أي إعداد للآلة.
«الألياف تعني عدم الحاجة إلى الصيانة.» وهذا يعني عدم وجود مسار مرآة للرنان. وتظل البصريات والمرشحات والشرائح وسائل التبريد موجودة.
يخبرني مخطط السُّمك بما يمكنني إنتاجه.” إن أقصى سُمك يمكن قطعه والسُّمك الذي يمكن إنتاجه اقتصاديًا رقمان مختلفان، وأحيانًا بفارق كبير. فالآلة التي تستطيع قطع لوح معين بسرعة منخفضة وبحافة خشنة ليست آلة ينبغي عرضها لهذا العمل بكميات كبيرة.
ج: نعم. يُمتص الطول الموجي البالغ 1.07 ميكرومتر بدرجة كافية في النحاس والنحاس الأصفر لقطعهما، بخلاف ليزر CO₂ ذي الطول الموجي 10.6 ميكرومتر. وتتمثل الحدود العملية في التعامل مع الانعكاس الارتدادي داخل المصدر والرأس، والتحكم الأدق في الاختراق الأولي مقارنةً بما يتطلبه الفولاذ. تأكد من المورّد من أن تكوين المصدر المحدد مصنّف للعمل المستمر على المعادن العاكسة.
ج: لا يوجد رقم واحد، لأن معظم المدخلات تعتمد على الموقع. احسبها باعتبارها استهلاك الكهرباء للخلية بأكملها مضروبًا في تعريفتك، مضافًا إليه استهلاك غاز المساعدة مضروبًا في سعر الغاز، والمواد الاستهلاكية مقسومة على عدد الساعات بين مرات الاستبدال، إضافةً إلى أجور الصيانة، واسترداد رأس المال لكل ساعة إنتاجية. وفي مزيج يغلب عليه الفولاذ المقاوم للصدأ، يهيمن النيتروجين عادةً على التكلفة.
ج: لا، ليس بصورة عملية. فهذه المواد تمتص الطول الموجي الطويل لليزر CO₂ البالغ 10.6 ميكرون، وليس الطول الموجي لليزر الليفي البالغ 1.07 ميكرون. والورشة التي تحتاج إلى قطع المعادن والعمل على الأكريليك أو الخشب تحتاج إلى نوعين مختلفين من الآلات.
ج: تشمل الفحوصات اليومية للعدسة الواقية والفوهة، وإزالة الخبث ومراقبة المبرد؛ والعناية بالمرشحات والقضبان وسائل التبريد شهريًا إلى ربع سنوي؛ واستبدال الشرائح والتحقق من المعايرة سنويًا أو وفقًا للحالة. ولا يوجد مسار لمرايا الرنان يحتاج إلى محاذاة، وهو التخفيض الرئيسي مقارنة بآلات CO₂.
ج: تشمل المواصفات قدرة الليزر حسب الطراز، ومساحة العمل، وسماكة القطع لكل مادة مع تحديد غاز المساعدة وظروف جودة الحافة، ودقة التموضع وإعادة التموضع، وإجمالي الحمل الكهربائي المتصل، ومتطلبات ضغط الغاز، وقائمة المواد الاستهلاكية مع فترات استبدالها. ولا يمكن مقارنة ادعاءات السماكة بين الموردين من دون إرفاق شروط الغاز والجودة.
يُعد شراء آلة القطع بالليزر الليفي استثماراً مهماً، ولكن الإنتاج الناجـ…
معرفة المزيد
الملف التعريفي للشركة: تعد شركة Shandong HWlEiC Optoelectronic Technology Co., Ltd. شركة تابعة…
معرفة المزيد
ونحن سوف الرد عليك في غضون 24 ساعة. إذا عاجلة الحالة ، يرجى إضافة WhatsApp/WeChat: +86 15589913375. أو اتصل بنا على +86 15589913375 مباشرة.
*نحن نحترم خصوصيتك و جميع المعلومات محمية.
سوف نستخدم فقط المعلومات الخاصة بك للرد على استفسارك وسوف ترسل أبدا غير المرغوب فيها رسائل البريد الإلكتروني أو الرسائل الترويجية.
في نهاية المطاف ديناميكية وكفاءة
المتانة والموثوقية
ترقية الدقة والدقة
ذكي & سهولة الاستخدام
والسلامة الصحية
تنوعا الآلي