




October 22,2026
От поставки до производства: установка станков HWlEiC Laser и обучение
Покупка оптоволоконного станка для лазерной резки — это серьезная инвестиция, но успешное производ…
Узнать больше

 09:15
A станок для лазерной резки фокусирует высокоэнергетический луч на металле, расплавляя узкий рез, а вспомогательный газ выдувает расплавленный материал из зоны резки. Выбор станка сводится к четырём решениям: материал и толщина, лист или труба, мощность лазера и конфигурация стола. В этом руководстве мы последовательно рассмотрим каждый из этих аспектов.
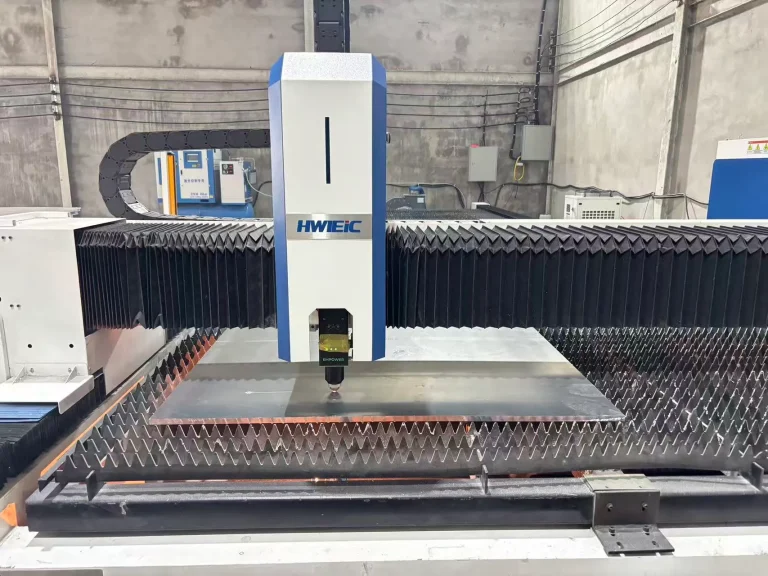
Луч выходит из лазерного источника, проходит по оптоволокну к режущей головке и через фокусирующую линзу, которая концентрирует его в пятно на поверхности заготовки. Металл в этой точке за миллисекунды нагревается выше температуры плавления. Вспомогательный газ, подаваемый через сопло соосно лучу, выполняет остальную работу: выдувает расплавленный материал вниз и не даёт расплаву повторно привариться позади луча.
Выбор газа сильнее влияет на экономику заказа, чем большинство покупателей ожидает на этапе подготовки коммерческого предложения.
ЧПУ-контроллер согласовывает высоту головки над листом (емкостное слежение), перемещение по осям, работу газового клапана и мощность лазера в рамках единой траектории движения. Проблемы с качеством реза, которые кажутся «проблемами с лазером», зачастую вызваны сбоями системы слежения за высотой или состоянием сопла.
Раньше для промышленной резки использовались CO2-лазеры, излучающие на длине волны около 10,6 микрометра. Волоконные лазеры излучают вблизи 1,06 микрометра. Именно этот порядок разницы в длине волны определяет почти все практические различия между ними.
| Размер | Волоконный источник (примерно 1,06 мкм) | Источник CO₂ (примерно 10,6 мкм) |
|---|---|---|
| Поглощение в стали и алюминии | Высокий | Ниже; больше отражённой энергии |
| Отражающие металлы (медь, латунь) | Можно резать при наличии надлежащей защиты режущей головки | Исторически проблемные |
| Подача луча | Оптоволоконный кабель к лазерной головке | Зеркальный тракт, требующий юстировки |
| Расходные материалы на оптическом пути | Сопла и защитное стекло | Зеркала, линзы и лазер |
По сравнению с системами с зеркальным оптическим трактом, доминировавшими в металлообработке еще поколение назад, Волоконные станки полностью исключают из еженедельного обслуживания целую категорию работ — юстировку оптического пути. Именно поэтому в основе линейки оборудования для резки HWlEiC Laser лежат волоконные источники, а не смешанная линейка.
Плазменная и гидроабразивная резка по-прежнему удерживают позиции на крайних диапазонах применения. Плазма обходится дешевле в расчете на час работы при резке толстолистового металла, когда допуски на кромку не столь строги. Гидроабразивная резка справляется с любыми материалами, включая те, которые лазер обработать не может, и не создает зоны термического влияния. Лазер побеждает в среднем сегменте: листовой и профильный металлопрокат, где требуются стабильные допуски и чистые кромки без вторичной механической обработки.
ХВлЕиК Компания Laser классифицирует оборудование для резки по тому, что размещается на столе, а не по классу мощности. Подбор подходящего семейства под ассортимент ваших деталей — это решение, которое дорого менять.
| 分类目录 | Серия | Опубликованные модели | Конструктивные особенности |
|---|---|---|---|
| Высокоскоростная волоконная лазерная резка | PH | PH3015, PH6020, PH6025 | Высокоскоростная резка листового металла для непрерывного производства |
| Высокоскоростная волоконная лазерная резка | P | P4020, P6025, P8025, P10025, P12025 | Полностью закрытый, со сменным столом, высокой мощности |
| Высокоскоростная волоконная лазерная резка | G | G9020, G12030, G15530, настраиваемая конфигурация | Большой формат, тяжёлые заготовки, индивидуальные рабочие размеры |
| Листовой металл | A | A3015, A4015, A4020, A6025 | Базовая машина с одним рабочим столом |
| Листовой металл | F | F3015, F4020, F6015, F6025 | Классический одинарный рабочий стол, высокоточная обработка листового металла |
| Листовой металл | E | E3015, E4015, E4020, E6015, E6025 | Сменный стол |
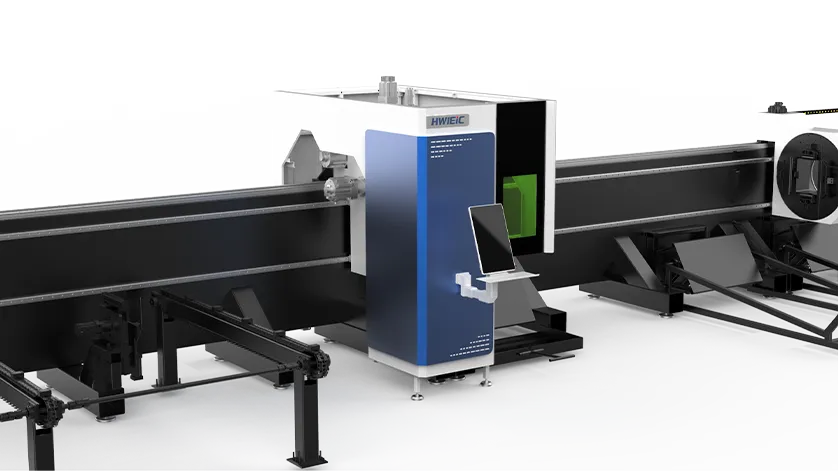
| Труба | T | T6023, T6035 | Труборезный станок с двумя патронами |
| Труба | TE | TE6023, TE9023, TE12023 | Двойной патрон, увеличенный диапазон длины |
| Труба | K | K6010, K6012, K6016 | Промышленная резка труб |
| Комбинированный станок для листового металла и труб | ET | ET3015, ET4020, ET6025, ET8025 | Комбинированный станок открытого типа |
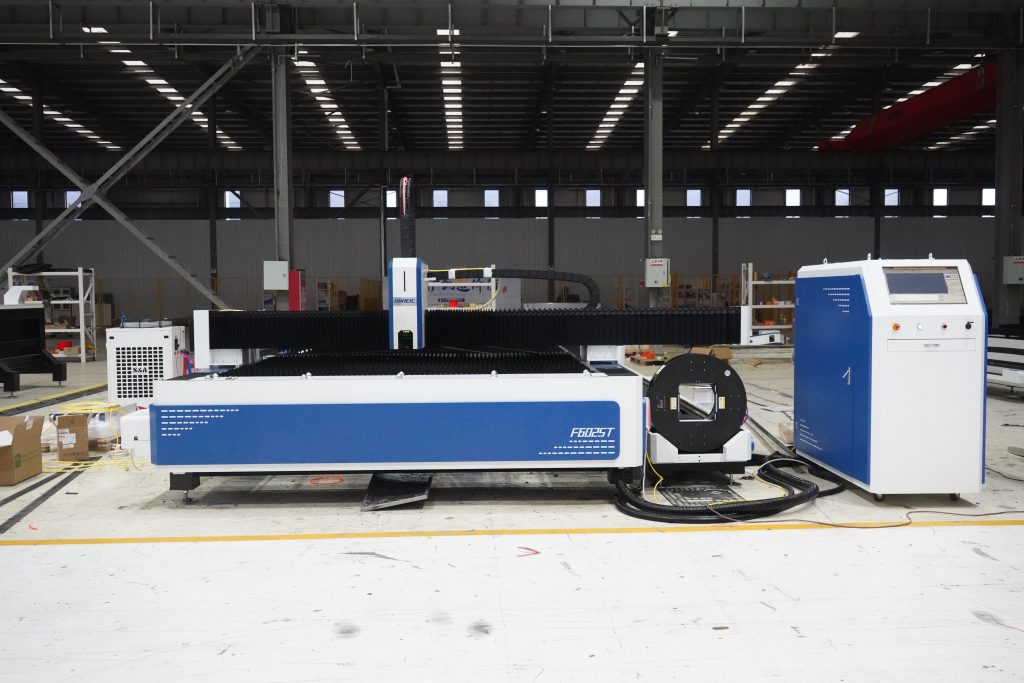
| Комбинированный станок для листового металла и труб | FT | FT3015, FT4020, FT6015, F6025T, FT8025 | Резка листового металла и труб на одной платформе |
| Комбинированный станок для листового металла и труб | PT | P3015T, P4015T, P4020T, P6015T, P6025T, P8025T | Полностью закрытая машина для резки листового металла и труб |
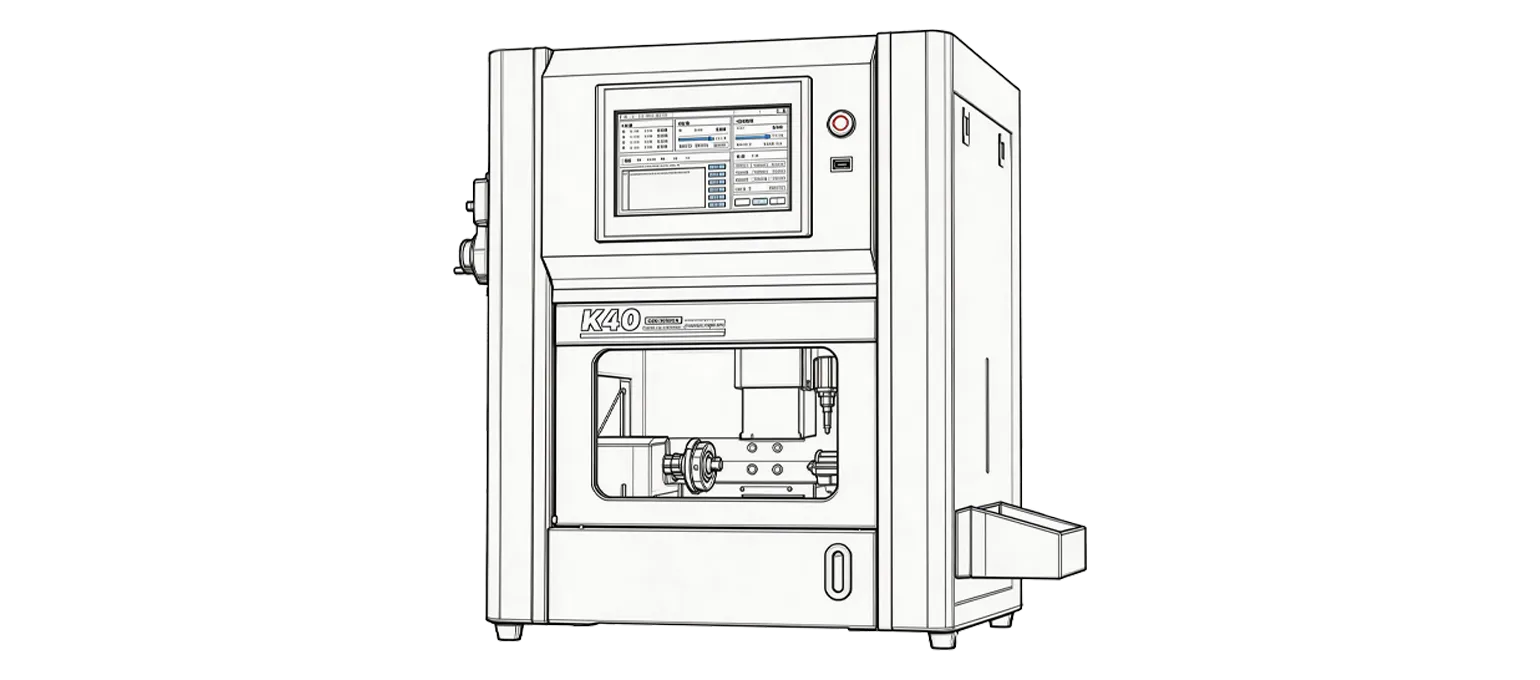
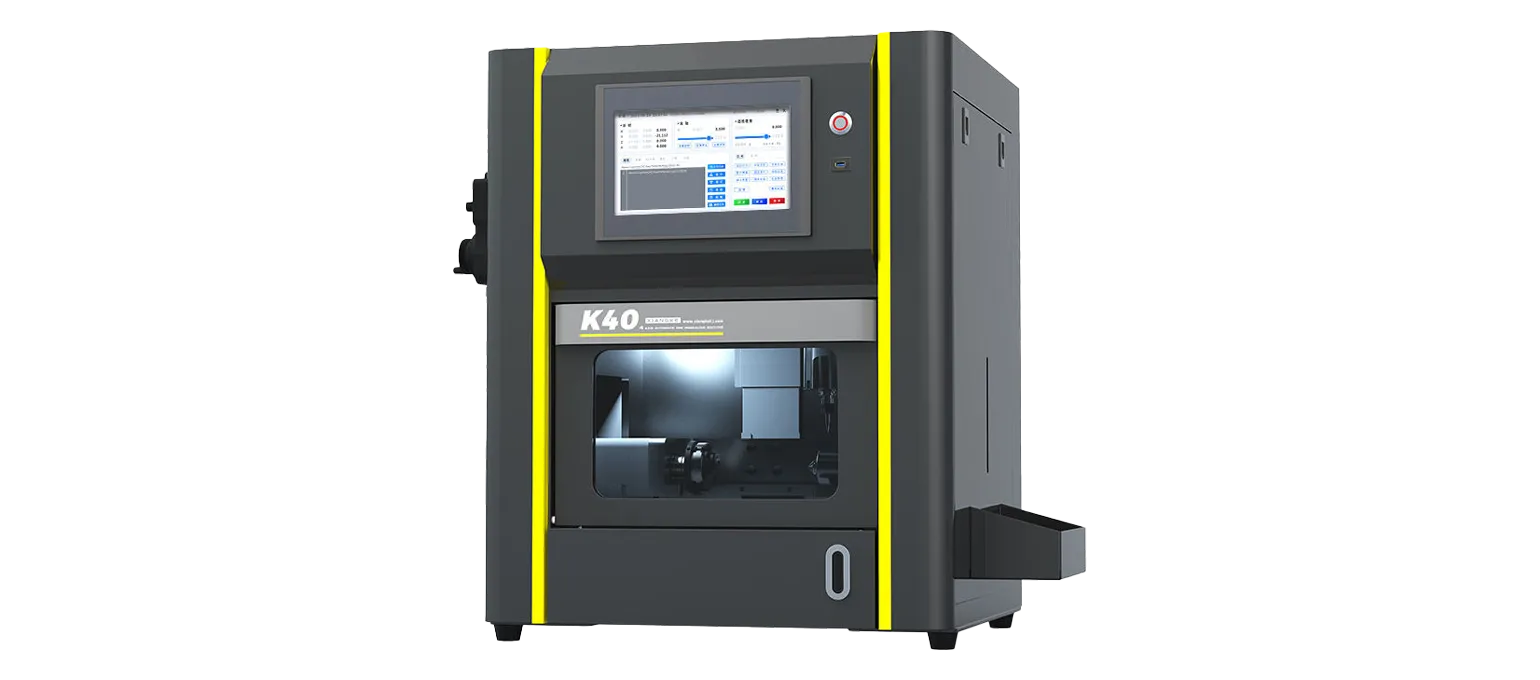
| Настольный гравировальный станок | K40 | K30, K40 | Гравировка небольших деталей и прецизионная обработка |
Два практических замечания о чтении этой таблицы. Во-первых, комбинированный станок по своей конструкции является компромиссом: трубная приставка использует тот же портал, что и стол для листового металла, поэтому при высокой одновременной загрузке оба типа работ выстраиваются в очередь. Предприятия, где обработка труб занимает более трети рабочего времени, обычно в итоге выбирают отдельный труборезный станок. Во-вторых, настольные станки семейства K40 относятся к совершенно другой категории — гравировка небольших деталей, а не промышленная резка металла, — и их не следует сравнивать с расположенными выше промышленными сериями.
Время работы луча — лишь часть цикла. Остальное время уходит на загрузку, выгрузку и освобождение предыдущего рабочего стола.
Одноуровневая платформа (серии A, F, FT). Один рабочий стол. Оператор загружает заготовку, станок выполняет резку, оператор выгружает её, а луч всё время простоя двери остаётся неактивным. При работе по заказам с разными короткими сериями и частой сменой программ этот простой всё равно поглощается настройкой.
Сменный стол (серии E, P, PT). Два паллетных стола. Один находится под лучом, пока другой снаружи защитного ограждения разгружается и загружается заново. Выигрыш зависит от повторяемости производства: при длительном выпуске одинаковых деталей сменные столы позволяют вернуть значительную часть рабочей смены; при единичном изготовлении с длительными паузами на программирование окупаемость растягивается.
Полное ограждение (Серии P, PT). Требуется в большинстве юрисдикций при переходе на более высокие классы мощности и в любом случае полезно для локализации дыма и работы по 1-му классу лазерной безопасности. Защитная кабина также ограничивает загрузку негабаритных заготовок, поэтому перед заказом стоит сопоставить ее габариты со схемой работы вашего кранового оборудования.
Покупатели часто исходят из конкретной задачи: «Мне нужно резать низкоуглеродистую сталь толщиной 20 мм, какой мощности лазер мне нужен?» Честный ответ заключается в том, что эта цифра зависит от вспомогательного газа, сопла, марки материала, состояния поверхности и допустимого для вас качества кромки, а любая толщина, указанная производителем, — это максимум при благоприятных условиях, а не рабочая производственная скорость.
Более полезная последовательность:
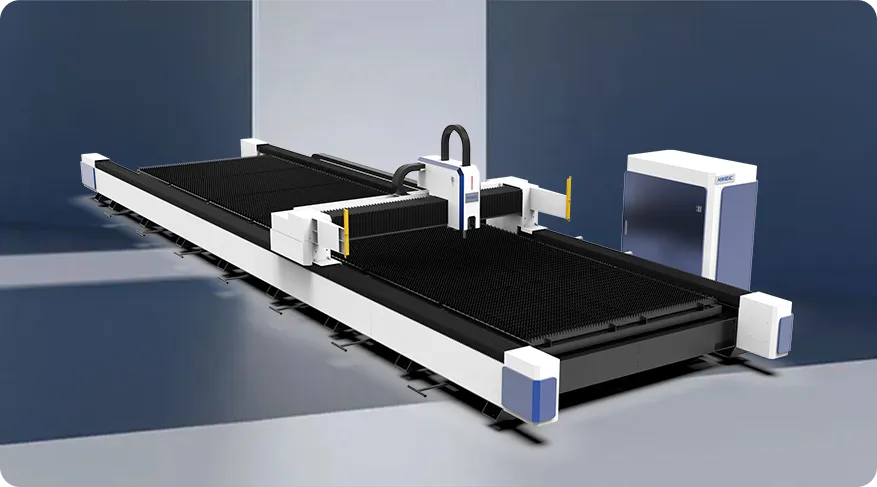
G8025 мощностью 6 кВт — это крупноформатная конфигурация волоконного лазерного станка для резки из серии G компании HWlEiC Laser. Она применяется в металлообработке и производстве конструкций, связанных с судостроением, где размеры листов превышают возможности стандартного стола 3000 × 1500 мм.
Что подтверждается в опубликованных материалах HWlEiC Laser:
Что не опубликовано и что поэтому следует запросить в письменном виде перед оформлением заказа:
Обратите внимание, что модель G8025 не входит в число трех моделей, представленных на странице серии G (G9020, G12030, G15530). В документации к серии G указана возможность адаптации рабочих габаритов под заказчика, поэтому наиболее вероятное объяснение — сборка по индивидуальной конфигурации. Тем не менее обязательно уточните точные размеры рабочей зоны, а не делайте выводы лишь по названию модели. Отраслевые правила маркировки станков не стандартизированы, и их никогда не следует считать гарантией габаритов.
Для большинства производителей листового металла станок мощностью 6 кВт в исполнении с большим форматом занимает особое место на рынке: мощности достаточно, чтобы продуктивно резать нержавеющую сталь средней толщины азотом, а рабочего стола — чтобы обрабатывать лист, который в противном случае пришлось бы предварительно раскраивать. Если ваши листы редко превышают стандартный размер, такая же мощность в конфигурации серии F, E или P обойдётся дешевле при покупке и потребует меньше места на полу.
ХВлЕиК Laser публично указывает наличие сертификата системы менеджмента качества ISO 9001:2015, соответствие требованиям CE и соответствие требованиям RoHS.
ISO 9001:2015 — это стандарт системы менеджмента. Он подтверждает наличие документированных процессов и их соблюдение при проектировании, производстве и выполнении корректирующих действий. Это не стандарт эксплуатационных характеристик продукции и не подтверждение того, что конкретный станок соответствует определённым требованиям к резке, — важное различие, которое следует учитывать, когда поставщик предлагает сертификат вместо результатов испытаний.
Маркировка CE подтверждает соответствие применимым европейским директивам, что для оборудования лазерной резки включает безопасность машин и механизмов, а для закрытых систем — классификацию лазерной безопасности. Директива RoHS регулирует содержание вредных веществ в самом оборудовании.
Номера сертификатов и выдавшие их организации не опубликованы на ХВлЕиК На общедоступных страницах Laser. В ходе комплексной проверки запросите копии самих сертификатов с их номерами и указанием выдавших организаций. Это стандартная процедура, и любой зарекомендовавший себя производитель должен предоставить их без лишних затруднений.
В: Может ли волоконный лазерный станок для резки резать медь и латунь?
В: Да, при наличии надлежащей защиты режущей головки и правильных параметров процесса. Отражающие металлы возвращают к оптике больше энергии, чем сталь, поэтому защита от обратного отражения имеет большое значение. Убедитесь, что конкретная конфигурация головки и источника, указанная в предложении, рассчитана на используемые вами отражающие материалы.
В: Сколько стоит лазерный станок для резки?
В: HWlEiC Laser не публикует цены. Стоимость зависит от мощности лазера, рабочей зоны, конфигурации станка, требований к автоматизации и области применения материала, поэтому для подготовки коммерческого предложения требуется индивидуальная оценка. Попросите отдельно указать в предложении источник, тип стола, ограждение и автоматизацию, чтобы сравнивать предложения на эквивалентных условиях.
В: В чём разница между станком со сменным столом и станком с одним рабочим столом?
О: Станок со сменным столом имеет два паллетных стола: один можно загружать и разгружать за пределами корпуса, пока другой находится под лучом. У станка с одним рабочим столом стол только один, поэтому лазер простаивает во время загрузки. В сериях E, P и PT используются сменные столы; в сериях A, F и FT — одинарные столы.
В: Нужен ли мне отдельный станок для резки труб?
A: Не обязательно. Серии ET, FT и PT обрабатывают и листовой металл, и трубы на одном станке. Если обработка труб занимает значительную и стабильную долю вашего производства, отдельный трубный станок серии T, TE или K позволяет избежать конфликтов при планировании этих двух видов работ.
В: Какое техническое обслуживание требуется станку волоконной лазерной резки?
В: К стандартным операциям относятся проверка и замена сопла, проверка защитного стекла, очистка линзы, контроль состояния охлаждающей жидкости чиллера и замена фильтров, а также смазка направляющих реек и зубчатых реек. Волоконная передача исключает необходимость регулярной юстировки зеркал, требуемой в системах с зеркальным оптическим трактом, что существенно сокращает трудозатраты на плановое обслуживание.
В: Какая мощность нужна для резки низкоуглеродистой стали толщиной 10 мм?
О: Ответ зависит от вспомогательного газа, сопла, марки материала и требуемого качества кромки, поэтому единого значения мощности в киловаттах не существует. Запросите таблицу параметров резки для точной конфигурации из коммерческого предложения и проверьте ее с помощью пробного реза на собственном материале.
В: Сертифицированы ли лазерные станки HWlEiC Laser?
В: HWlEiC Laser открыто демонстрирует сертификацию системы менеджмента качества по ISO 9001:2015, а также соответствие требованиям CE и RoHS.
Покупка оптоволоконного станка для лазерной резки — это серьезная инвестиция, но успешное производ…
Узнать больше
О компании Shandong HWlEiC Optoelectronic Technology Co., Ltd. является дочерней компа…
Узнать больше
Мы ответим вам в течение 24 часов. Если дело срочное, пожалуйста, добавьте WhatsApp / WeChat: + 86 15589913375. Или позвоните по телефону + 86 15589913375 напрямую.
*Мы уважаем вашу конфиденциальность, и вся информация защищена.
Мы будем использовать вашу информацию только для ответа на ваш запрос и никогда не будем отправлять нежелательные электронные письма или рекламные сообщения.
Максимальная динамика и эффективность
Долговечность и надежность
Повышенная точность и аккуратность
Интеллектуальный и простой в использовании
Безопасность и здоровье
Универсальная автоматизация
 English English
 Español
 العربية
 Français
 Русский
 Türkçe
 한국어
 Português
 Bahasa Indonesia
 Deutsch
 Italiano