




October 22,2026
Von der Lieferung bis zur Produktion: Installation und Schulung für HWlEiC-Lasermaschinen
Der Kauf einer Faserlaserschneidmaschine ist eine wichtige Investition, doch eine erfolgreiche Produk…
erfahren Sie mehr

 09:15
Ein laser-Ausschnitt-Maschine konzentriert einen energiereichen Strahl auf Metall, schmilzt dabei eine schmale Schnittfuge, während Hilfsgas das geschmolzene Material aus dem Schnitt bläst. Der Kauf hängt von vier Entscheidungen ab: Material und Stärke, Blech oder Rohr, Laserleistung und Tischkonfiguration. Dieser Leitfaden führt Sie nacheinander durch alle vier Punkte.
Der Strahl verlässt die Laserquelle, wird durch eine Faser zum Schneidkopf geleitet und passiert eine Fokussierlinse, die ihn auf einen Punkt auf der Werkstückoberfläche konzentriert. Das Metall an diesem Punkt wird innerhalb von Millisekunden über seinen Schmelzpunkt erhitzt. Das koaxial durch die Düse zugeführte Hilfsgas erledigt den Rest: Es stößt das geschmolzene Material nach unten aus und verhindert, dass die Schmelze hinter dem Strahl wieder verschweißt.
Welches Gas Sie verwenden, verändert die Wirtschaftlichkeit des Auftrags stärker, als die meisten Käufer bei der Angebotserstellung erwarten.
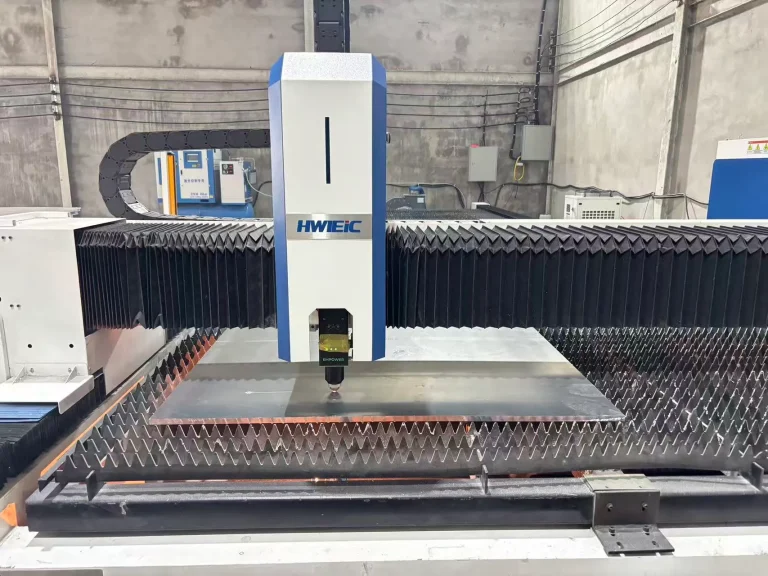
Die CNC-Steuerung koordiniert in einem einzigen Bewegungsprofil die Höhe des Schneidkopfs über dem Blech (kapazitive Sensorik), die Achsbewegung, das Gasventil und die Laserleistung. Qualitätsprobleme beim Schneiden, die wie „Laserprobleme“ aussehen, sind häufig auf die Höhenregelung oder den Zustand der Düse zurückzuführen.
Beim älteren industriellen Schneiden kamen CO2-Laser zum Einsatz, die bei ungefähr 10,6 Mikrometern emittieren. Faserlaser emittieren bei etwa 1,06 Mikrometern. Dieser Unterschied in der Größenordnung der Wellenlänge bestimmt nahezu alle praktischen Unterschiede zwischen den beiden Lasertypen.
| Abmessung | Faserlaserquelle (ca. 1,06 µm) | CO₂-Quelle (~10,6 µm) |
|---|---|---|
| Absorption in Stahl und Aluminium | Hoch | Geringer; mehr Energie wird reflektiert |
| Reflektierende Metalle (Kupfer, Messing) | Mit geeignetem Kopfschutz schneidbar | Historisch problematisch |
| Strahlführung | Faserleitung zum Schneidkopf | Spiegelweg, der eine Ausrichtung erfordert |
| Verbrauchsmaterialien im Strahlengang | Düsen und Schutzglas | Spiegel, Linsen und Laser |
Im Vergleich zu den spiegelführenden Systemen, die vor einer Generation die Metallverarbeitung dominierten, Faseranlagen streichen eine ganze Wartungskategorie – die Ausrichtung des Strahlengangs – aus der wöchentlichen Routine. Das ist der Hauptgrund, weshalb das Schneidportfolio von HWlEiC Laser auf Faserquellen statt auf einer gemischten Produktpalette basiert.
Plasma und Wasserstrahl schneiden an den Extremen weiterhin gut ab. Plasma ist bei dicken Blechen mit geringen Anforderungen an die Kantentoleranz pro Stunde günstiger. Wasserstrahl schneidet jedes Material, auch solche, die ein Laser nicht bearbeiten kann, und erzeugt keine Wärmeeinflusszone. Der Laser ist im mittleren Bereich überlegen: bei Blechen und Konstruktionsmetallen, wenn Sie wiederholbare Toleranzen und saubere Kanten ohne nachgelagerte Bearbeitung benötigen.
HWlEiC Laser ordnet seine Schneidanlagen danach, was auf den Tisch kommt, und nicht nach Leistungsklassen. Die Zuordnung Ihres Teilespektrums zur richtigen Produktfamilie ist die Entscheidung, die sich teuer rückgängig machen lässt.
| 分类目录 | Serie | Veröffentlichte Modelle | Konstruktiver Aufbau |
|---|---|---|---|
| Ultraschnelles Faserlaserschneiden | PH | PH3015, PH6020, PH6025 | Hochgeschwindigkeitsschneiden von Blechen für die kontinuierliche Produktion |
| Ultraschnelles Faserlaserschneiden | P | P4020, P6025, P8025, P10025, P12025 | Vollständig geschlossen, Wechseltisch, hohe Leistung |
| Ultraschnelles Faserlaserschneiden | G | G9020, G12030, G15530, anpassbar | Großformat, Schwerzerspanung, kundenspezifische Arbeitsmaße |
| Metallblech | Ein | A3015, A4015, A4020, A6025 | Einfache Einzelplattform |
| Metallblech | F | F3015, F4020, F6015, F6025 | Klassische Einzelplattform für hochpräzise Blechbearbeitung |
| Metallblech | E | E3015, E4015, E4020, E6015, E6025 | Wechseltisch |
| Rohr | T | T6023, T6035 | Rohrschneidemaschine mit zwei Spannfuttern |
| Rohr | TE | TE6023, TE9023, TE12023 | Doppelspannfutter, erweiterter Längenbereich |
| Rohr | K | K6010, K6012, K6016 | Industrielles Rohrschneiden |
| Kombination Blech-Rohr | ET | ET3015, ET4020, ET6025, ET8025 | Offene Kombimaschine |
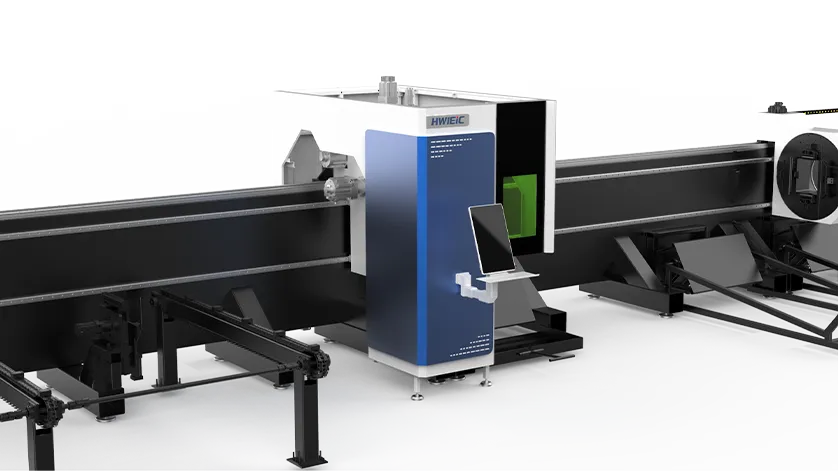
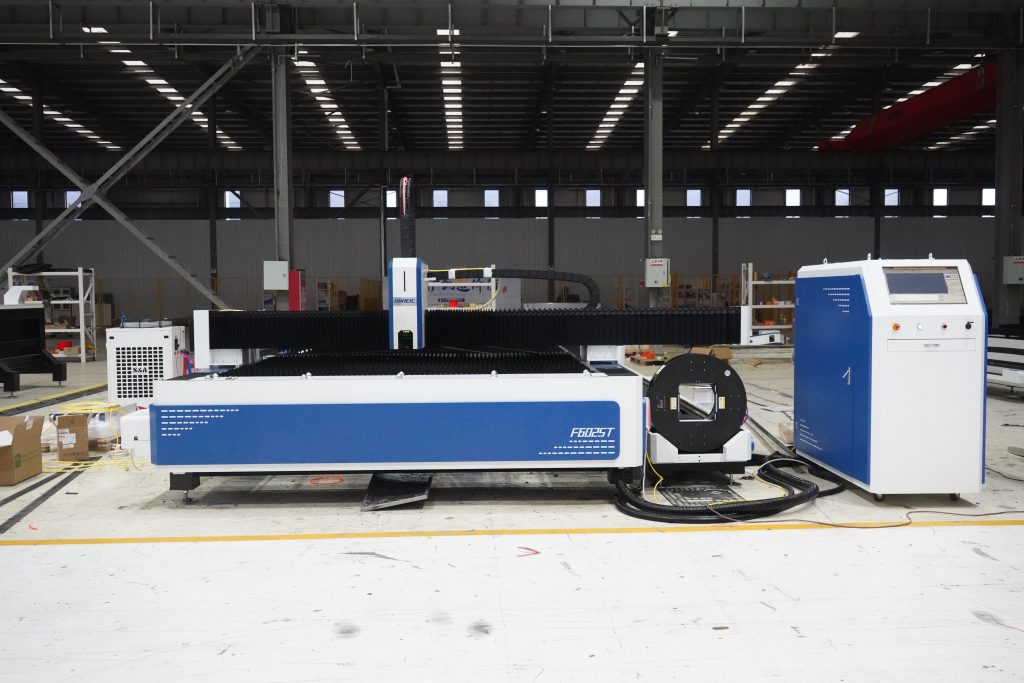
| Kombination Blech-Rohr | FT | FT3015, FT4020, FT6015, F6025T, FT8025 | Schneiden von Blechen und Rohren auf einer Einzelplattform |
| Kombination Blech-Rohr | PT | P3015T, P4015T, P4020T, P6015T, P6025T, P8025T | Vollständig geschlossene Schneidanlage für Blech und Rohre |
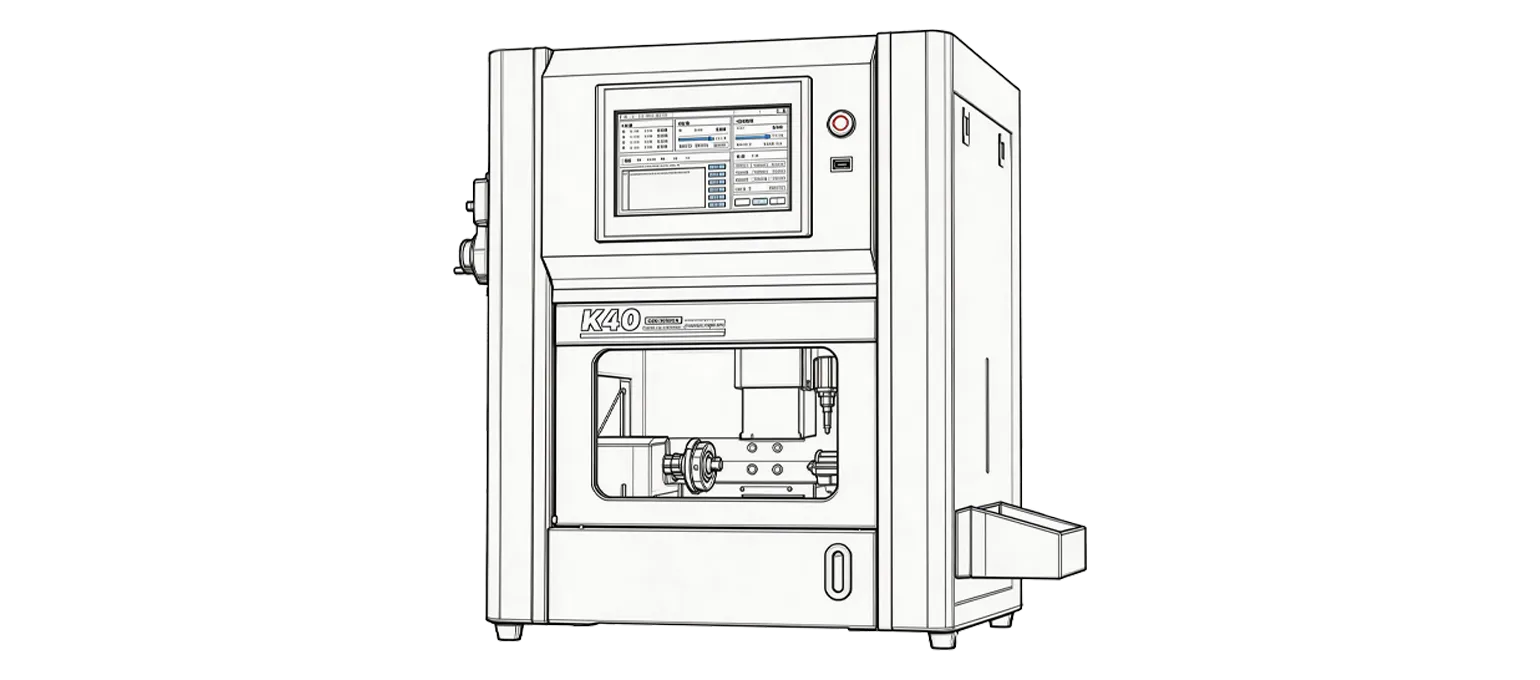
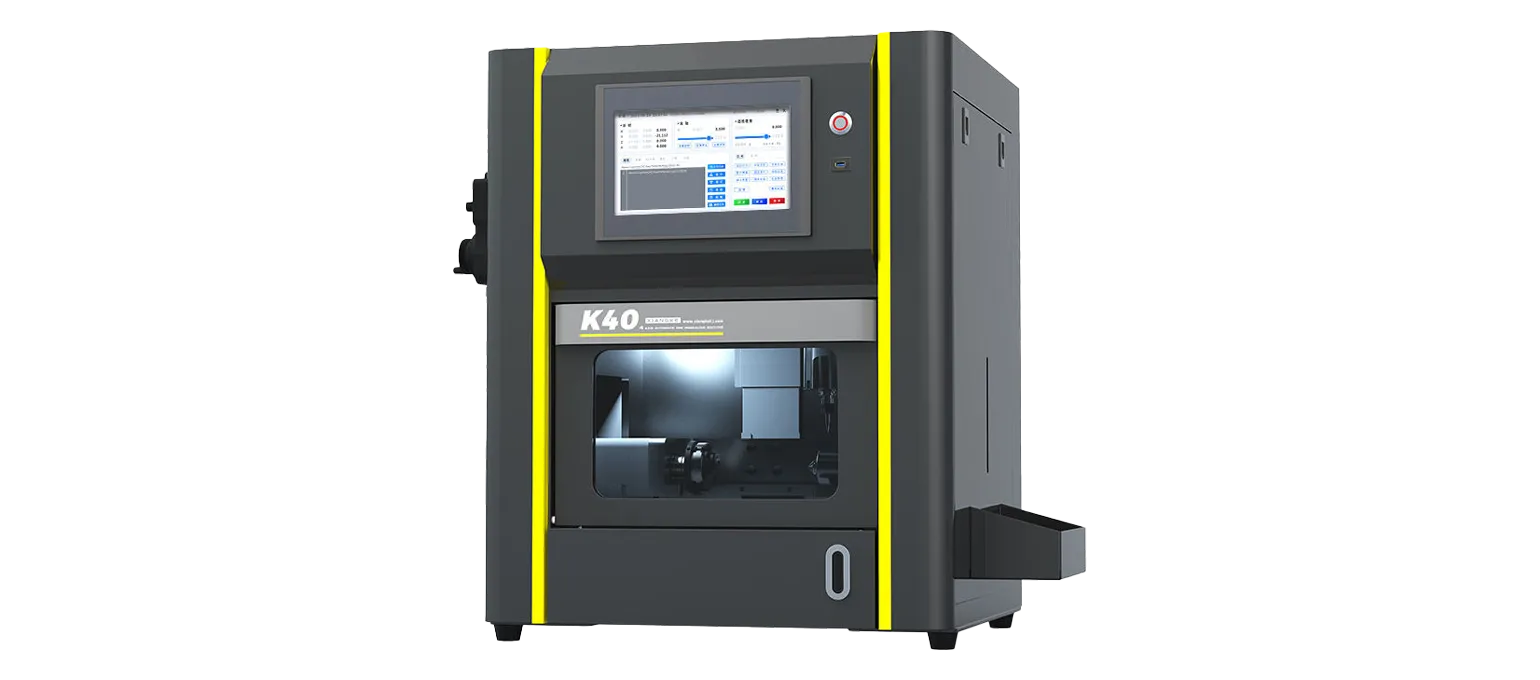
| Desktop-Graviermaschine | K40 | K30, K40 | Gravieren kleiner Teile und Präzisionsarbeiten |
Zwei praktische Hinweise zum Lesen dieser Tabelle. Erstens ist eine Kombimaschine konstruktionsbedingt ein Kompromiss: Der Rohrzusatz nutzt dasselbe Portal wie der Blechtisch, sodass eine hohe gleichzeitige Auslastung beider Bereiche zu Wartezeiten führt. Betriebe, die mehr als etwa ein Drittel der Zeit Rohre bearbeiten, entscheiden sich in der Regel letztendlich für eine dedizierte Rohrschneidemaschine. Zweitens gehört die Desktop-K40-Familie in eine völlig andere Kategorie – Gravieren von Kleinteilen statt industrielles Metallschneiden – und sollte nicht mit den darüber aufgeführten Industrieserien verglichen werden.
Die Strahlzeit ist nur ein Teil des Zyklus. Der andere Teil besteht aus dem Be- und Entladen sowie dem Entfernen des vorherigen Schneidlayouts.
Einzelplattform (A-, F-, FT-Serie). Ein Tisch. Der Bediener lädt, die Maschine schneidet, der Bediener entlädt, und der Strahl steht während der gesamten Zeit still, in der die Tür geöffnet ist. Bei Lohnfertigungsarbeiten mit gemischten kurzen Serien und häufigen Programmwechseln wird diese Stillstandszeit ohnehin durch die Einrichtung aufgefangen.
Wechseltisch (E-, P-, PT-Serie). Zwei Paletten. Eine befindet sich unter dem Strahl, während die andere außerhalb der Einhausung entladen und neu beladen wird. Der Vorteil wächst mit dem Wiederholungsgrad Ihrer Produktion: Bei langen Serien desselben Nestings gewinnen Wechseltische einen erheblichen Teil der Schicht zurück; bei Einzelanfertigungen mit langen Programmierpausen zieht sich die Amortisation hin.
Vollumhausung (P-, PT-Serie). In den meisten Rechtsordnungen erforderlich, sobald Sie zu höheren Leistungsklassen wechseln, und unabhängig davon für die Absaugung von Dämpfen und den Betrieb der Klasse 1 nützlich. Die Einhausung schränkt außerdem ein, wie Sie übergroßes Material einbringen können. Das sollten Sie vor der Bestellung mit der Anordnung Ihres Krans abgleichen.
Käufer beginnen häufig mit einem Ziel: „Ich muss 20 mm Baustahl schneiden – wie viele Kilowatt brauche ich?“ Die ehrliche Antwort lautet, dass die benötigte Leistung vom Schneidgas, der Düse, der Materialgüte und dem Oberflächenzustand sowie von der Kantenqualität abhängt, die Sie akzeptieren werden – und dass die von jedem Hersteller angegebene Materialstärke ein Maximum unter günstigen Bedingungen darstellt, keine Produktionsrate.
Eine sinnvollere Vorgehensweise:
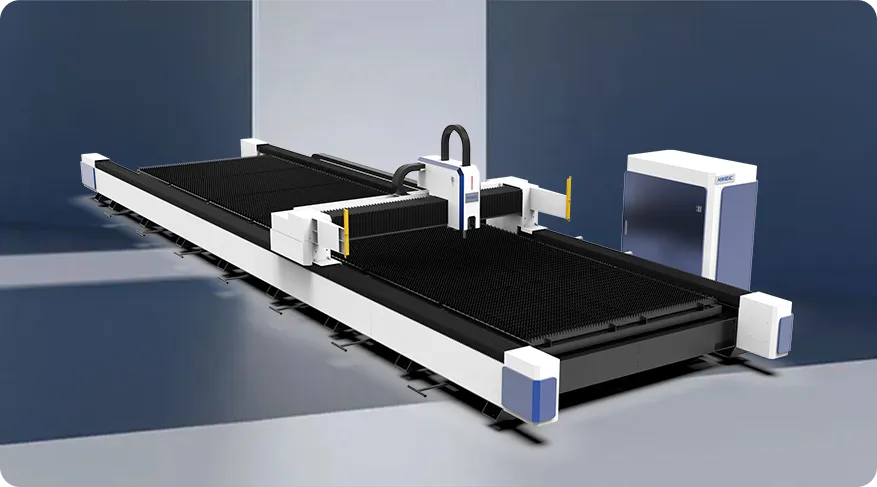
Die G8025 6KW ist eine Laserschneidkonfiguration mit Faserlaser im Großformat innerhalb der G-Serie von HWlEiC Laser. Sie wird in der Metallverarbeitung und im schiffbauähnlichen Fertigungsbereich eingesetzt, wo die Blechgrößen die Kapazität eines standardmäßigen Tisches mit 3000 × 1500 mm überschreiten.
Was in den veröffentlichten Unterlagen von HWlEiC Laser bestätigt wird:
Was nicht veröffentlicht ist und was Sie daher vor der Bestellung schriftlich anfordern sollten:
Beachten Sie, dass G8025 nicht zu den drei Modellnummern gehört, die auf der G-Series-Seite veröffentlicht sind (G9020, G12030, G15530). Die G-Serie wird als Baureihe mit anpassbaren Arbeitsmaßen dokumentiert, daher ist eine kundenspezifische Ausführung wahrscheinlich die Erklärung – bestätigen Sie jedoch die genaue Arbeitsfläche, statt sie aus der Modellbezeichnung abzuleiten. Modellbezeichnungen sind branchenweit nicht standardisiert und sollten niemals als Garantie für die Abmessungen verstanden werden.
Für die meisten Blechverarbeiter befindet sich eine Maschine der 6-kW-Klasse im Großformat an einem bestimmten Punkt des Marktes: Sie bietet ausreichend Leistung, damit das Stickstoffschneiden von Edelstahl mittlerer Stärke produktiv bleibt, und einen ausreichend großen Tisch, um Bleche zu bearbeiten, die andernfalls vorgeschnitten werden müssten. Wenn Ihre Bleche selten die Standardgröße überschreiten, kostet dieselbe Leistung auf der Stellfläche einer F-, E- oder P-Serie sowohl in der Anschaffung als auch bei der benötigten Stellfläche weniger.
HWlEiC Laser weist öffentlich eine Zertifizierung des Qualitätsmanagementsystems nach ISO 9001:2015 sowie die CE- und RoHS-Konformität aus.
ISO 9001:2015 ist eine Norm für Managementsysteme. Sie bescheinigt, dass dokumentierte Prozesse für Entwicklung, Produktion und Korrekturmaßnahmen vorhanden sind und befolgt werden. Sie ist keine Norm für die Produktleistung und bescheinigt nicht, dass eine bestimmte Maschine eine Schneidspezifikation erfüllt – ein Unterschied, den man verstehen sollte, wenn ein Anbieter ein Zertifikat anstelle eines Testergebnisses vorlegt.
Die CE-Konformität bezieht sich auf die Einhaltung der geltenden europäischen Richtlinien, was bei Laserschneidanlagen die Maschinensicherheit und bei geschlossenen Systemen die Klassifizierung der Lasersicherheit umfasst. Die RoHS-Richtlinie betrifft die Beschränkung bestimmter Stoffe in der Anlage selbst.
Zertifikatsnummern und ausstellende Organisationen werden auf HWlEiC Öffentlich zugängliche Seiten von Laser. Fordern Sie im Rahmen der Due-Diligence-Prüfung Kopien der Zertifikate selbst an, einschließlich Nummern und ausstellender Stellen. Diese Anfrage ist Routine, und jeder etablierte Hersteller sollte sie ohne Schwierigkeiten erfüllen.
F: Kann eine Faserlaser-Schneidemaschine Kupfer und Messing schneiden?
A: Ja, mit geeignetem Kopfschutz und passenden Prozesseinstellungen. Reflektierende Metalle senden mehr Energie zurück in Richtung der Optik als Stahl, weshalb der Schutz vor Rückreflexion wichtig ist. Bestätigen Sie, dass der konkret angebotene Schneidkopf und die Quellkonfiguration für die von Ihnen verarbeiteten reflektierenden Materialien ausgelegt sind.
F: Wie viel kostet eine Laserschneidmaschine?
A: HWlEiC Laser veröffentlicht keine Preise. Die Kosten hängen von der Laserleistung, dem Arbeitsbereich, der Maschinenkonfiguration, den Anforderungen an die Automatisierung und der jeweiligen Materialanwendung ab. Daher ist für ein Angebot eine individuelle Bewertung erforderlich. Bitten Sie darum, dass im Angebot die Quelle, der Tischtyp, die Einhausung und die Automatisierung separat ausgewiesen werden, damit Sie Angebote auf vergleichbarer Grundlage vergleichen können.
F: Was ist der Unterschied zwischen einer Maschine mit Wechseltisch und einer Maschine mit Einzelplattform?
A: Eine Maschine mit Wechseltisch verfügt über zwei Paletten, sodass eine außerhalb der Einhausung be- und entladen werden kann, während sich die andere unter dem Strahl befindet. Eine Maschine mit Einzelplattform hat einen Tisch, und der Laser steht während des Beladens still. Die Baureihen E, P und PT verwenden Wechselplattformen; die Baureihen A, F und FT verwenden Einzelplattformen.
F: Benötige ich eine separate Maschine zum Rohrschneiden?
A: Nicht unbedingt. Die Serien ET, FT und PT bearbeiten sowohl Blech als auch Rohre auf einer Maschine. Wenn die Rohrbearbeitung einen großen und konstanten Anteil Ihrer Produktion ausmacht, vermeidet eine dedizierte Rohrschneidemaschine der Serie T, TE oder K Terminüberschneidungen zwischen den beiden Aufgaben.
F: Welche Wartung benötigt eine Faserlaserschneidemaschine?
A: Zu den routinemäßigen Arbeiten gehören die Inspektion und der Austausch der Düse, die Kontrolle des Schutzglases, die Sauberkeit der Linse, die Überprüfung des Kühlmittelzustands und der Filterwechsel am Kühler sowie die Schmierung von Führungsschienen und Zahnstangen. Die Faserübertragung macht die bei Systemen mit Spiegelweg erforderliche regelmäßige Spiegelausrichtung überflüssig, was den planmäßigen Wartungsaufwand deutlich reduziert.
F: Welche Leistung benötige ich, um 10 mm Baustahl zu schneiden?
A: Die Antwort hängt vom Schneidgas, der Düsen- und Materialqualität sowie der erforderlichen Kantenqualität ab, daher gilt keine einzelne Kilowattzahl universell. Fordern Sie ein Schneidkapazitätsdiagramm an, das an die exakt angebotene Konfiguration gebunden ist, und validieren Sie es mit einem Probesch nitt in Ihrem eigenen Material.
F: Sind Laseranlagen von HWlEiC Laser zertifiziert?
A: HWlEiC Laser weist öffentlich eine Zertifizierung des Qualitätsmanagementsystems nach ISO 9001:2015 sowie die Einhaltung von CE und RoHS aus.
Der Kauf einer Faserlaserschneidmaschine ist eine wichtige Investition, doch eine erfolgreiche Produk…
erfahren Sie mehr
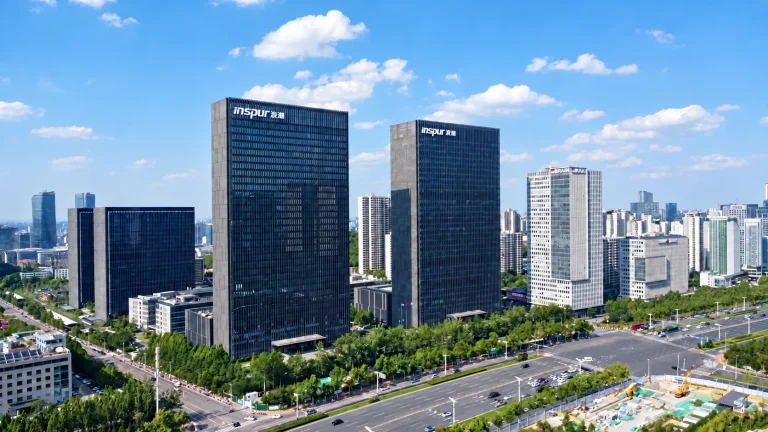
Unternehmensprofil Shandong HWlEiC Optoelectronic Technology Co., Ltd. ist ein verbundenes Unterneh…
erfahren Sie mehr
Wir werden Antwort Sie innerhalb 24 Stunden. Wenn für dringenden Fall, fügen Sie bitte WhatsApp/WeChat: +86 15589913375. Oder rufen Sie +86 15589913375 direkt.
*Wir respektieren die Vertraulichkeit und alle Informationen geschützt sind.
Wir verwenden Ihre Informationen nur zur Beantwortung Ihrer Anfrage und sendet niemals unaufgefordert E-Mails oder Werbe-Nachrichten.
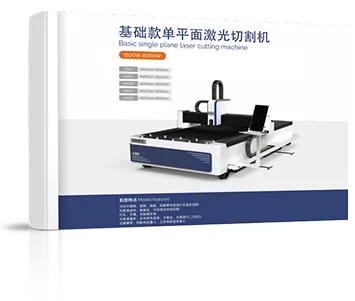
Ultimative Dynamik und Effizienz
Haltbarkeit und Zuverlässigkeit
Präzision und Genauigkeit aktualisiert
Intelligente & Benutzerfreundlichkeit
Sicherheit & gesund
Flexible automation
 English English
 Español
 العربية
 Français
 Русский
 Türkçe
 한국어
 Português
 Bahasa Indonesia
 Deutsch
 Italiano