




October 22,2026
От поставки до производства: установка станков HWlEiC Laser и обучение
Покупка оптоволоконного станка для лазерной резки — это серьезная инвестиция, но успешное производ…
Узнать больше

 10:15
Медленное производство, неровные края и частая доработка могут превратить прибыльный проект по обработке металла в дорогостоящую проблему. По мере роста объёма заказов эти проблемы усугубляются при использовании станка недостаточного размера или неподходящей конфигурации. Правильно настроенный волоконный лазерный станок для резки обеспечивает скорость, точность и стабильность, необходимые для их устранения.
A станок для резки волоконным лазером использует сфокусированный лазерный луч и движение под управлением ЧПУ для быстрой и точной резки токопроводящих металлов. Выбор подходящей системы зависит от материала, толщины листа, рабочей зоны, требуемой производительности, мощности лазера, уровня автоматизации и планов по увеличению производства. Мощные широкоформатные станки особенно подходят для непрерывной промышленной обработки металла.
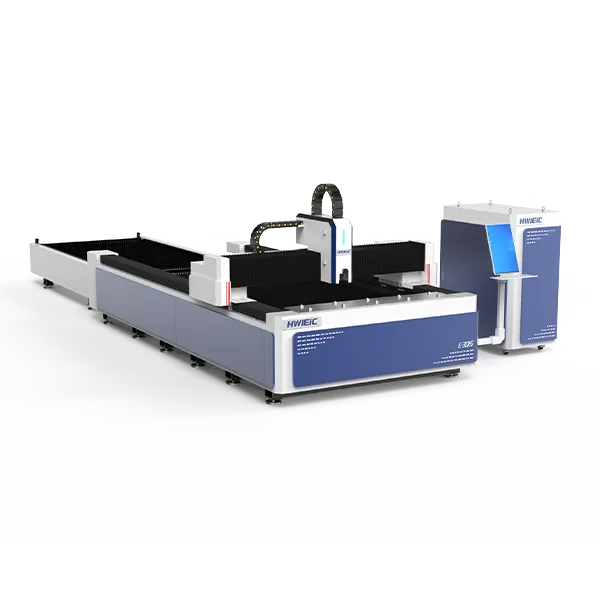
Волоконный лазер генерирует лазерную энергию внутри оптического волокна и направляет её через режущую головку. Фокусирующая линза концентрирует энергию в небольшом пятне на материале. Сфокусированный луч нагревает и плавит металл, а азот, кислород или другой вспомогательный газ удаляет расплавленный материал из реза.
Система ЧПУ управляет траекторией резки, скоростью, высотой фокуса, подачей газа и другими рабочими параметрами. Это позволяет современному лазерному станку создавать сложные формы, узкие пазы, отверстия, контуры и готовые к сварке кромки без прямого контакта инструмента с заготовкой.
Основные компоненты станка обычно включают:
В отличие от традиционного механического раскроя, лазерная головка не прорезает материал лезвием. Этот бесконтактный процесс снижает износ инструмента и обеспечивает стабильную повторяемость при обработке крупных партий.
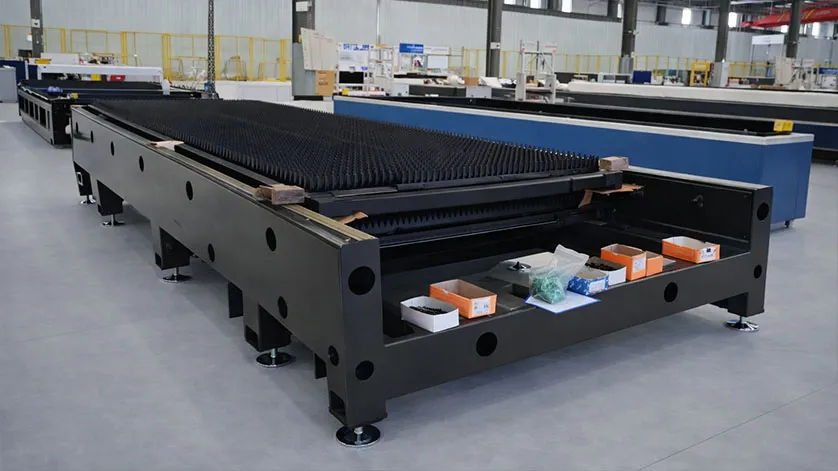
Лазерный станок для резки металла сочетает концентрированную энергию, управляемое движение и узкую ширину реза. Он может обрабатывать нержавеющую сталь, углеродистую сталь, низкоуглеродистую сталь, оцинкованный лист, алюминий, медь, латунь, титан и некоторые листы из сплавов. Фактическая производительность зависит от мощности лазера, свойств материала, выбора газа и требуемого качества резки.
Сфокусированный луч даёт производителям несколько практических преимуществ:
Быстрая обработка тонких и среднетолщинных листов
Точные резы с относительно небольшой зоной термического влияния
Минимальная ширина реза по сравнению со многими традиционными процессами
Гибкая раскладка деталей различной формы
Меньшая потребность в формах и режущих инструментах
Стабильные результаты при серийном производстве
Более простая интеграция с автоматической загрузкой и выгрузкой
Эти преимущества делают технологию волоконной лазерной резки востребованной в производстве автокомпонентов, электрических шкафов, строительной техники, тяжелого машиностроения, продукции новой энергетики, металлической мебели, промышленных корпусов и высокоточной металлообработке.
Однако ни одна конфигурация не является идеальной для каждого производства. Система мощностью 3 кВт может подойти для стандартной работы с тонколистовым металлом, тогда как система мощностью 20 кВт или выше лучше справится с требовательным производством деталей из толстого листа. Покупателям следует выбирать конфигурацию на основе реальных производственных данных, а не только мощности лазера.
Волоконная система обычно является более подходящим выбором для промышленной резки металла, поскольку металлы эффективно поглощают её длину волны. Она также обеспечивает хорошее качество луча, эффективную передачу энергии и относительно низкие требования к техническому обслуживанию.
CO2-лазер остаётся полезным для многих неметаллических материалов. Его часто используют для обработки акрила, фанеры, пластмасс, тканей и органических материалов. Некоторые CO2-системы могут обрабатывать металлы, но для этого требуется другая конфигурация, и по эффективности при работе с отражающими проводящими материалами они часто уступают промышленным волоконным системам.
| Технология | Типичные преимущества | Типичные области применения |
| Оптоволоконный лазер | Эффективная промышленная металлообработка | Листы из стали, алюминия, меди, латуни и сплавов |
| CO2-лазер | Широкие возможности обработки неметаллов | Акрил, дерево, ткань и отдельные области применения по металлу в спецконфигурации |
| Диодный лазер | Компактные размеры и доступная начальная стоимость | Простая маркировка, хобби и небольшие настольные проекты |
| Система лазерной маркировки | Быстрая идентификация поверхности | Коды, серийные номера, логотипы и прослеживаемость |
| Система лазерной сварки | Концентрированное, контролируемое соединение | Листовые сборки, рамы, шкафы и прецизионные детали |
Небольшой диодный гравер не следует напрямую сравнивать с промышленным станком для резки высокой мощности. Эти две системы предназначены для разных производственных задач. Аналогично, станок для лазерной маркировки или гравировки не обязательно подходит для резки толстого листа.
В ХВлЕиК Laser, наш обширный опыт охватывает оборудование для лазерной резки, сварки, очистки и маркировки. Это позволяет нам не ограничиваться отдельным станком, а рассматривать совместную работу различных лазерных процессов на всей производственной линии.

Мощность лазера обычно выражается в ваттах или киловаттах. Волоконный лазер мощностью 500, 1000, 1500 Вт или 1 кВт может подойти для менее сложных задач в зависимости от материала и производственных целей. Лазер мощностью 3 кВт способен выполнять более широкий круг повседневных задач по обработке листового металла, а конфигурации мощностью 20 кВт и выше предназначены для более быстрой промышленной обработки или резки более толстых материалов.
Большая мощность не гарантирует автоматическую выгоду от инвестиций. Высокая мощность позволяет увеличить скорость резки и толщину обрабатываемых листов, но вместе с тем растут стоимость станка, требования к чиллеру, энергопотребление, расход газа, меры безопасности и эксплуатационные расходы.
Перед выбором уровня мощности предоставьте производителю оборудования:
Например, покупка волоконного лазера мощностью 1 кВт исключительно из-за низкой цены может ограничить будущее производство. С другой стороны, выбор системы мощностью 60 кВт для обработки тонколистового металла в небольших объемах может повлечь неоправданные капитальные и эксплуатационные затраты.
Правильный ответ можно получить только по результатам тестирования образцов и отработки технологии. По возможности попросите поставщика вырезать типовые детали из ваших реальных материалов.
Многие стандартные станки имеют рабочую зону формата 4×8 или аналогичного размера. Такой формат может быть практичным для листов обычных габаритов, но может не подойти для крупных конструкционных плит. В этом случае негабаритный материал приходится делить на части, переустанавливать или обрабатывать другим способом.
Крупноформатный станок лазерной резки помогает предприятиям обрабатывать длинные или широкие листы с меньшим числом остановок. Он позволяет сократить количество ручных перемещений, ошибок выравнивания и дополнительных погрузочно-разгрузочных операций, а также уменьшить необходимость сваривать отдельно вырезанные секции.
Серия G от HWlEiC позиционируется как решение сверхбольшого формата. На странице продукта представлены стандартные конфигурации, включая:
| Модель | Формат обработки | Общий вес |
| G10025 | 10,000 × 2,500 mm | 16,000 kg |
| G12025 | 12,000 × 2,500 mm | 18,000 kg |
| G14035 | 14,000 × 3,500 mm | 25,000 kg |
На той же странице указан более широкий диапазон настраиваемых размеров станины: длина от 6 000 до 32 000 мм и ширина от 3 000 до 5 000 мм. Поскольку стандартные и индивидуальные размеры различаются, покупателям следует уточнить окончательную полезную зону резки в техническом предложении.
Оборудование большого формата может быть полезно:
Важно не просто спросить: «Каков размер станка?» Важно понять: «Какая часть рабочей зоны может обеспечивать стабильное производство полноформатных листов при требуемой нами нагрузке?»
Высокая мощность позволяет расширить возможности резки толстых листов, но она лишь одна из составляющих процесса. Марка и состояние металла, выбор сопла, управление фокусом, параметры резки, давление вспомогательного газа и знания оператора — всё это влияет на конечный результат.
На странице серии G от HWlEiC указан более широкий диапазон мощности лазера — 6–60 кВт. В таблице моделей отдельно перечислены варианты мощностью 6, 12, 20, 30, 40 и 50 кВт. Поскольку эти разделы не совпадают, конфигурацию мощностью 60 кВт следует рассматривать как вариант, требующий подтверждения.
| Материал | Заявленный диапазон толщин |
| нержавеющую сталь | 6–90 mm |
| углеродную сталь | 5–80 mm |
| Алюминиевый сплав | 5–60 mm |
| Brass | 5–30 mm |
Эти значения не следует рассматривать как характеристики для любой конфигурации мощности. Станок мощностью 6 кВт и станок мощностью 50 кВт покажут совершенно разную производительность при обработке толстолистового металла. Кроме того, максимальная толщина разделительной резки отличается от параметров быстрой резки с производственным качеством.
Сравнивая станки, запрашивайте оба показателя:
Это различие помогает избежать нереалистичных оценок производительности.
Стабильная платформа ЧПУ преобразует цифровые файлы деталей в согласованное движение станка. Она управляет ускорением, положением, высотой фокусировки, поведением на углах и параметрами резки. Недостаточный контроль движения может привести к вибрации, неровным кромкам, неточным отверстиям и снижению повторяемости даже при мощном лазерном источнике.
Серия G использует прецизионные направляющие с реечным приводом. На странице станка заявлена точность позиционирования ±0,05 мм и угловая погрешность передачи ±3 угл. мин. Эти значения характеризуют конкретные параметры системы перемещения; их нельзя автоматически считать гарантированной точностью готовых деталей при любых условиях производства.
На фактическую точность резки влияет ряд факторов:
Это Серия G также использует балку из авиационного алюминия. Ее меньшая масса и инерция способствуют высокой динамике перемещений. Режущая головка с автоматической фокусировкой обеспечивает заявленный диапазон фокусировки от −12 до +10 мм и точность фокусировки 0,05 мм.
Для покупателя наиболее надежный тест — это изготовление реальной детали. Измерьте расположение отверстий, точность контура, конусность кромки, наличие заусенцев (грата) и повторяемость на нескольких образцах.
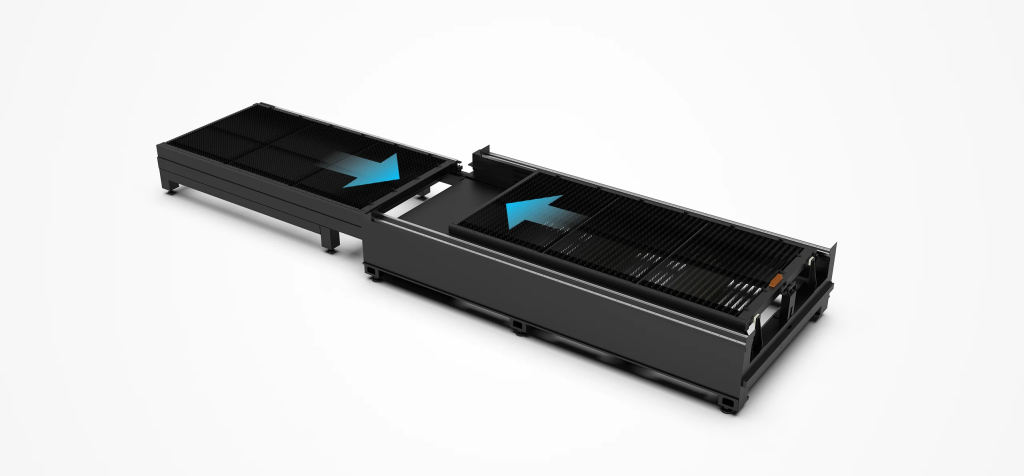
Крупногабаритные станки испытывают значительные тепловые и механические нагрузки. При обработке толстых листов выделяется тепло, а частые ускорения создают нагрузку на раму. Недостаточно прочная или неправильно обработанная станина может постепенно утратить точность геометрии, что скажется на стабильности работы и качестве реза.
На странице продукта серии G описывается усиленная станина, прошедшая процессы отжига и старения. Также это семь этапов термообработки, предназначенных для снижения внутренних напряжений и предотвращения деформации при длительной работе в условиях высокой температуры.
К его конструктивным особенностям относятся:
Прочная сварная конструкция
Модульные варианты для увеличения длины станины
Полые секции станины
Огнестойкая графитовая защита
Зональная вытяжка пыли
Сбор отходов через направляющую воронку
Эти особенности способствуют долговечности, но покупателям также следует оценить условия установки. Высокопроизводительной системе волоконной лазерной резки металла необходимы подходящий фундамент, стабильное электропитание, правильное заземление, надлежащая вентиляция, инфраструктура подачи газа и достаточный доступ для обслуживания.
Долгосрочная надежность зависит от комплекса внешних условий, а не только от станины станка.
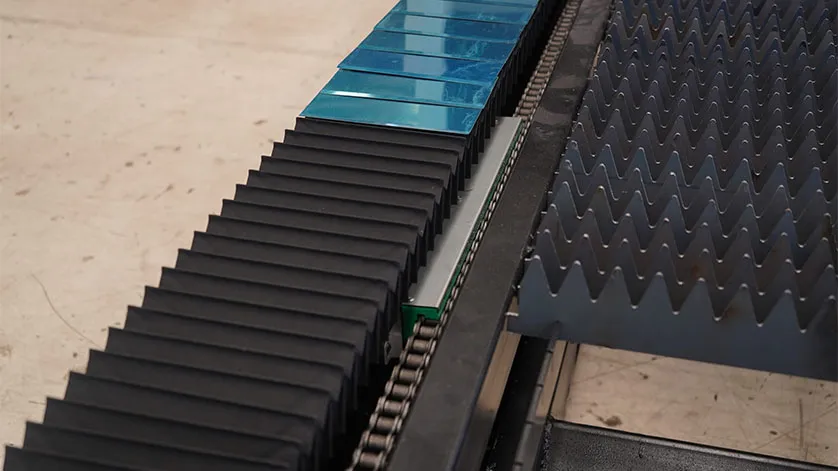
Многие детали из толстого металла требуют подготовки кромок перед сваркой. При отсутствии встроенной функции снятия фаски предприятиям приходится сначала вырезать контур, а затем передавать деталь на фрезерование, шлифование или плазменную разделку кромок.
Серия G предлагает опциональную конфигурацию для резки с фаской под углом до ±45°. На странице модели представлены X-, Y- и V-образные профили фасок. Это позволяет упростить подготовку под сварку и сократить перемещение деталей между операциями.
К потенциальным преимуществам относятся:
Меньше вторичных операций
Сокращение времени на подготовку
Более точное выравнивание перед сваркой
Сокращение объёма ручной шлифовки
Более стабильная геометрия скоса
Оптимизация производственного процесса
Резка фасок требует точного контроля геометрии, фокуса, подачи газа, скорости и компенсации. Покупателям следует протестировать требуемый тип фаски и толщину листа перед утверждением окончательной конфигурации.
Эта опция особенно актуальна, когда лазерный станок для резки металла используется в производстве тяжёлой техники, металлоконструкций, компонентов, работающих под давлением, или других изделий, требующих значительного объёма сварочных работ.
Вспомогательный газ удаляет расплавленный материал из зоны реза и влияет на окисление, цвет кромки, скорость и стоимость. Кислород может способствовать резке углеродистой стали за счёт экзотермической реакции. Азот часто выбирают, когда важна более чистая кромка без оксидов, особенно при обработке нержавеющей стали и алюминия.
Правильный выбор вспомогательного газа зависит от:
Тип материала
Толщина листа
Требуемая чистота кромки
Этапы сварки или нанесения покрытия
Доступное давление газа
Стоимость и доступность газа
Скорость производства
На странице серии G упоминается подача азота под давлением 2 МПа для обработки нержавеющей стали. Это не означает, что одно и то же давление газа подходит для любого материала или толщины. Окончательные параметры должны определяться проверенным процессом резки.
Да. Правильно настроенная волоконная лазерная система может обрабатывать оба материала. Практическая производительность зависит от мощности лазера, толщины материала, вспомогательного газа, положения фокуса и требуемого качества кромки.
Станок мощностью 3 кВт подходит для многих задач по обработке тонкого и листового металла средней толщины, но может не справиться с требованиями крупносерийного производства толстых листов. Решение следует принимать на основе испытаний образцов, ежедневного объёма выпуска, ассортимента материалов и будущего спроса.
Промышленный станок лазерной резки разделяет металл с помощью высокой энергии лазера и регулируемой подачи вспомогательного газа. Гравер или настольная система гравировки в основном лишь изменяют поверхность. Конструкция станков, уровни мощности, системы безопасности и обрабатываемые материалы существенно различаются.
На странице продукта указано, что при индивидуальной конфигурации возможна обработка цельных листов размером до 32 000 × 5 000 мм. Стандартные модели из каталога имеют меньшие габариты, поэтому окончательный формат обработки необходимо согласовывать в техническом предложении.
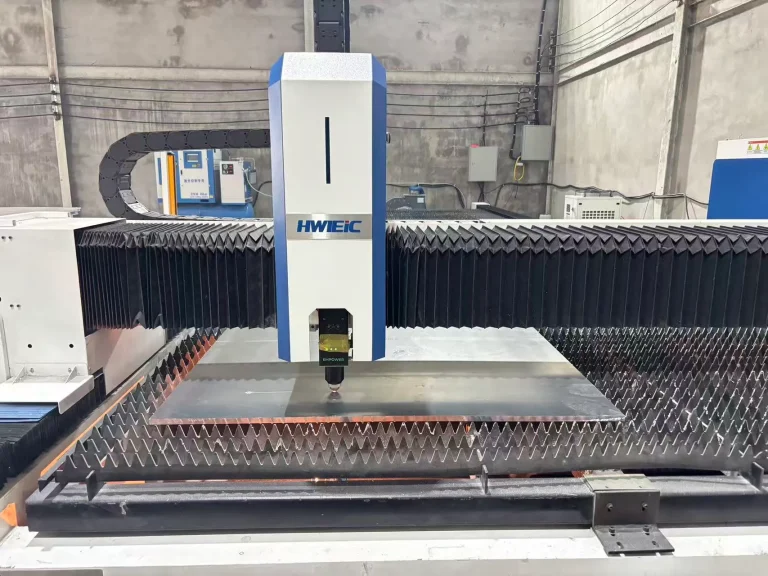
Покупка оптоволоконного станка для лазерной резки — это серьезная инвестиция, но успешное производ…
Узнать больше
О компании Shandong HWlEiC Optoelectronic Technology Co., Ltd. является дочерней компа…
Узнать больше
Мы ответим вам в течение 24 часов. Если дело срочное, пожалуйста, добавьте WhatsApp / WeChat: + 86 15589913375. Или позвоните по телефону + 86 15589913375 напрямую.
*Мы уважаем вашу конфиденциальность, и вся информация защищена.
Мы будем использовать вашу информацию только для ответа на ваш запрос и никогда не будем отправлять нежелательные электронные письма или рекламные сообщения.
Максимальная динамика и эффективность
Долговечность и надежность
Повышенная точность и аккуратность
Интеллектуальный и простой в использовании
Безопасность и здоровье
Универсальная автоматизация
 English English
 Español
 العربية
 Français
 Русский
 Türkçe
 한국어
 Português
 Bahasa Indonesia
 Deutsch
 Italiano