




October 22,2026
Von der Lieferung bis zur Produktion: Installation und Schulung für HWlEiC-Lasermaschinen
Der Kauf einer Faserlaserschneidmaschine ist eine wichtige Investition, doch eine erfolgreiche Produk…
erfahren Sie mehr

 10:15
Langsame Produktion, raue Schnittkanten und häufige Nacharbeit können ein rentables Metallbearbeitungsprojekt in ein kostspieliges Problem verwandeln. Wenn die Auftragslage wächst, verschärft eine zu klein dimensionierte oder ungeeignete Maschine diese Schwierigkeiten. Eine richtig konfigurierte Faserlaserschneidmaschine bietet die Geschwindigkeit, Genauigkeit und Stabilität, die nötig sind, um sie zu überwinden.
Ein Faserlaserschneidmaschine nutzt einen fokussierten Laserstrahl und CNC-gesteuerte Bewegungen, um leitfähige Metalle schnell und präzise zu schneiden. Das richtige System hängt vom Material, der Blechdicke, dem Arbeitsbereich, dem erforderlichen Durchsatz, der Laserleistung, dem Automatisierungsgrad und den zukünftigen Produktionsplänen ab. Leistungsstarke Großformatmaschinen eignen sich besonders für die kontinuierliche industrielle Metallbearbeitung.
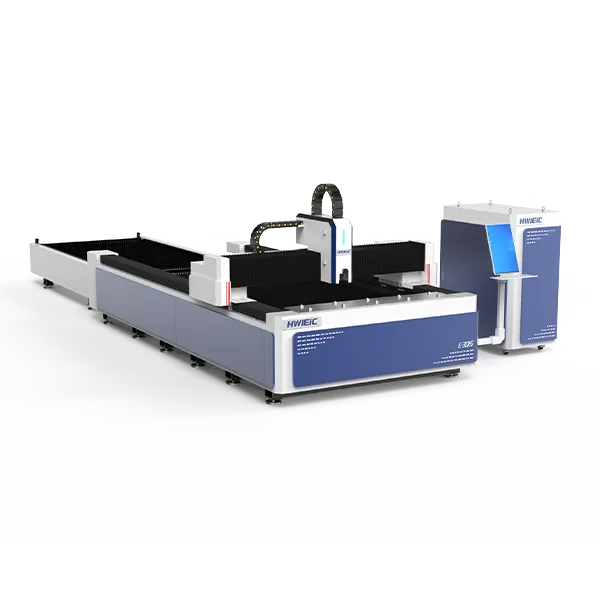
Ein Faserlaser erzeugt Laserenergie in einer optischen Faser und leitet sie durch einen Schneidkopf. Eine Fokussierlinse bündelt die Energie auf einen kleinen Punkt auf dem Material. Der fokussierte Strahl erhitzt und schmilzt das Metall, während Stickstoff, Sauerstoff oder ein anderes Hilfsgas das geschmolzene Material aus der Schnittfuge entfernt.
Ein CNC-System steuert die Schnittbahn, die Geschwindigkeit, die Fokushöhe, den Gasfluss und weitere Betriebseinstellungen. Auf diese Weise kann eine moderne Laserschneidmaschine komplexe Formen, schmale Schlitze, Löcher, Konturen und schweißfertige Kanten ohne direkten Werkzeugkontakt erzeugen.
Zu den wichtigsten Maschinenkomponenten gehören in der Regel:
Im Gegensatz zu einer herkömmlichen mechanischen Schneidmaschine drückt der Laserkopf keine Klinge durch das Material. Dieses berührungslose Verfahren verringert den Werkzeugverschleiß und unterstützt eine reproduzierbare Fertigung über große Losgrößen hinweg.
Ein Metall-Laserschneider kombiniert gebündelte Energie, kontrollierte Bewegung und eine schmale Schnittfuge. Er kann Edelstahl, Kohlenstoffstahl, Baustahl, verzinktes Blech, Aluminium, Kupfer, Messing, Titan und bestimmte legierte Bleche bearbeiten. Die tatsächliche Leistungsfähigkeit hängt von der Laserleistung, den Materialeigenschaften, der Gasauswahl und der gewünschten Schnittqualität ab.
Der fokussierte Strahl bietet Herstellern mehrere praktische Vorteile:
Schnelle Bearbeitung von dünnen und mitteldicken Blechen
Präzise Schnitte mit einer relativ kleinen Wärmeeinflusszone
Minimale Schnittfuge im Vergleich zu vielen herkömmlichen Verfahren
Flexible Verschachtelung unterschiedlicher Teileformen
Geringerer Bedarf an Formen und Schneidwerkzeugen
Gleichbleibende Ergebnisse bei wiederholter Produktion
Einfachere Integration mit automatisierter Be- und Entladung
Diese Vorteile machen die Faserlasertechnologie wertvoll für die Herstellung von Automobilkomponenten, Schaltschränken, Baumaschinen, schweren Geräten, Produkten für den Bereich der neuen Energien, Metallmöbeln und Industriegehäusen sowie für die anspruchsvolle Metallbearbeitung.
Allerdings ist keine einzelne Konfiguration für jeden Betrieb ideal. Ein 3-kW-System kann für routinemäßige Dünnblecharbeiten geeignet sein, während ein System mit 20 kW oder höherer Leistung eine anspruchsvolle Dickblechproduktion besser unterstützen kann. Käufer sollten eine Konfiguration auf Basis realer Produktionsdaten wählen – nicht allein anhand der Laserleistung.
Ein Fasersystem ist für das industrielle Metallschneiden in der Regel die bessere Wahl, da Metalle seine Wellenlänge effektiv absorbieren. Zudem bietet es eine gute Strahlqualität, eine effiziente Energieübertragung und einen vergleichsweise geringen Wartungsaufwand.
Ein CO2-Laser bleibt für viele Nichtmetall-Anwendungen nützlich. Er wird häufig für Acryl, Sperrholz, Kunststoffe, Textilien und organische Materialien eingesetzt. Einige CO2-Systeme können zwar Metalle bearbeiten, erfordern jedoch eine andere Konfiguration und erreichen bei reflektierenden, leitfähigen Materialien oft nicht die Effizienz industrieller Fasersysteme.
| Technologie | Typische Stärke | Typische Anwendungen |
| Faserlaser | Effiziente industrielle Metallbearbeitung | Stahl-, Aluminium-, Kupfer-, Messing- und Legierungsbleche |
| CO2-Laser | Breites Anwendungsspektrum für nichtmetallische Materialien | Acryl, Holz, Textilien und einige konfigurierte Metallanwendungen |
| Diodenlaser | Kompakte Bauweise und geringe Einstiegskosten | Leichte Markierarbeiten, Hobbyarbeiten und kleine Projekte mit Tischgeräten |
| Lasermarkiersystem | Schnelle Oberflächenkennzeichnung | Codes, Seriennummern, Logos und Rückverfolgbarkeit |
| Laserschweißsystem | Konzentriertes, kontrolliertes Fügen | Blechbaugruppen, Rahmen, Schränke und Präzisionskomponenten |
Ein kleiner Diodengravierer sollte nicht direkt mit einer leistungsstarken industriellen Schneidmaschine verglichen werden. Die beiden Systeme dienen unterschiedlichen Produktionszielen. Ebenso ist eine Maschine, die für die Lasermarkierung oder -gravur ausgelegt ist, nicht automatisch zum Schneiden dicker Bleche geeignet.
Bei HWlEiC Laser umfasst unser breiteres Fachwissen Anlagen zum Laserschneiden, -schweißen, -reinigen und -markieren. So können wir über eine einzelne Maschine hinausblicken und betrachten, wie verschiedene Laserverfahren innerhalb einer Produktionslinie zusammenwirken können.

Laserleistungen werden üblicherweise in Watt oder Kilowatt angegeben. Ein Faserlaser mit 500 W, 1000 W, 1500 W oder 1 kW eignet sich je nach Material und Produktionsziel für leichtere Anwendungen. Ein 3-kW-Laser deckt ein breiteres Spektrum alltäglicher Blechbearbeitungsaufgaben ab, während Konfigurationen mit 20 kW und mehr auf eine schnellere oder dickere industrielle Bearbeitung ausgelegt sind.
Mehr Leistung garantiert nicht automatisch eine bessere Investition. Eine hohe Leistung kann die Schneidgeschwindigkeiten und die Dickblechfähigkeit verbessern, wirkt sich jedoch auch auf die Maschinenkosten, die Anforderungen an die Kühlanlage, den Strombedarf, den Gasverbrauch, die Sicherheitsplanung und die Betriebskosten aus.
Bevor Sie eine Leistungsstufe wählen, teilen Sie dem Anlagenhersteller Folgendes mit:
Wer beispielsweise einen 1-kW-Faserlaser allein wegen seines niedrigen Preises kauft, könnte damit die künftigen Produktionsmöglichkeiten einschränken. Andererseits kann die Wahl eines 60-kW-Systems für dünnes Material und geringe Stückzahlen unnötige Investitions- und Betriebskosten verursachen.
Die richtige Antwort sollte aus Probeschnitten und einer Prozessbewertung hervorgehen. Bitten Sie den Lieferanten nach Möglichkeit, repräsentative Teile aus Ihren tatsächlichen Materialien zu schneiden.
Viele Standardmaschinen verfügen über einen Arbeitsbereich im Format 4×8 oder einer ähnlichen Größe. Dieses Format kann für gängige Blechgrößen praktisch sein, eignet sich jedoch möglicherweise nicht für große Konstruktionsplatten. Überdimensioniertes Material muss dann unterteilt, neu positioniert oder mit einem anderen Verfahren bearbeitet werden.
Eine Großformat-Laserschneidmaschine unterstützt Betriebe dabei, lange oder breite Bleche mit weniger Unterbrechungen zu bearbeiten. Sie kann manuelle Neupositionierungen, Ausrichtungsfehler, zusätzliche Handhabung und die Notwendigkeit verringern, separat geschnittene Abschnitte zusammenzuschweißen.
Die G-Serie von HWlEiC ist als Lösung für Ultragroßformate positioniert. Auf der Produktseite werden unter anderem folgende Standardbeispiele aufgeführt:
| Modell | Verarbeitung-format | Insgesamt Gewicht |
| G10025 | 10,000 × 2,500 mm | 16,000 kg |
| G12025 | 12,000 × 2,500 mm | 18,000 kg |
| G14035 | 14,000 × 3,500 mm | 25,000 kg |
Auf derselben Seite werden größere konfigurierbare Tischabmessungen mit Längen von 6.000 bis 32.000 mm und Breiten von 3.000 bis 5.000 mm beschrieben. Da sich Standard- und kundenspezifische Abmessungen unterscheiden, sollten Käufer die endgültige nutzbare Schneidfläche im technischen Angebot bestätigen lassen.
Großformatige Anlagen können folgenden Betrieben Vorteile bieten:
Die entscheidende Frage lautet nicht einfach: „Wie groß ist die Maschine?“ Sie lautet: „Wie viel dieser Arbeitsfläche ermöglicht eine stabile Produktion ganzer Bleche unter der erforderlichen Belastung?“
Eine hohe Leistung kann die Bearbeitung dicker Bleche ermöglichen, doch die Leistung ist nur ein Teil des Prozesses. Werkstoffgüte, Blechzustand, Düsenwahl, Fokusregelung, Schneidparameter, Schneidgasdruck und Fachkenntnisse des Bedienpersonals beeinflussen das Endergebnis.
Die Produktseite der HWlEiC G Series nennt 6–60 kW als übergreifenden Laserleistungsbereich. In der Modelltabelle werden separat Optionen mit 6, 12, 20, 30, 40 und 50 kW aufgeführt. Da diese Angaben nicht identisch sind, sollte eine 60-kW-Konfiguration als Option betrachtet werden, die einer Bestätigung bedarf.
| Material | Angegebener Dickenbereich |
| Edelstahl | 6–90 mm |
| Kohlenstoffstahl | 5–80 mm |
| Aluminiumlegierung | 5–60 mm |
| Messing | 5–30 mm |
Diese Werte sollten nicht als Leistungsfähigkeit jeder Leistungskonfiguration interpretiert werden. Eine 6-kW-Maschine und eine 50-kW-Maschine liefern nicht die gleiche Dickblechleistung. Die maximale Trenndicke unterscheidet sich zudem vom schnellen Schneiden in Produktionsqualität.
Fragen Sie beim Maschinenvergleich nach beidem:
Diese Unterscheidung trägt dazu bei, unrealistische Produktionsschätzungen zu vermeiden.
Eine stabile CNC-Plattform setzt digitale Bauteildateien in koordinierte Maschinenbewegungen um. Sie steuert Beschleunigung, Position, Fokushöhe, Eckenverhalten und Schneidparameter. Eine mangelhafte Bewegungssteuerung kann selbst bei einer leistungsstarken Laserquelle Vibrationen, ungleichmäßige Schnittkanten, ungenaue Bohrungen und eine geringere Wiederholgenauigkeit verursachen.
Die G Series verwendet Präzisionsführungen mit Zahnstangenantrieb. Auf der entsprechenden Seite werden eine Positioniergenauigkeit von ±0,05 mm und eine Übertragungsgenauigkeit von ±3 Winkelminuten angegeben. Diese Werte beschreiben spezifische Aspekte des Bewegungssystems; sie sollten nicht als garantierte Fertigteilgenauigkeit unter allen Produktionsbedingungen dargestellt werden.
Mehrere Faktoren beeinflussen das präzise Schneiden in der Praxis:
Das G-Serie verwendet ebenfalls einen Träger aus Luftfahrtaluminium. Seine geringere Masse und Trägheit begünstigen dynamische Bewegungen. Ein Schneidkopf mit Autofokus bietet einen angegebenen Fokusbereich von −12 bis +10 mm und eine Fokussiergenauigkeit von 0,05 mm.
Für Käufer ist ein echtes Bauteil der aussagekräftigste Test. Messen Sie an mehreren Musterteilen die Bohrungsposition, Konturgenauigkeit, Schnittkantenkonizität, Gratbildung und Wiederholgenauigkeit.
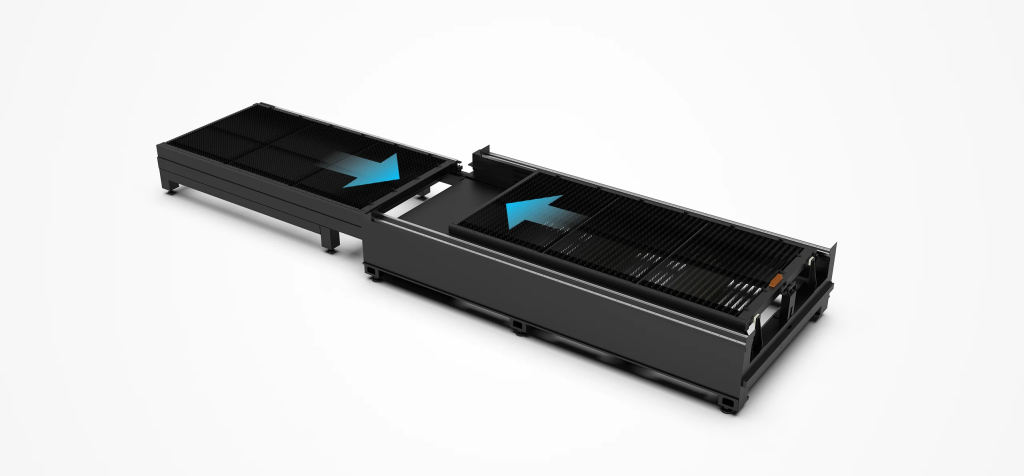
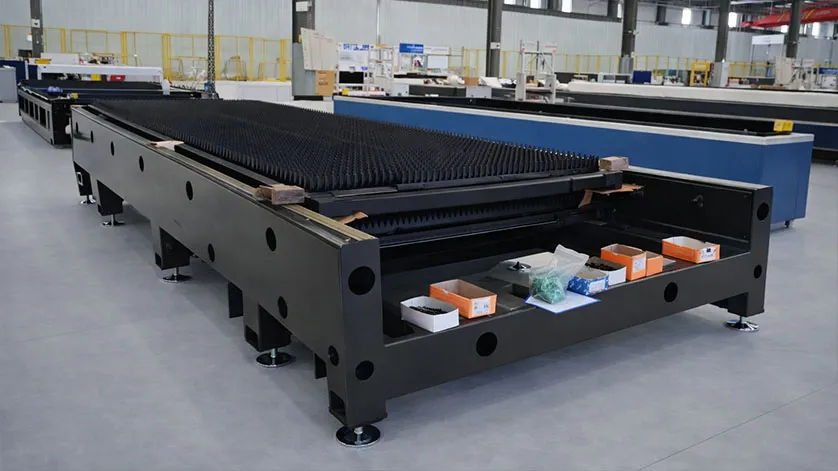
Große Maschinen sind hohen thermischen und mechanischen Belastungen ausgesetzt. Bei der Bearbeitung dicker Bleche entsteht Wärme, während häufiges Beschleunigen das Maschinengestell beansprucht. Ein zu schwaches oder unzureichend behandeltes Maschinenbett kann mit der Zeit seine Ausrichtung verlieren, was die Stabilität und die Gleichmäßigkeit der Schnitte beeinträchtigt.
Die Produktseite der G-Serie beschreibt ein Schwerlast-Maschinenbett, das durch Glühen und Altern behandelt wurde. Außerdem werden sieben Wärmebehandlungsstufen genannt, die innere Spannungen reduzieren und Verformungen bei langfristigem Betrieb unter hohen Temperaturen entgegenwirken sollen.
Zu den konstruktiven Merkmalen gehören:
Schwere Schweißkonstruktion
Modulare Optionen für größere Tischlängen
Hohlprofil-Bettsegmente
Feuerfester Graphitschutz
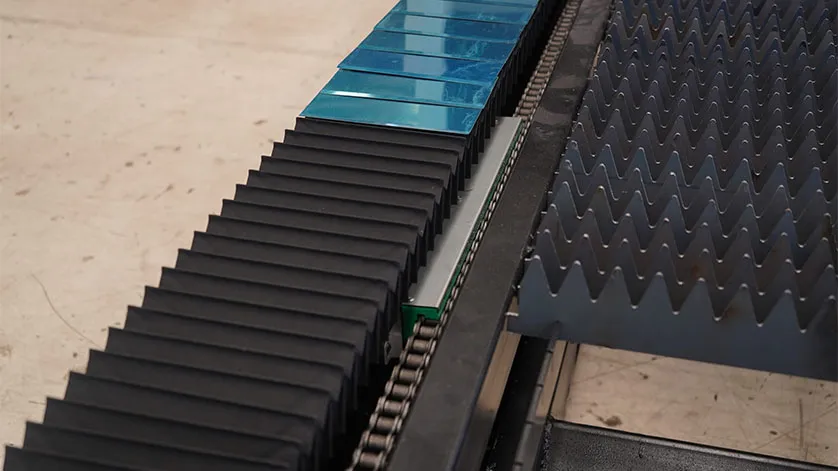
Zonenbasierte Staubabsaugung
Trichtergestützte Reststücksammlung
Diese Merkmale unterstützen die Langlebigkeit, doch Käufer sollten auch die Installationsbedingungen prüfen. Ein leistungsstarkes Metall-Faserlasersystem benötigt ein geeignetes Fundament, eine stabile Stromversorgung, eine korrekte Erdung, eine angemessene Belüftung, eine Gasinfrastruktur und ausreichenden Servicezugang.
Langfristige Zuverlässigkeit hängt von der gesamten Umgebung ab – nicht nur vom Maschinenrahmen.
Viele dicke Metallbauteile benötigen vor dem Schweißen vorbereitete Kanten. Ohne integrierte Fasenschneidfunktion schneiden Betriebe möglicherweise zuerst die Kontur und überführen das Teil anschließend in einen Fräs-, Schleif- oder Plasma-Fasenschneidprozess.
Die G-Serie bietet eine optionale Fasenschneidkonfiguration für Winkel bis zu ±45°. Auf der Produktseite werden X-, Y- und V-förmige Fasenprofile genannt. Dies kann die Schweißnahtvorbereitung vereinfachen und den Teiletransport zwischen den Prozessen reduzieren.
Mögliche Vorteile sind:
Weniger Nachbearbeitungsschritte
Kürzere Vorbereitungszeit
Bessere Ausrichtung vor dem Schweißen
Weniger manuelles Schleifen
Gleichmäßigere Fasengeometrie
Verbesserter Produktionsablauf
Das Fasenschneiden erfordert eine sorgfältige Kontrolle von Geometrie, Fokus, Gas, Geschwindigkeit und Kompensation. Käufer sollten die benötigte Fasenart und Blechstärke testen, bevor sie die endgültige Konfiguration freigeben.
Diese Option ist besonders relevant, wenn der Metall-Schneidlaser für den Schwermaschinenbau, die Fertigung von Stahlkonstruktionen, druckbeanspruchte Bauteile oder andere schweißintensive Produktionsbereiche eingesetzt wird.
Das Schneidgas entfernt geschmolzenes Material aus der Schnittfuge und beeinflusst Oxidation, Kantenfarbe, Geschwindigkeit und Kosten. Sauerstoff kann das Schneiden von Kohlenstoffstahl durch eine exotherme Reaktion unterstützen. Stickstoff wird häufig gewählt, wenn eine sauberere, oxidfreie Schnittkante wichtig ist, insbesondere bei Edelstahl und Aluminium.
Die richtige Gasstrategie hängt von folgenden Faktoren ab:
Materialart
Blechdicke
Erforderliche Schnittkantenqualität
Schweiß- oder Beschichtungsschritte
Verfügbarer Gasdruck
Gaspreis und -versorgung
Produktionsgeschwindigkeit
Bei der G-Serie wird eine Stickstoffkonfiguration mit 2 MPa für die Edelstahlbearbeitung erwähnt. Das bedeutet nicht, dass ein einziger Gasdruck für jedes Material oder jede Materialstärke geeignet ist. Die endgültigen Parameter müssen sich nach dem getesteten Schneidprozess richten.
Ja. Ein richtig konfiguriertes Faserlasersystem kann beide Materialien bearbeiten. Laserleistung, Materialstärke, Schneidgas, Fokusposition und erforderliche Schnittkantenqualität bestimmen die praktisch erreichbare Produktionskapazität.
Eine 3-kW-Maschine eignet sich für viele Aufgaben an dünnen und mitteldicken Blechen, erfüllt aber möglicherweise nicht die Anforderungen an die Bearbeitung dicker Bleche in hohen Stückzahlen. Stützen Sie Ihre Entscheidung auf Mustertests, Tagesleistung, Werkstoffmix und künftigen Bedarf.
Eine industrielle Schneidanlage trennt Metall mit hoher Laserenergie und gezielt eingesetztem Schneidgas. Ein Graviergerät oder Desktop-Ätzsystem verändert dagegen hauptsächlich die Oberfläche. Maschinenaufbau, Leistungsstufen, Sicherheitssysteme und vorgesehene Materialien unterscheiden sich.
Auf der Produktseite wird angegeben, dass kundenspezifische Konfigurationen die Bearbeitung ganzer Bleche bis zu 32.000 × 5.000 mm ermöglichen. Die aufgeführten Standardmodelle sind kleiner, sodass das endgültige Bearbeitungsformat im technischen Angebot bestätigt werden muss.
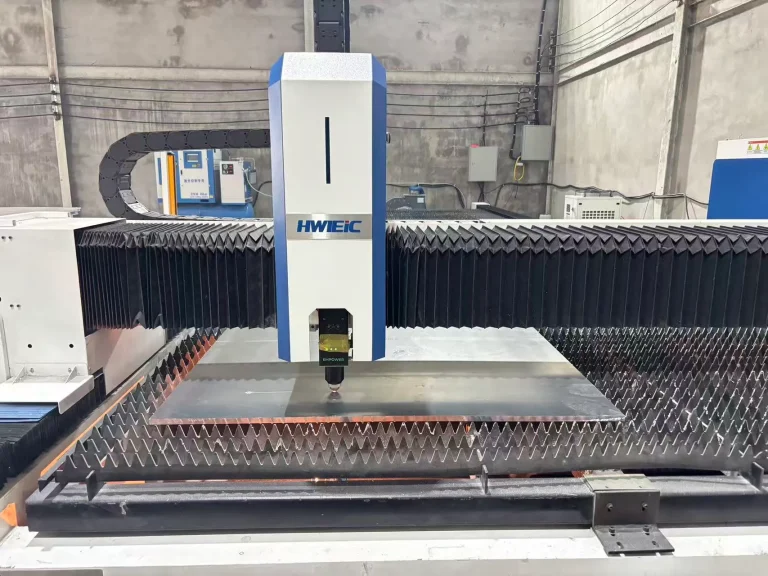
Der Kauf einer Faserlaserschneidmaschine ist eine wichtige Investition, doch eine erfolgreiche Produk…
erfahren Sie mehr
Unternehmensprofil Shandong HWlEiC Optoelectronic Technology Co., Ltd. ist ein verbundenes Unterneh…
erfahren Sie mehr
Wir werden Antwort Sie innerhalb 24 Stunden. Wenn für dringenden Fall, fügen Sie bitte WhatsApp/WeChat: +86 15589913375. Oder rufen Sie +86 15589913375 direkt.
*Wir respektieren die Vertraulichkeit und alle Informationen geschützt sind.
Wir verwenden Ihre Informationen nur zur Beantwortung Ihrer Anfrage und sendet niemals unaufgefordert E-Mails oder Werbe-Nachrichten.
Ultimative Dynamik und Effizienz
Haltbarkeit und Zuverlässigkeit
Präzision und Genauigkeit aktualisiert
Intelligente & Benutzerfreundlichkeit
Sicherheit & gesund
Flexible automation
 English English
 Español
 العربية
 Français
 Русский
 Türkçe
 한국어
 Português
 Bahasa Indonesia
 Deutsch
 Italiano