





October 22,2026
От поставки до производства: установка станков HWlEiC Laser и обучение
Покупка оптоволоконного станка для лазерной резки — это серьезная инвестиция, но успешное производ…
Узнать больше

 09:38
A станок для лазерной резки для металла фокусирует волоконный луч на листовом или трубном материале и удаляет расплав из реза с помощью вспомогательного газа. Выбор сводится к четырём решениям: какие металлы вы обрабатываете, каков ваш рабочий диапазон толщин, какое качество кромки приемлемо для ваших клиентов и каким образом загружается и выгружается материал.
Покупатели оборудования для производства часто запрашивают станок, который «режет металл», а после установки обнаруживают, что фактически используемый ими ассортимент материалов ведёт себя совсем не так, как демонстрационный образец. Станок, настроенный на резку мягкой стали толщиной 3 мм, — это совершенно другая покупка по сравнению со станком, предназначенным для обработки смешанного ассортимента из нержавеющей стали и алюминия с периодической резкой толстого листа.
Три параметра изменяются независимо друг от друга:
Compared with plasma-class and CO2-class cutting solutions commonly used for the same parts, fiber systems generally hold a narrower kerf on thin and mid-range sheet and handle reflective alloys with fewer restrictions. The trade-off appears at the heavy end of the plate range, where fiber cutting requires proportionally more installed power and tighter process control.
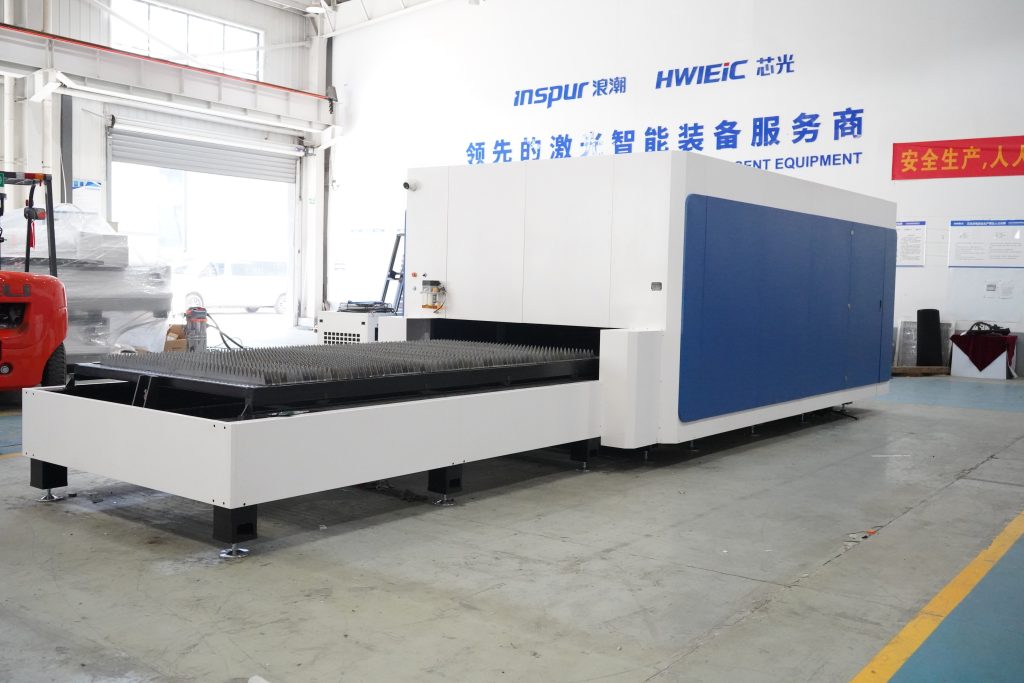
| Металл | Характеристики поглощения на длине волны волоконного лазера | Обычно используемый вспомогательный газ | На что обратить внимание во время изготовления образцов |
|---|---|---|---|
| Углеродистая сталь / низкоуглеродистая сталь | Высокое поглощение; наиболее неприхотливый материал для лазерной резки волоконным лазером | Кислород для более толстых заготовок; азот для кромок без оксидов | Слои оксида на кромках, обработанных кислородной резкой, влияют на последующую окраску и сварку |
| нержавеющую сталь | Хорошее поглощение; чувствительность к чистоте вспомогательного газа | Азот высокого давления | Расход азота резко возрастает с увеличением толщины и повышает эксплуатационные затраты |
| Алюминий | Отражающий и теплопроводный материал; требует стабильного управления процессом | Азот | Образование заусенцев и налипание грата на нижней стороне |
| Медь и латунь | Очень отражающий материал; наиболее требовательный из распространённых металлов для цеховой обработки | Азот, часто с запасом по мощности | Защита режущей головки от обратного отражения — это вопрос конфигурации, а не то, что следует принимать как само собой разумеющееся |
| Оцинкованная сталь | Ведёт себя аналогично углеродистой стали | Кислород или азот — в зависимости от требований к кромке | Пары цинка делают производительность вытяжной системы частью технических требований |
| Титан | Хорошо поглощает; реакционноспособен при нагреве | Инертный газ | Изменение цвета кромки часто является критерием приемки, а не точность размеров |
Два практических замечания. Во-первых, отражающие сплавы требуют согласования конфигурации с поставщиком до заказа, а не настройки параметров после покупки. Во-вторых, вспомогательный газ — это регулярная статья расходов, которую некоторые покупатели начинают учитывать только после первого квартала производства.
У каждого станка лазерной резки есть два показателя толщины, которые часто путают между собой: максимальная толщина, которую станок может проколоть и отделить, и максимальная толщина, которую он может резать со скоростью и качеством кромки, имеющими коммерческий смысл.
Первая цифра продаёт станки. Вторая обеспечивает работу цехов.
Система, работающая почти на пределе своих возможностей, резко теряет скорость резки, расходует больше газа на метр и выдаёт кромки, которым всё чаще требуется дополнительная обработка. Покупатели, подбирающие станок под самую толстую периодически обрабатываемую деталь, а не под наиболее массовую работу, обычно в итоге получают станок, который медленно выполняет действительно прибыльные заказы.
Пограничный случай, который стоит предусмотреть: цеха, выполняющие одну тяжёлую работу в месяц. Два станка для тонколистового металла, работающие параллельно, часто дают больше товарной продукции, чем один мощный станок, который большую часть времени режет материал значительно ниже своих возможностей. Передача редких толстолистовых работ на аутсорсинг — вполне обоснованное решение, и его следует учитывать при оценке, а не считать признаком неудачной покупки.
Поставщики присылают образцы. Большинство покупателей смотрят на них тридцать секунд. Структурированная проверка занимает десять минут и даёт значительно больше информации.
Цена покупки станка для лазерной резки металла — лишь меньшая часть решения для большинства производственных цехов. Регулярные статьи расходов:
Честный недостаток станка для лазерной резки металла, сформулированный прямо: он концентрирует ваши производственные мощности в одной точке отказа. Цех, переходящий с трёх старых станков на одну современную систему, получает более высокую производительность, но теряет резервирование. Скорость сервисного реагирования и доступность запасных частей в вашем регионе заслуживают такого же пристального внимания, как и скорость резки, а проверить их по рекламной брошюре сложнее.
ХВлЕиК Компания Laser публично заявляет о наличии сертификации системы менеджмента качества ISO 9001:2015, а также о соответствии требованиям CE и RoHS.
Читайте сертификаты с учётом того, что именно они охватывают. ISO 9001:2015 — это сертификация системы менеджмента качества: того, как производитель документирует, контролирует и пересматривает свои процессы. Это не сертификация производительности какого-либо отдельного станка. Маркировка CE касается соответствия применимым европейским директивам, которые для промышленного оборудования сосредоточены на требованиях, связанных с безопасностью. RoHS касается ограниченных веществ в продукте.
Для покупателя оборудования важно не наличие сертификатов само по себе, а то, распространяются ли они на конкретную конфигурацию, которую вы заказываете, и будет ли документация поставлена вместе с оборудованием для вашего собственного дела о соответствии требованиям. Номера сертификатов и органы, их выдавшие, не публикуются; запросите их напрямую, а не полагайтесь на логотип.
В: Какую толщину металла может резать волоконный лазерный станок?
О: Это зависит от мощности лазера, типа материала и требуемого качества кромки. HWlEiC Laser не публикует таблицы толщины по моделям на своих общедоступных страницах продукции, поэтому запросите актуальный лист технических характеристик для оцениваемой модели и отдельно уточните значения для максимальной толщины и коммерчески рентабельной производственной толщины.
В: Может ли один станок резать и лист, и трубу?
О: Да. Серии FT, ET и PT компании HWlEiC Laser представлены как комбинированные станки для резки листового металла и труб. Если трубная обработка составляет существенную и регулярную долю вашего объёма, специализированный трубный станок из серии T, TE или K обычно лучше соответствует вашим задачам.
В: В чём разница между сериями A, F и E?
A: Станки серий A и F построены на одной платформе, при этом серия F ориентирована на высокоточную обработку листа и стабильное промышленное производство. В серии E используется конструкция со сменной платформой, благодаря чему загрузка и выгрузка выполняются за пределами зоны резки.
В: Сколько стоит станок лазерной резки металла?
О: HWlEiC Laser не публикует диапазоны цен. Стоимость определяется мощностью лазера, рабочей зоной, конфигурацией, требованиями к автоматизации и применяемым материалом; для её расчёта требуется индивидуальное коммерческое предложение.
В: Подходит ли станок G8025 6KW для моего производства?
О: Она относится к категории крупноформатного оборудования, что подходит для операций, в которых требуемый размер определяется длиной детали. Поскольку полный лист параметров не опубликован, запросите актуальный документ с конфигурацией и уточните рабочие размеры, показатели точности и допустимую толщину, прежде чем сравнивать станок с альтернативами.
В: Подходит ли лазерная резка для меди и латуни?
О: Волоконные системы режут отражающие сплавы, но станок должен быть соответствующим образом настроен, включая защиту режущей головки от обратного отражения. Уточните это до заказа, а не после установки.
В: Какими сертификатами обладает HWlEiC Laser?
A: Сертификация системы менеджмента качества по ISO 9001:2015, а также соответствие требованиям CE и RoHS. Запросите документацию, применимую к вашей конкретной конфигурации, для ведения записей о соответствии требованиям.
Покупка оптоволоконного станка для лазерной резки — это серьезная инвестиция, но успешное производ…
Узнать больше
О компании Shandong HWlEiC Optoelectronic Technology Co., Ltd. является дочерней компа…
Узнать больше
Мы ответим вам в течение 24 часов. Если дело срочное, пожалуйста, добавьте WhatsApp / WeChat: + 86 15589913375. Или позвоните по телефону + 86 15589913375 напрямую.
*Мы уважаем вашу конфиденциальность, и вся информация защищена.
Мы будем использовать вашу информацию только для ответа на ваш запрос и никогда не будем отправлять нежелательные электронные письма или рекламные сообщения.
Максимальная динамика и эффективность
Долговечность и надежность
Повышенная точность и аккуратность
Интеллектуальный и простой в использовании
Безопасность и здоровье
Универсальная автоматизация