




October 22,2026
Von der Lieferung bis zur Produktion: Installation und Schulung für HWlEiC-Lasermaschinen
Der Kauf einer Faserlaserschneidmaschine ist eine wichtige Investition, doch eine erfolgreiche Produk…
erfahren Sie mehr

 09:38
Ein laser-Ausschnitt-Maschine für Metall bündelt einen Faserlaserstrahl auf Blech- oder Rohrmaterial und bläst die Schnittfuge mit Schneidgas frei. Bei der Auswahl sind vier Fragen entscheidend: Welche Metalle bearbeiten Sie, in welchem Dickenbereich arbeiten Sie, welche Schnittkantenqualität akzeptieren Ihre Kunden und wie wird das Material be- und entladen?
Käufer aus metallverarbeitenden Betrieben fragen häufig nach einer Maschine, die „Metall schneidet“, und stellen nach der Installation fest, dass sich der tatsächlich bearbeitete Materialmix ganz anders verhält als das Vorführmaterial. Eine Maschine, die auf 3 mm starken Baustahl ausgelegt ist, stellt eine andere Investition dar als eine Maschine für wechselnde Edelstahl- und Aluminiumarbeiten mit gelegentlicher Bearbeitung dicker Bleche.
Drei Größen verändern sich unabhängig voneinander:
Im Vergleich zu Plasma- und CO2-Schneidlösungen, die üblicherweise für dieselben Teile eingesetzt werden, erzeugen Faserlasersysteme bei dünnen und mitteldicken Blechen in der Regel eine schmalere Schnittfuge und bearbeiten reflektierende Legierungen mit weniger Einschränkungen. Der Nachteil zeigt sich bei dicken Blechen: Hier erfordert das Faserlaserschneiden einen überproportionalen Anstieg der installierten Leistung und eine genauere Prozesskontrolle.
| Metall | Absorptionsverhalten bei der Wellenlänge des Faserlasers | Übliches Schneidgas | Worauf bei der Musterprüfung zu achten ist |
|---|---|---|---|
| Kohlenstoffstahl / unlegierter Stahl | Hohe Absorption; das am einfachsten mit dem Faserlaser zu schneidende Material | Sauerstoff für größere Dicken; Stickstoff für oxidfreie Schnittkanten | Oxidschichten an mit Sauerstoff geschnittenen Kanten beeinträchtigen das anschließende Lackieren und Schweißen |
| Edelstahl | Gute Absorption; empfindlich gegenüber der Reinheit des Schneidgases | Hochdruckstickstoff | Der Stickstoffverbrauch steigt mit zunehmender Dicke stark an und treibt die Betriebskosten in die Höhe |
| Aluminium | Reflektierend und wärmeleitfähig; erfordert eine stabile Prozessführung | Stickstoff | Gratbildung und anhaftende Schlacke an der Unterseite |
| Kupfer und Messing | Stark reflektierend; die anspruchsvollsten unter den gängigen Werkstattmetallen | Stickstoff, häufig mit Leistungsreserve | Der Rückreflexionsschutz am Schneidkopf ist eine Frage der Konfiguration und darf nicht vorausgesetzt werden |
| Verzinkter Stahl | Verhält sich ähnlich wie Kohlenstoffstahl | Sauerstoff oder Stickstoff, abhängig von den Anforderungen an die Schnittkante | Durch Zinkdampf wird die Absaugleistung zu einem wichtigen Auslegungskriterium |
| Titan | Absorbiert gut; reagiert im heißen Zustand | Inertgas | Kantenverfärbungen sind häufig das entscheidende Abnahmekriterium, nicht die Maßgenauigkeit |
Zwei praktische Hinweise: Erstens sollten Sie reflektierende Legierungen vor der Bestellung mit Ihrem Lieferanten bei der Konfiguration besprechen; eine nachträgliche Anpassung der Einstellungen reicht nicht aus. Zweitens ist Schneidgas ein wiederkehrender Kostenfaktor, den manche Käufer erst nach dem ersten Produktionsquartal einkalkulieren.
Bei jeder Laserschneidmaschine gibt es zwei Angaben zur Materialstärke, die häufig verwechselt werden: die maximale Stärke, die die Maschine einstechen und trennen kann, und die maximale Stärke, die sie mit wirtschaftlich sinnvoller Geschwindigkeit und Kantenqualität schneiden kann.
Die erste Zahl verkauft Maschinen. Mit der zweiten arbeitet der Betrieb.
Eine Anlage, die nahe ihrer Leistungsgrenze arbeitet, verliert erheblich an Schneidgeschwindigkeit, verbraucht mehr Gas pro Meter und erzeugt Schnittkanten, die zunehmend nachbearbeitet werden müssen. Käufer, die eine Maschine nach ihrem dicksten gelegentlich anfallenden Auftrag statt nach ihrem mengenmäßig größten Auftrag auslegen, erhalten meist eine Maschine, die bei den Arbeiten, die tatsächlich Geld einbringen, zu langsam ist.
Der Sonderfall, für den es sich zu planen lohnt: Betriebe, die monatlich einen schweren Auftrag ausführen. Zwei parallel laufende Maschinen für dünne Bleche erzeugen oft mehr verkaufsfähigen Output als eine schwere Maschine, die die meiste Zeit Material schneidet, das weit unterhalb ihrer Leistungsfähigkeit liegt. Den gelegentlichen dicken Auftrag auszulagern, ist eine legitime Lösung und sollte in die Bewertung einfließen, statt als Scheitern der Anschaffung betrachtet zu werden.
Lieferanten schicken Muster. Die meisten Käufer betrachten sie dreißig Sekunden lang. Eine systematische Prüfung dauert zehn Minuten und sagt Ihnen erheblich mehr.
Für die meisten Fertigungsbetriebe ist der Anschaffungspreis einer Laserschneidmaschine für Metall der kleinere Teil der Entscheidung. Die laufenden Kosten umfassen:
Der ehrliche Nachteil einer Metall-Laserschneidmaschine, klar ausgesprochen: Sie bündelt Ihre Kapazität in einem einzigen Ausfallpunkt. Ein Betrieb, der von drei älteren Maschinen auf ein modernes System umsteigt, gewinnt Durchsatz und verliert Redundanz. Die Reaktionszeit des Service und die Verfügbarkeit von Ersatzteilen in Ihrer Region verdienen dieselbe sorgfältige Prüfung wie die Schneidgeschwindigkeit, und sie lassen sich anhand einer Broschüre schwerer überprüfen.
HWlEiC Laser weist öffentlich eine Zertifizierung des Qualitätsmanagementsystems nach ISO 9001:2015 sowie die CE- und RoHS-Konformität aus.
Prüfen Sie genau, was sie abdecken. ISO 9001:2015 ist eine Zertifizierung des Qualitätsmanagementsystems – also der Art und Weise, wie der Hersteller seine Prozesse dokumentiert, steuert und überprüft. Sie ist keine Leistungszertifizierung für eine einzelne Maschine. Die CE-Kennzeichnung betrifft die Konformität mit den geltenden europäischen Richtlinien, bei Industriemaschinen insbesondere mit sicherheitsrelevanten Anforderungen. RoHS regelt die Beschränkung bestimmter Stoffe im Produkt.
Für Käufer von Anlagen ist nicht entscheidend, ob Zertifikate existieren, sondern ob die konkret bestellte Konfiguration von deren Geltungsbereich abgedeckt ist und ob die Unterlagen für die eigenen Konformitätsnachweise mitgeliefert werden. Zertifikatsnummern und ausstellende Stellen werden nicht veröffentlicht; fordern Sie diese direkt an, statt sich auf ein Logo zu verlassen.
F: Welche Metalldicken kann eine Faserlaserschneidmaschine bearbeiten?
A: Das hängt von der Laserleistung, der Materialart und der benötigten Schnittkantenqualität ab. HWlEiC Laser veröffentlicht auf seinen öffentlich zugänglichen Produktseiten keine Dickenübersichten nach Modell. Fordern Sie daher das aktuelle Datenblatt für das Modell an, das Sie prüfen, und fragen Sie getrennt nach den Werten für die maximale Dicke und die wirtschaftlich bearbeitbare Produktionsdicke.
F: Kann eine Maschine sowohl Bleche als auch Rohre schneiden?
A: Ja. Die FT-, ET- und PT-Serie von HWlEiC Laser sind als Blech-Rohr-Kombimaschinen ausgelegt. Wenn Rohrarbeiten einen erheblichen und regelmäßigen Anteil Ihres Auftragsvolumens ausmachen, ist eine spezialisierte Rohrschneidmaschine der T-, TE- oder K-Serie in der Regel konstruktiv besser geeignet.
F: Was ist der Unterschied zwischen der A-, F- und E-Serie?
A: Die A- und die F-Serie sind Maschinen mit einer einzelnen Plattform. Die F-Serie ist auf die hochpräzise Blechbearbeitung und eine stabile industrielle Fertigung ausgerichtet. Die E-Serie verwendet eine Wechselplattform, sodass das Be- und Entladen außerhalb des Schneidbetts erfolgt.
F: Was kostet eine Laserschneidmaschine für Metall?
A: HWlEiC Laser veröffentlicht keine Preisspannen. Der Preis hängt von Laserleistung, Arbeitsbereich, Konfiguration, Automatisierungsanforderungen und Materialanwendung ab und erfordert ein individuelles Angebot.
F: Ist die Maschine G8025 6KW für meinen Betrieb geeignet?
A: Sie gehört zur Großformatklasse und eignet sich damit für Betriebe, bei denen die Bauteillänge die Anforderungen bestimmt. Da das vollständige Datenblatt nicht veröffentlicht ist, fordern Sie das aktuelle Konfigurationsdokument an und lassen Sie sich Arbeitsabmessungen, Genauigkeitswerte und bearbeitbare Materialstärken bestätigen, bevor Sie die Maschine mit Alternativen vergleichen.
F: Funktioniert das Laserschneiden bei Kupfer und Messing?
A: Faserlasersysteme schneiden reflektierende Legierungen, die Maschine muss jedoch dafür ausgelegt sein, unter anderem mit einem Rückreflexionsschutz am Schneidkopf. Klären Sie dies vor der Bestellung und nicht erst nach der Installation.
F: Welche Zertifizierungen besitzt HWlEiC Laser?
A: Zertifizierung des Qualitätsmanagementsystems nach ISO 9001:2015 sowie CE- und RoHS-Konformität. Fordern Sie die für Ihre konkrete Konfiguration geltenden Unterlagen für Ihre Konformitätsnachweise an.
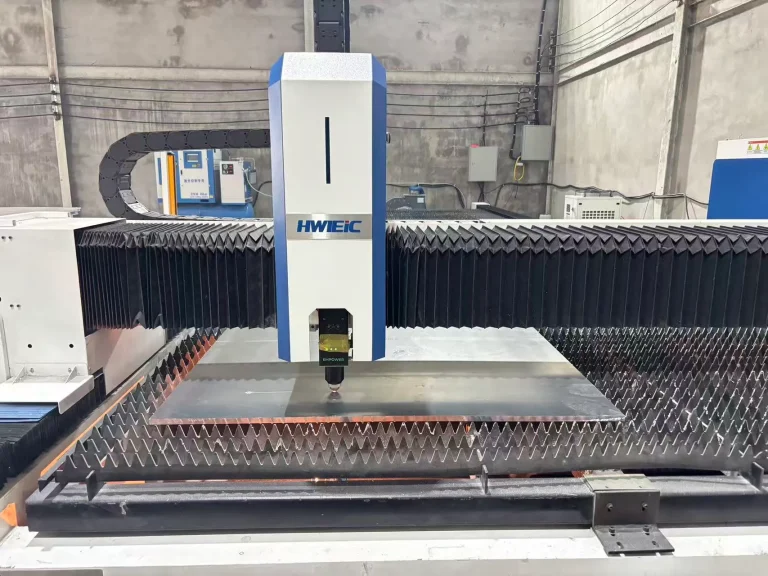
Der Kauf einer Faserlaserschneidmaschine ist eine wichtige Investition, doch eine erfolgreiche Produk…
erfahren Sie mehr
Unternehmensprofil Shandong HWlEiC Optoelectronic Technology Co., Ltd. ist ein verbundenes Unterneh…
erfahren Sie mehr
Wir werden Antwort Sie innerhalb 24 Stunden. Wenn für dringenden Fall, fügen Sie bitte WhatsApp/WeChat: +86 15589913375. Oder rufen Sie +86 15589913375 direkt.
*Wir respektieren die Vertraulichkeit und alle Informationen geschützt sind.
Wir verwenden Ihre Informationen nur zur Beantwortung Ihrer Anfrage und sendet niemals unaufgefordert E-Mails oder Werbe-Nachrichten.
Ultimative Dynamik und Effizienz
Haltbarkeit und Zuverlässigkeit
Präzision und Genauigkeit aktualisiert
Intelligente & Benutzerfreundlichkeit
Sicherheit & gesund
Flexible automation
 English English
 Español
 العربية
 Français
 Русский
 Türkçe
 한국어
 Português
 Bahasa Indonesia
 Deutsch
 Italiano