





October 22,2026
От поставки до производства: установка станков HWlEiC Laser и обучение
Покупка оптоволоконного станка для лазерной резки — это серьезная инвестиция, но успешное производ…
Узнать больше

 09:21
A Станок лазерной резки с ЧПУ использует компьютерное управление перемещением и сфокусированный лазерный луч — волоконный, CO2 или кристаллический — для программной, а не ручной резки листового металла, труб или смешанных материалов. Правильный тип зависит от материала, его толщины и количества деталей, которое вы производите за смену.
Все промышленные лазерные станки, продаваемые сегодня, работают под управлением ЧПУ — этот термин описывает управление перемещением, а не сам лазерный источник. Контроллер ЧПУ считывает файл CAD/CAM, управляет осями X-Y (а иногда также Z или поворотной осью) и согласует скорость резки с мощностью лазера, чтобы луч следовал запрограммированной траектории без ручного управления оператором. Поэтому в промышленном контексте термины «лазерный станок с ЧПУ» и «лазерный станок для резки» используются почти как взаимозаменяемые, тогда как любительские диодные лазеры без полноценного управления траекторией по ЧПУ обычно продаются отдельно как гравировальные станки.
Машины отличаются не наличием ЧПУ, а источником лазера, конструкцией станины и способом загрузки и выгрузки материала.
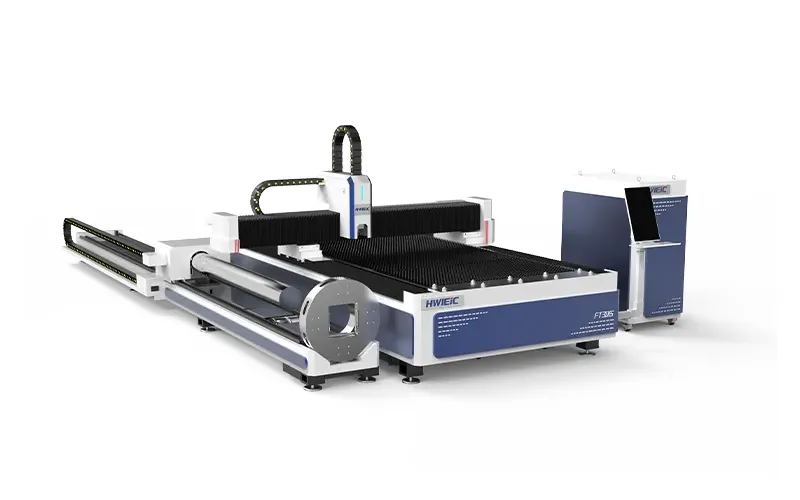
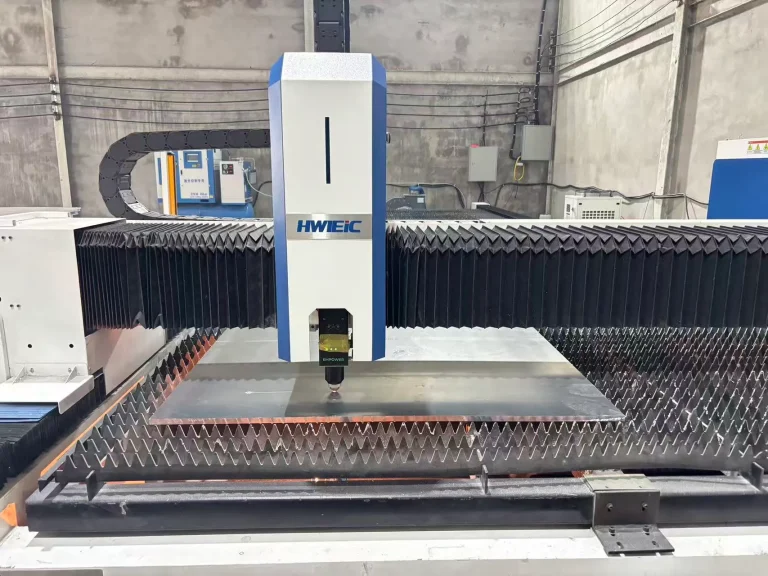
Волоконные лазеры генерируют луч внутри оптоволоконного кабеля с легирующей добавкой, а не в газовой трубке или кристаллической камере. Они эффективно режут отражающие металлы — сталь, нержавеющую сталь, алюминий, латунь, медь — и теперь являются доминирующим выбором для цехов металлообработки.
CO2-лазеры используют газонаполненную трубку и ряд зеркал для направления луча. Они хорошо обрабатывают неметаллы — акрил, древесину, текстиль, некоторые пластики — а также могут резать металл при меньшей мощности, хотя и менее эффективно, чем волоконные лазеры.
Системы на основе кристаллов (например, Nd:YAG-лазеры или дисковые лазеры) реже встречаются в современных цехах, но всё ещё применяются для высокоточной или специализированной маркировки и микрорезки, где качество луча при очень малом размере пятна важнее производительности.
Для большинства покупателей оборудования для обработки металла это трёхстороннее деление быстро сводится к выбору между волоконными и CO2-лазерами, поскольку кристаллические системы занимают более узкий и специализированный сегмент рынка.
Именно это решение покупатели обычно упускают из виду, а потом об этом жалеют: выбирать размер рабочего стола и уровень мощности исходя из самой крупной работы, которую, возможно, когда-нибудь придётся выполнять, вместо фактического объёма заказов из недели в неделю. Машина, избыточная для текущей производительности, простаивает; машина недостаточного размера становится узким местом цеха уже в течение года стабильного роста.
| Производственный профиль | Типовая конструкция станины | Что следует учитывать в первую очередь |
|---|---|---|
| Малые объёмы / мелкосерийное производство, детали разных размеров | Одна стационарная платформа | Более низкая первоначальная стоимость и более простая эксплуатация |
| Среднесерийные стабильные партии | Платформа смены заготовок (двухстольная) | Сокращение времени загрузки и выгрузки между операциями резки |
| Непрерывное крупносерийное производство | Полностью закрытая высокоскоростная конструкция | Стабильная скорость резки и безопасность ограждения для работы без присмотра |
| Крупноформатные детали из конструкционной стали или детали масштаба судостроения | Рабочий стол большого формата | Достаточно большая рабочая зона, позволяющая избежать компромиссов при раскладке деталей |
| Производство с большим объёмом резки труб, включая конструкционные детали, каркасы мебели и автомобильные детали | Труборезный станок с двумя патронами | Вместимость патрона, соответствующая требуемым диаметру и длине трубы |
| Цеха смешанного производства из листового металла и труб | Комбинированный стол для резки листа и труб | Избегая необходимости во второй специализированной машине для резки труб |
Например, станок со сменной платформой позволяет оператору загружать следующий лист на один стол, пока станок заканчивает резку на другом — прирост производительности обеспечивается устранением простоев, а не более быстрым лучом.
В категории волоконных лазеров семейства станков обычно классифицируются по конструкции станины, а не только по мощности. В качестве одного из ориентиров, ХВлЕиК Линейка волоконных лазеров для резки подразделяется следующим образом:
| Серия | Позиционирование | Конструкция станины | Примеры моделей |
|---|---|---|---|
| Серия PH | Высокоскоростная резка листового металла | Фиксированная платформа, оптимизированная для высокоскоростной резки | PH3015, PH6020, PH6025 |
| Серия P | Промышленная резка высокой мощности | Полностью закрытый стол со сменной платформой | P4020, P6025, P8025, P10025, P12025 |
| Серия G | Крупноформатная резка | Большая рабочая зона с конфигурациями на заказ | G9020, G12030, G15530 и конфигурации на заказ, например G8025 класса 6 кВт, изготовленный под требуемую рабочую зону конкретного клиента |
Различие между PH и P имеет большее значение, чем может показаться по спецификации: PH ориентирована на скорость резки на фиксированном столе, тогда как P оснащена полностью закрытой конструкцией со сменным столом, рассчитанной на непрерывную промышленную работу с повышенной мощностью. Серия G специально создана для задач, где стандартных размеров стола недостаточно, — распространённый пример, показывающий необходимость настраиваемой Серия G рабочая зона задаётся по требованиям, а не выбирается из каталожных размеров.
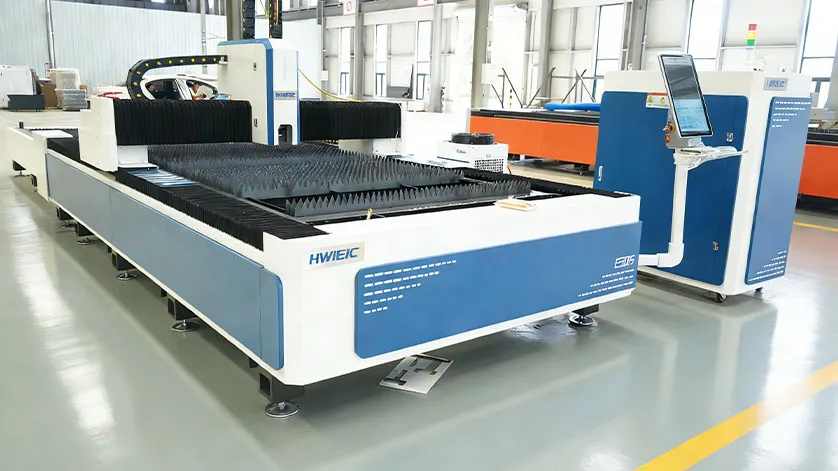
Самая распространённая ошибка при выборе станка — считать мощность в киловаттах единственной важной характеристикой. Мощность определяет, какой толщины материал станок может резать и насколько быстро он режет материал заданной толщины, но ничего не говорит о загрузке станка, эффективности раскроя или продолжительности работы без оператора. Цех, который в больших объёмах обрабатывает тонколистовой металл, часто получает более высокую фактическую производительность от станка меньшей мощности с платформой смены заготовок, чем от станка большей мощности с фиксированным столом, простаивающего между загрузками. Подбирайте мощность по самому толстому материалу, который регулярно обрабатывается, а проблему производительности решайте за счёт конструкции стола.
При сравнении производителей спрашивайте, какая система качества регулирует производство, а не только о том, что заявлено в спецификации станка. ISO 9001:2015 — основной стандарт для документированной системы менеджмента качества в производстве; он охватывает контроль компанией процессов от проектирования до выпуска продукции, а не сертифицирует характеристики какой-либо отдельной машины. Соответствие требованиям CE и RoHS — это отдельные показатели: CE относится к соответствию требованиям европейского рынка, а RoHS — к соблюдению ограничений по содержанию опасных веществ. Ни один из этих сертификатов не определяет скорость резки, ширину реза или выходную мощность; они относятся к процессам и соблюдению нормативных требований, а не к производительности станка, поэтому отдельно запрашивайте данные о производительности.
Цена промышленного станка для лазерной резки не является фиксированной для каждой модели — она зависит от мощности лазера, рабочей зоны (размера станины), конфигурации станка (стационарная, сменная или закрытая), дополнений для автоматизации, таких как автозагрузка, а также спектра материалов, которые необходимо резать. В отличие от каталожных предложений с одной указанной ценой для каждой модели, точная стоимость оборудования для лазерной резки с ЧПУ требует индивидуальной оценки ваших материалов, толщин и объёмов — здесь нельзя привести опубликованный ценовой диапазон, и к любой сумме, названной без этого контекста, следует относиться с осторожностью.
В: Всегда ли волоконный лазер лучше CO2-лазера для металлообрабатывающего цеха?
О: Для обработки металла волоконный лазер обычно обеспечивает более высокую скорость резки при меньших эксплуатационных затратах. Если цех также регулярно режет неметаллические материалы, например акрил или древесину, лазер CO2 или комбинированная стратегия всё ещё могут оказаться оптимальным выбором.
В: В чём разница между «лазерным станком с ЧПУ» и просто «лазерным станком»?
О: В промышленном контексте функционально это одно и то же: ЧПУ описывает систему компьютерного управления перемещением, которую используют почти все современные промышленные лазерные станки. Существенные различия заключаются в типе лазерного источника и конструкции стола, а не в том, является ли станок «с ЧПУ».
В: Нужен ли мне станок со сменной платформой, если у меня небольшая мастерская, выполняющая заказы?
О: Не обязательно. Сменные платформы окупаются, когда простои на загрузку/разгрузку между деталями действительно становятся узким местом; при малых объёмах и разнообразных заказах одна стационарная платформа часто оказывается более экономичным решением.
В: Может ли одна машина выполнять резку и листового металла, и труб?
О: Да — существуют комбинированные станины для листового металла и труб, специально предназначенные для производств, где объём обработки труб недостаточен, чтобы оправдать отдельный станок для резки труб, хотя для производства с большим объёмом труб всё же лучше подойдёт специализированный трубный станок.
Покупка оптоволоконного станка для лазерной резки — это серьезная инвестиция, но успешное производ…
Узнать больше
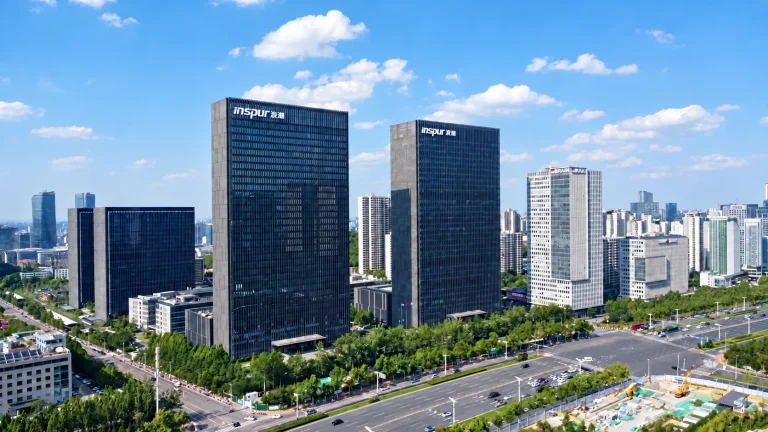
О компании Shandong HWlEiC Optoelectronic Technology Co., Ltd. является дочерней компа…
Узнать больше
Мы ответим вам в течение 24 часов. Если дело срочное, пожалуйста, добавьте WhatsApp / WeChat: + 86 15589913375. Или позвоните по телефону + 86 15589913375 напрямую.
*Мы уважаем вашу конфиденциальность, и вся информация защищена.
Мы будем использовать вашу информацию только для ответа на ваш запрос и никогда не будем отправлять нежелательные электронные письма или рекламные сообщения.
Максимальная динамика и эффективность
Долговечность и надежность
Повышенная точность и аккуратность
Интеллектуальный и простой в использовании
Безопасность и здоровье
Универсальная автоматизация