




October 22,2026
От поставки до производства: установка станков HWlEiC Laser и обучение
Покупка оптоволоконного станка для лазерной резки — это серьезная инвестиция, но успешное производ…
Узнать больше

 17:56
Медленное производство, нестабильное качество сварных швов и дорогостоящая шлифовка после сварки могут ограничивать возможности предприятия по обработке металла. Традиционная сварка по-прежнему играет важную роль, однако ручной лазерный сварочный аппарат может уменьшить тепловую деформацию, упростить работу и ускорить подходящие сварочные операции.
A ручная лазерная сварочная машина использует концентрированный волоконный лазерный луч для соединения металла при низком контролируемом тепловложении. По сравнению со многими традиционными методами сварки он может обеспечивать более быстрые и чистые сварные швы на нержавеющей и углеродистой стали, алюминии и других металлах. Выбор подходящей системы зависит от материала, толщины, конструкции соединения, рабочего цикла, способа охлаждения, требований к подаче проволоки и организации безопасности.
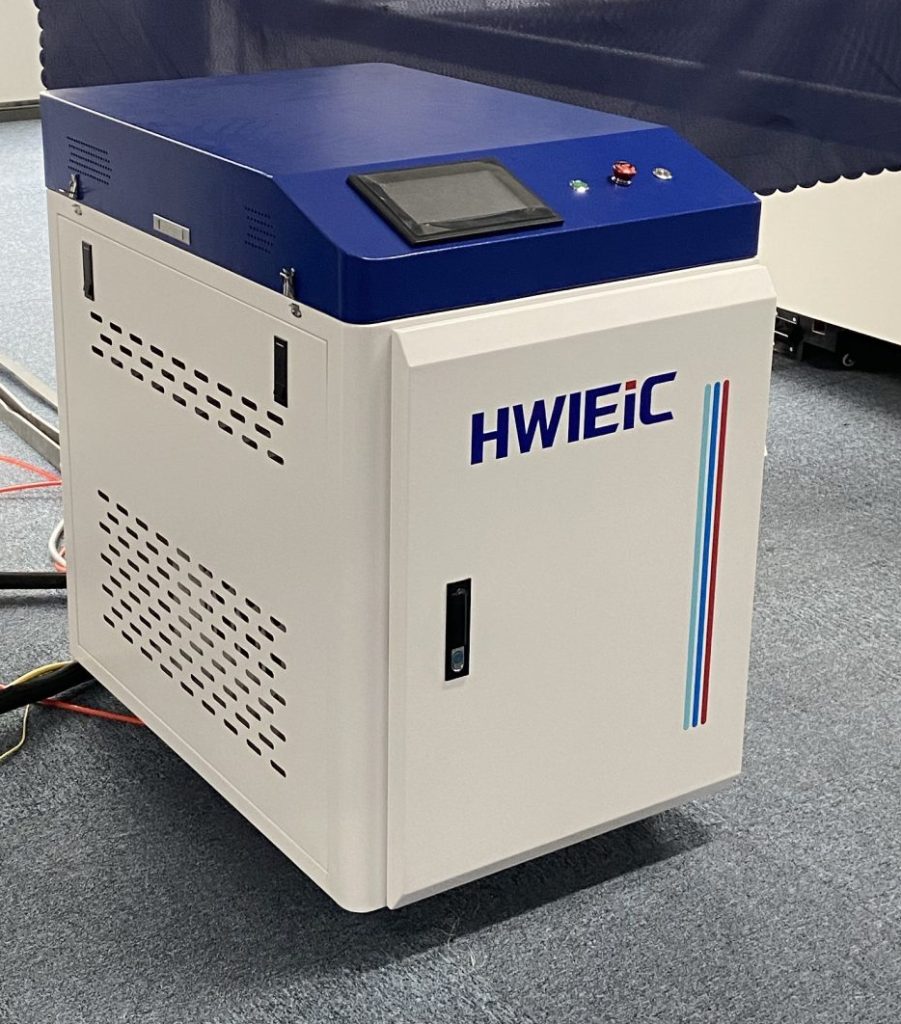
Ручной лазерный сварочный аппарат является промышленным сварочным оборудованием, которое передаёт энергию от волоконного лазерного источника по гибкому кабелю к лёгкой сварочной горелке. Оператор направляет сфокусированный лазерный луч вдоль соединения, где энергия расплавляет металл и формирует прочный сварной шов.
В отличие от сварки MIG, TIG, ручной дуговой сварки и других видов электродуговой сварки, этот процесс не основывается на традиционной электрической дуге. Концентрированная энергия позволяет создавать узкий сварной шов с меньшей зоной термического влияния. Это помогает уменьшить деформацию, изменение цвета и объём последующей обработки сварного шва.
Типичная система ручной лазерной сварки включает:
The system may use argon or nitrogen as shielding gas. The correct gas, pressure, nozzle, power, travel speed, and focus position depend on the materials and thicknesses being processed.
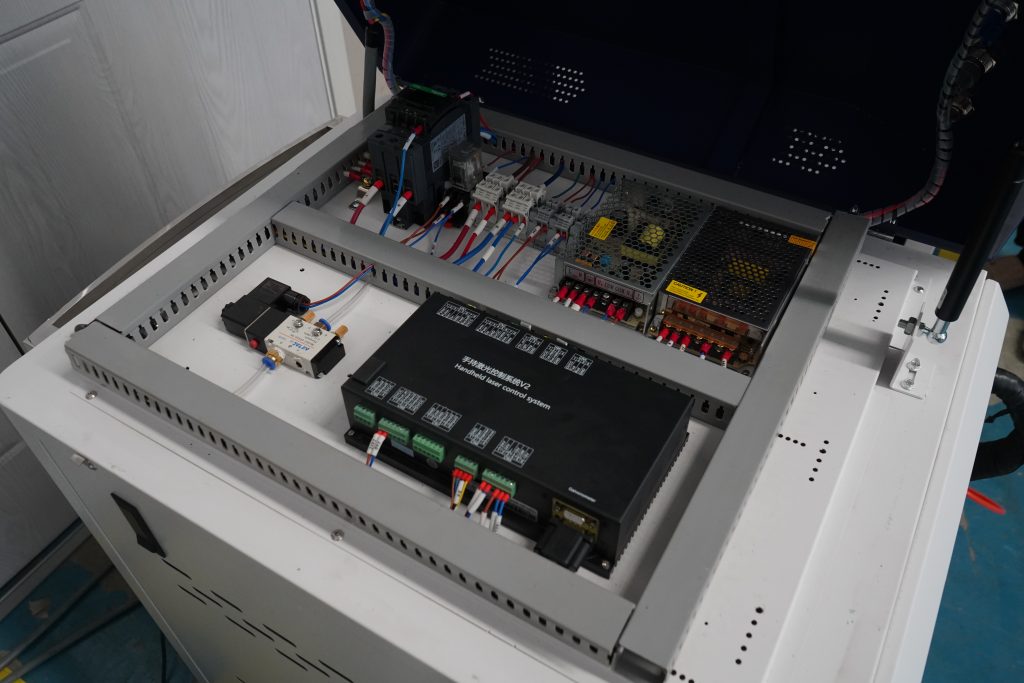
При ручной лазерной сварке лазерный источник создаёт высокоэнергетический луч волоконного лазера. Оптические компоненты направляют эту энергию к сварочной головке и фокусируют её на небольшом участке. Металл быстро достигает температуры плавления, образуя контролируемую сварочную ванну, которая соединяет детали по мере перемещения оператором сварочной горелки.
Во многих системах используется сварка с осцилляцией, при которой луч движется по заданной колебательной траектории. Регулируемая траектория может расширить сварной шов, повысить допустимость небольших зазоров в соединении и помочь оператору сформировать равномерный шов. Она не отменяет необходимости в хорошей подгонке деталей, но может сделать процесс сварки более устойчивым к небольшим отклонениям.
Три переменные оказывают значительное влияние на эффективность сварки:
Правильные параметры имеют решающее значение. Мощный лазерный сварочный аппарат не сможет компенсировать загрязнённые поверхности, плохую подготовку стыка, нестабильную фиксацию или неподходящую конструкцию соединения.
Ручной лазерный сварочный аппарат направляет энергию непосредственно в узкую зону обработки. Это позволяет оператору быстро перемещаться вдоль подходящего соединения, сохраняя контролируемую глубину проплавления. Кроме того, сокращается время на исправление деформации, удаление брызг и шлифовку готового шва.
HWlEiC states that its HS and HJ systems can reach welding speeds approximately 3–10 times faster than traditional welding under suitable conditions. Actual productivity depends on the material, joint, thickness, operator, fixtures, filler wire, and required finish. The claim should therefore be treated as an application-dependent range rather than a guaranteed result for every job.
Наибольший прирост производительности может быть связан со всем рабочим процессом:
| Этап производства | Проблема традиционного процесса | Потенциальное преимущество лазерной сварки |
| Подготовка соединения | Может потребоваться тщательная подготовка | Чистые, хорошо подогнанные соединения могут требовать меньшей подготовки |
| Сварка | Скорость перемещения может быть относительно низкой | Более высокая скорость сварки на подходящих деталях |
| Контроль нагрева | Более широкий нагрев может вызвать деформацию | Сконцентрированная зона термического влияния |
| Финишная обработка | Брызги и неровные швы могут потребовать шлифовки | Более чистый шов может сократить объём финишной обработки |
| Обучение оператора | Сварка TIG может требовать длительной практики | Предустановленные параметры могут упростить работу |
| Доработка | Inconsistent penetration may create defects | Стабильные настройки обеспечивают воспроизводимые результаты |
A fiber laser welder is commonly used for stainless steel, carbon steel, galvanized sheet, aluminum alloy, cold-rolled sheet, and selected titanium alloys. The exact capability depends on the laser power, surface condition, thickness, joint geometry, reflectivity, and system configuration.
Stainless steel is a common application because controlled heat input can produce smooth seams with limited distortion. This is valuable for kitchen equipment, cabinets, doors, windows, shelving, appliances, and visible architectural components.
Углеродистая сталь также широко обрабатывается. Подходящее сочетание мощности, скорости перемещения, газа и подачи проволоки позволяет создавать прочные соединения, ограничивая избыточный нагрев. Перед началом производства следует оценить загрязнение поверхности, покрытия, окалину и ржавчину.
Сварка алюминия требует большей осторожности, поскольку алюминий отражает энергию и быстро проводит тепло. На результат могут влиять сплав, состояние поверхности, конструкция соединения и присадочный материал. Сварка меди и сварка разнородных материалов ещё сильнее зависят от конкретного применения. Покупателям следует запросить пробное испытание, а не полагаться только на общий список материалов.
Максимальная толщина, которую может обрабатывать машина, не совпадает с оптимальным диапазоном для серийного производства. Всегда тестируйте реальные материал, соединение и требования к качеству.
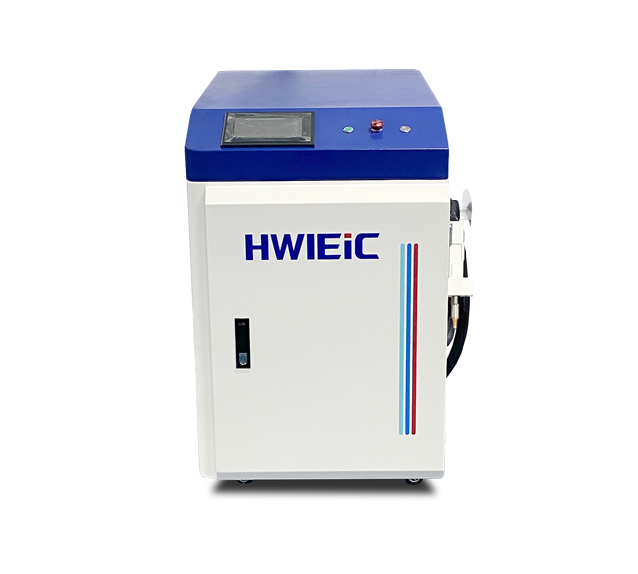
Лазерная система с воздушным охлаждением отводит тепло без отдельного водяного чиллера. Это позволяет уменьшить размер оборудования, упростить техническое обслуживание и повысить мобильность. Волоконный сварочный аппарат с воздушным охлаждением может стать хорошим вариантом для небольших мастерских, выездных работ, технического обслуживания или производства, не требующего непрерывной работы при высокой нагрузке.
В аппарате для лазерной сварки с водяным охлаждением используется чиллер для контроля температуры лазерного источника и оптических компонентов. Такие аппараты обычно крупнее, однако водяное охлаждение обеспечивает стабильную работу при интенсивном или продолжительном производстве.
| Требование | Система с воздушным охлаждением | Система с водяным охлаждением |
| Мобильность | В целом лучше | Как правило, ниже |
| Габариты станка | Меньшая | Larger |
| Охлаждающее оборудование | Отдельный водяной чиллер не требуется | Встроенный или внешний чиллер |
| Техническое обслуживание | Более простая система охлаждения | Система охлаждения требует внимания |
| Typical fit | Мобильные и гибкие задачи | Более длительное промышленное производство |
| Окончательный выбор | На основе продолжительности рабочего цикла и условий эксплуатации | На основе продолжительности рабочего цикла и условий эксплуатации |
Do not choose cooling technology from product size alone. Ask the supplier to evaluate ambient temperature, humidity, operating hours, power level, duty cycle, and workshop conditions.
A multi-function machine uses different nozzles, optics, focal lens kits, and controller modes to perform more than one process. The exact definition is not universal, so buyers must check the actual functions supplied with each model.
Лазерная сварочная система «3 в 1» обычно объединяет сварку, очистку и резку. Лазерный сварочный аппарат «4 в 1» может дополнительно выполнять очистку сварного шва или разделять очистку на отдельные режимы до и после сварки. Конфигурация «5 в 1» может включать дополнительное специализированное применение, например сварку силовых аккумуляторных батарей.
В настоящее время HWlEiC представляет три ручные конфигурации:
| HWlEiC product | Охлаждение и позиционирование | Заявленные функции |
| Серия HS | Компактная, переносная, с воздушным охлаждением | Сварка, резка тонкого металла, удаление ржавчины и очистка сварных швов |
| Серия HJ «4 в 1» | Standard industrial handheld system | Сварка, резка, удаление ржавчины и очистка сварных швов |
| Серия HJ 5-в-1 | С водяным охлаждением, система двойного маятникового сканирования RelFar | Промышленная сварка, сварка силовых аккумуляторов, очистка, очистка сварных швов и резка |
Система HJ 5-в-1 поддерживает лазерную сварку и очистку благодаря переключаемым режимам. Согласно информации о продукции серии HJ от HWlEiC, доступны варианты мощности от 1 000 до 3 000 Вт, а головка с двойной осцилляцией поддерживает регулировку ширины сварки и очистки.
Многофункциональная конструкция может повысить эффективность использования оборудования, однако переключение режимов по-прежнему требует правильного сопла, комплекта линз, параметров, газа и соблюдения процедуры безопасности.
Безопасность при лазерной сварке — важнейшая часть выбора оборудования. Мощный ручной волоконный лазерный сварочный аппарат может подвергать людей воздействию прямого, отражённого или рассеянного лазерного излучения. Отражающие металлические поверхности повышают важность контроля рабочей зоны.
Обычный щиток для дуговой сварки нельзя автоматически считать подходящим для защиты от излучения волоконного лазера. Сварочный щиток, смотровое окно, защитные очки, ограждения и защитная кабина должны соответствовать длине волны и оптической плотности системы. Точные требования должны быть определены поставщиком оборудования, квалифицированным специалистом по лазерной безопасности и применимыми местными нормативами.
Безопасность не сводится к ношению защитных очков. Она требует комплексной системы, охватывающей аппарат, оператора, заготовку, помещение, вентиляцию, находящихся поблизости людей и рабочие процедуры.
Лазер HWlEiC разрабатывает оборудование для лазерной резки, сварки, очистки и маркировки в промышленном производстве. Мы обслуживаем крупные и средние предприятия, интеграторов автоматизированных систем, технологически ориентированные отрасли, международных производителей и промышленные проекты, поддерживаемые государством.
Наш подход выходит за рамки поставки отдельного аппарата для лазерной сварки. Мы изучаем материалы заказчика, объём производства, типы соединений, условия на предприятии, планы по автоматизации и целевые показатели качества. Это позволяет рекомендовать подходящую систему лазерной сварки, а не просто предлагать оборудование с максимально доступной мощностью.
В текущую линейку портативных устройств HWlEiC входят:
Серия HS: компактный портативный лазерный сварочный аппарат с воздушным охлаждением
Серия HJ 4-в-1: Промышленная ручная волоконно-лазерная сварочная машина с подачей проволоки
Серия HJ 5-в-1: система двойного маятникового сканирования для сварки, резки, очистки, очистки сварных швов и сварки силовых аккумуляторных батарей
Серия HJ-R: аппарат для роботизированной лазерной сварки для автоматизированного и воспроизводимого производства
Для автомобильной, аэрокосмической и электронной промышленности, новой энергетики, тяжёлого машиностроения и передовой обработки металлов долгосрочная ценность определяется стабильностью процесса, технической безопасностью, сервисной поддержкой и возможностью интеграции. Именно эти факторы мы ставим во главу угла при разработке решения.
Предустановленные параметры и эргономичный сварочный пистолет могут облегчить освоение работы по сравнению с некоторыми ручными процессами сварки. Однако новому оператору всё равно необходимо пройти официальное обучение по лазерной безопасности, настройке оборудования, подготовке соединения, выбору газа, контролю параметров и проверке качества.
Не в каждом случае. Лазерный сварочный аппарат особенно эффективен для подходящих, воспроизводимых соединений с контролируемой точностью подгонки. MIG может легче справляться с большими зазорами, тогда как TIG остаётся полезной технологией, когда требуется детальный ручной контроль. Многие предприятия получают преимущества от использования нескольких методов сварки.
Да. Подходящие системы могут обрабатывать нержавеющую сталь и отдельные алюминиевые сплавы. Сварка алюминия требует тщательного тестирования, поскольку на результат влияют марка сплава, отражающая способность, теплопроводность, состояние поверхности и выбор присадочного материала.
Не всегда. Плотно подогнанные соединения можно сваривать без присадочного материала. Механизм подачи проволоки может помочь перекрыть небольшие зазоры, расширить сварной шов, обеспечить соответствие требованиям к сплаву или улучшить внешний вид готового изделия. Выбор должен соответствовать фактической технологии сварки.
Некоторые многофункциональные модели поддерживают сварку и очистку. Оператору может потребоваться заменить сопло, комплект фокусирующих линз или режим контроллера. Ширина очистки и поддерживаемые загрязнения зависят от модели.
Покупка оптоволоконного станка для лазерной резки — это серьезная инвестиция, но успешное производ…
Узнать больше
О компании Shandong HWlEiC Optoelectronic Technology Co., Ltd. является дочерней компа…
Узнать больше
Мы ответим вам в течение 24 часов. Если дело срочное, пожалуйста, добавьте WhatsApp / WeChat: + 86 15589913375. Или позвоните по телефону + 86 15589913375 напрямую.
*Мы уважаем вашу конфиденциальность, и вся информация защищена.
Мы будем использовать вашу информацию только для ответа на ваш запрос и никогда не будем отправлять нежелательные электронные письма или рекламные сообщения.
Максимальная динамика и эффективность
Долговечность и надежность
Повышенная точность и аккуратность
Интеллектуальный и простой в использовании
Безопасность и здоровье
Универсальная автоматизация
 English English
 Español
 العربية
 Français
 Русский
 Türkçe
 한국어
 Português
 Bahasa Indonesia
 Deutsch
 Italiano