




October 22,2026
De la livraison à la production : installation et formation sur les machines HWlEiC Laser
L’achat d’une machine de découpe laser à fibre représente un investissement important, mais une production réussie…
en savoir plus

 18:37
Définir le cahier des charges d’une CNC de découpe laser de tôle Pour définir le cahier des charges de la machine, il faut adapter quatre éléments aux pièces que vous produisez réellement : le format des tôles, la plage de puissance du laser, le type de plateforme et la plage d’épaisseurs des matériaux. Choisissez d’abord le bon format et la bonne plateforme. La puissance peut être ajustée au stade du devis ; une table qui ne peut pas accueillir vos tôles ne pourra pas être corrigée par la suite.
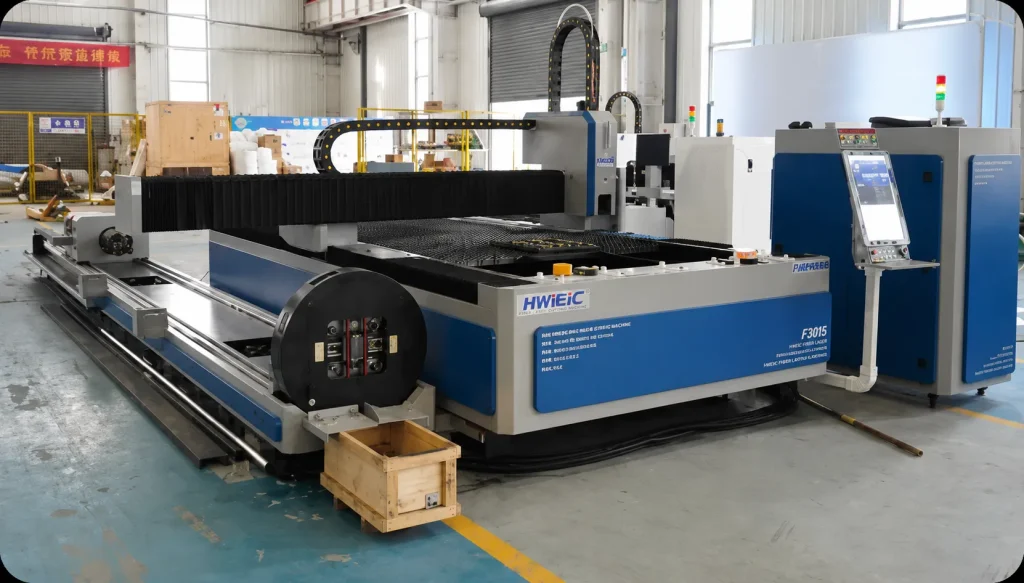
La plupart des pages de catégories de fournisseurs s’ouvrent sur un maximum : la puissance en kilowatts la plus élevée, la tôle la plus épaisse découpée. Ces chiffres décrivent le plafond de ce qu’une machine peut faire une fois, et non ce qu’elle fera huit heures par jour dans votre atelier.
Les informations qui déterminent réellement l'achat se trouvent dans vos propres données de production. Avant même d'examiner la moindre fiche produit, reprenez les ordres de fabrication des six à douze derniers mois et extrayez :
Ce dernier point est plus déterminant encore que la source laser. Un atelier où le faisceau reste inactif 40 % du poste pendant qu'un opérateur décharge une table ne manque pas de puissance. Il manque de plateforme.
HWlEiCLes modèles de découpe de tôles de la marque utilisent un code de format à quatre chiffres : A3015, A4020, F6015, F6025. Dans le secteur de la découpe laser de tôles, ce code désigne généralement la surface de travail nominale : les deux premiers chiffres correspondent à la longueur et les deux derniers à la largeur, exprimées en unités de 100 mm. Selon cette convention, la désignation 3015 indique une table de 3 000 × 1 500 mm et la désignation 6025 une table de 6 000 × 2 500 mm.
Considérez cette convention comme une aide à la lecture, et non comme une fiche technique. HWlEiC ne publie pas les dimensions des tables, la précision de découpe ni l’épaisseur maximale sur les pages publiques des séries A et F. L’enveloppe de travail exacte, la marge de bridage et les courses utiles de chaque modèle doivent donc être confirmées par écrit avant d’organiser les flux de matières en conséquence. Demandez le plan, pas le code.
HWlEiCLes modèles de découpe de tôles de la marque utilisent un code de format à quatre chiffres : A3015, A4020, F6015, F6025. Dans le secteur de la découpe laser de tôles, ce code désigne généralement la surface de travail nominale : les deux premiers chiffres correspondent à la longueur et les deux derniers à la largeur, exprimées en unités de 100 mm. Selon cette convention, la désignation 3015 indique une table de 3 000 × 1 500 mm et la désignation 6025 une table de 6 000 × 2 500 mm.
Considérez cette convention comme une aide à la lecture, et non comme une fiche technique. HWlEiC ne publie pas les dimensions des tables, la précision de découpe ni l’épaisseur maximale sur les pages publiques des séries A et F. L’enveloppe de travail exacte, la marge de bridage et les courses utiles de chaque modèle doivent donc être confirmées par écrit avant d’organiser les flux de matières en conséquence. Demandez le plan, pas le code.
| Modèle | Positionnement de la série | Code de format nominal | Type de plateforme |
|---|---|---|---|
| A3015 | Plan unique de base | 3015 | Plateforme simple |
| A4015 existants | Plan unique de base | 4015 | Plateforme simple |
| A4020 | Plan unique de base | 4020 | Plateforme simple |
| A6025 | Plan unique de base | 6025 | Plateforme simple |
| F3015 | Plateforme unique classique | 3015 | Plateforme simple |
| F4020 | Plateforme unique classique | 4020 | Plateforme simple |
| F6015 | Plateforme unique classique | 6015 | Plateforme simple |
| F6025 | Plateforme unique classique | 6025 | Plateforme simple |
Le Une Série est décrite dans le catalogue comme une machine à plan simple de base, positionnée comme une solution industrielle pratique pour la découpe de tôles.
Le Série F est décrite comme une machine classique à plan unique, dont les caractéristiques annoncées sont la découpe de tôles métalliques, l’usinage de haute précision et une production industrielle stable.
En toute franchise : le catalogue distingue les deux modèles selon l'intensité d'utilisation prévue plutôt que sur la base d'une valeur chiffrée. La série A se présente comme la configuration d'entrée de gamme pour les ateliers dont le besoin en format est fixe et dont l'exigence de précision correspond aux tolérances standard d'usinage. La série F correspond à la gamme supérieure, recommandée lorsque la haute précision et le fonctionnement continu s'imposent. Déterminer laquelle de ces descriptions correspond le mieux à vos pièces nécessite un échange avec un ingénieur, plans à l'appui.
Pour la plupart des acheteurs, la gamme de formats compte davantage que la lettre de la série. Quatre des huit modèles ci-dessus portent le code 4020 ou un code supérieur, et deux atteignent le code 6025. Cette gamme existe parce que les formats de tôles achetés varient selon les régions et les fournisseurs de matériaux, et non parce que plus grand signifie meilleur. Acheter une table 6025 pour découper des tôles de 1 500 mm revient à payer pour une masse de portique, une surface au sol et un volume d’enceinte qui ne servent jamais à accueillir une pièce.
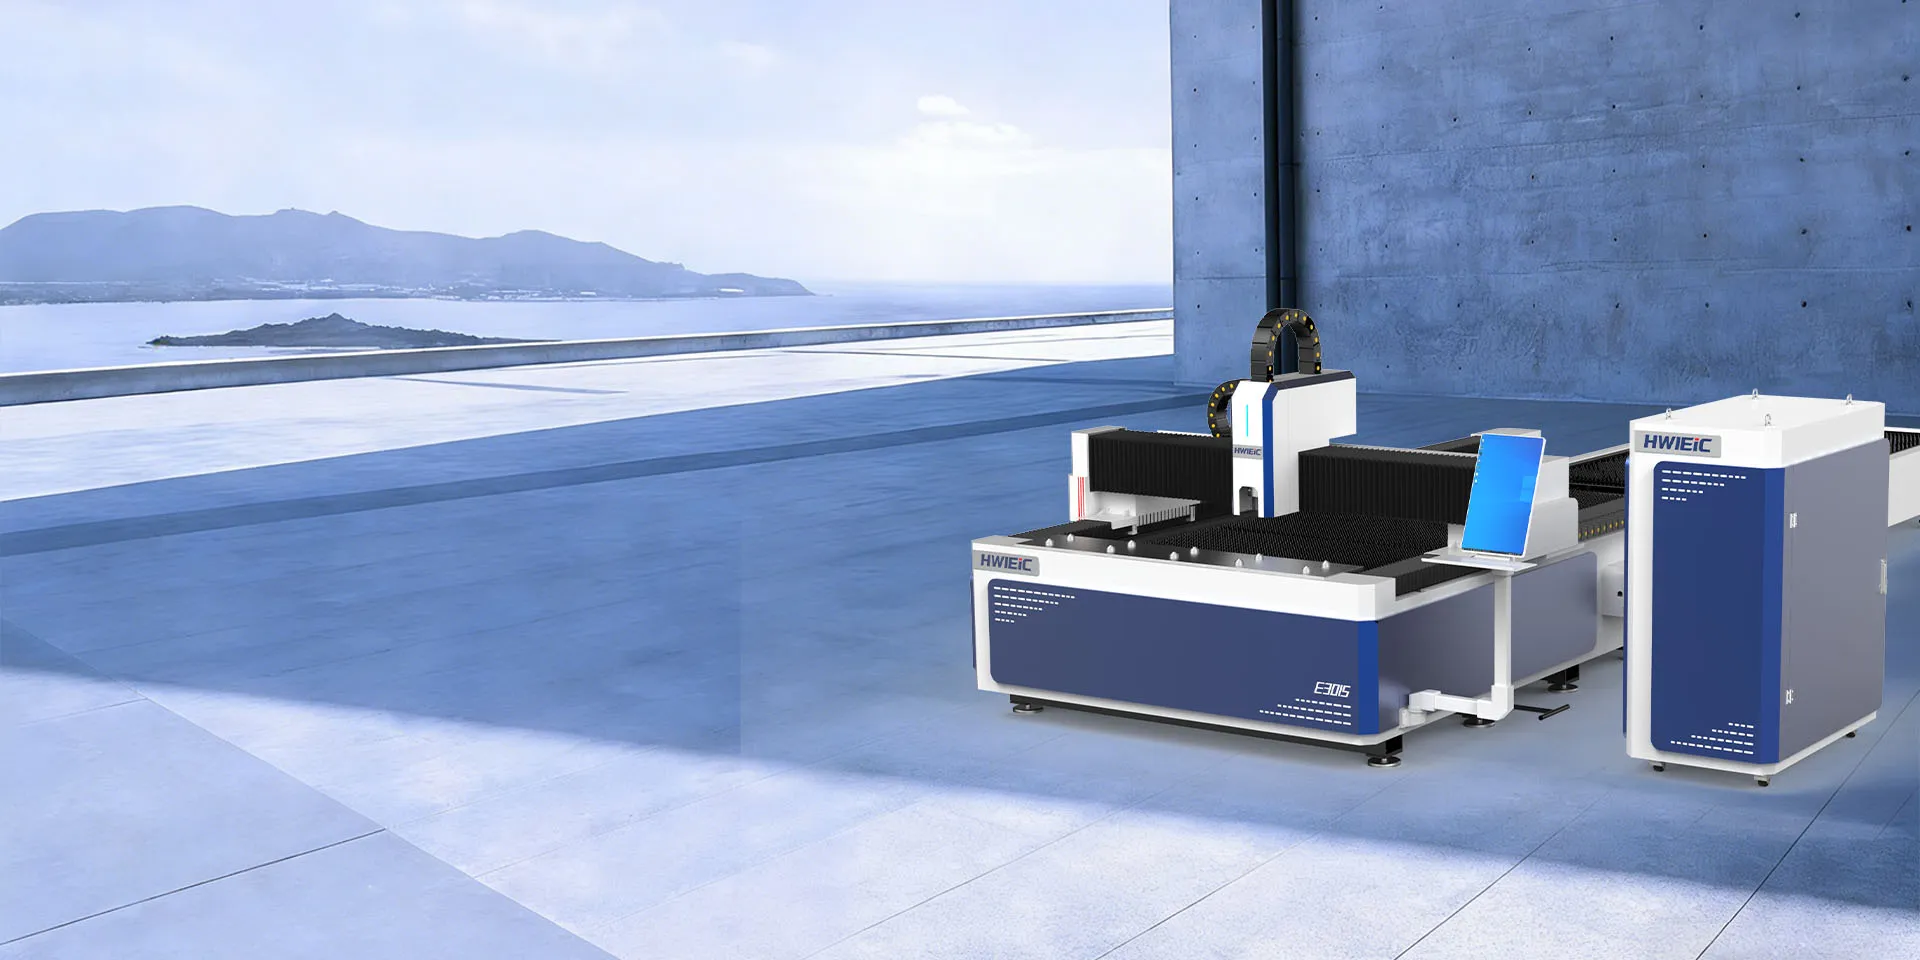
Tous les modèles de ce guide sont à plateforme unique. C’est une contrainte réelle, qui mérite d’être énoncée clairement plutôt que traitée comme une note de bas de page.
Sur une machine à table simple, le chargement et le déchargement s'effectuent sur la table même où opère le faisceau. La machine est alors à l'arrêt pendant ce temps. Sur une machine à table d'échange — la série E de HWlEiC constitue la configuration à table d'échange du catalogue pour la tôle —, une table est en cours de découpe pendant que l'autre est déchargée et rechargée, puis les tables permutent.
Le test est simple. Estimez le temps de découpe et le temps de manutention par tôle à partir de vos propres données, puis :
L’espace au sol est le facteur compensateur. Une plateforme navette occupe approximativement l’empreinte de deux tables, plus le dégagement nécessaire à l’échange, et elle introduit un mécanisme qui doit être entretenu. Les ateliers qui ont mesuré un véritable goulot d’étranglement de manutention le regrettent rarement.
Les ateliers qui l’ont achetée parce qu’elle figurait dans le tableau comparatif l’utilisent généralement comme une machine à plateforme unique, avec une coûteuse deuxième table immobilisée en dessous.
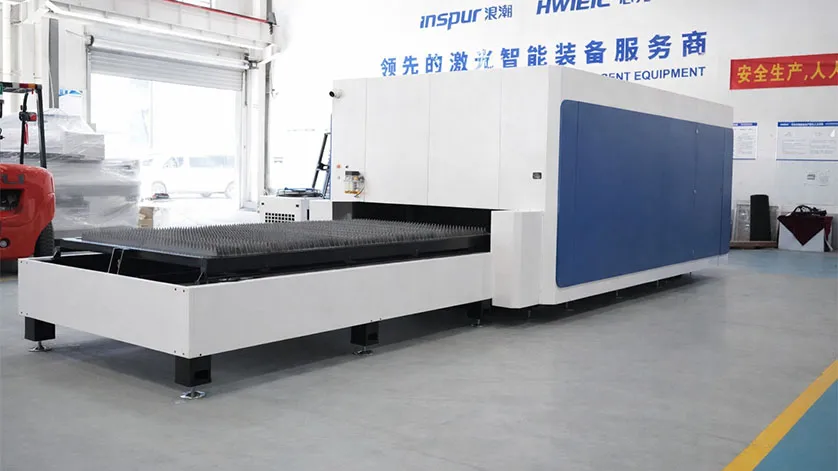
Procédez dans cet ordre. Chaque étape doit aboutir à un chiffre ou à une décision que vous pouvez transmettre à un fournisseur.
Étape 1 — Déterminez le format des tôles. Prenez le 90e percentile des formats de vos tôles brutes, ajoutez vos marges de bridage et de bord, puis arrondissez au code de format disponible immédiatement supérieur. Vous obtiendrez ainsi un ou deux codes candidats et pourrez écarter le reste du catalogue. Vérification : vous pouvez nommer les codes des modèles encore en lice.
Étape 2 — Définissez la plage d’épaisseurs. Notez la plage d'épaisseurs couvrant 80 % des pièces, ainsi que la plage des cas exceptionnels séparément. Ne dimensionnez pas vos spécifications en fonction des pièces atypiques à moins qu'elles ne représentent plus d'un cinquième de votre volume ; sous-traiter les fortes épaisseurs marginales est souvent plus économique que d'acheter une puissance que vous n'utiliserez qu'une fois par semaine. Vérification : deux plages consignées par écrit, avec un pourcentage associé à chacune.
Étape 3 — Demandez la recommandation de puissance.Ne vous fiez pas à des suppositions. Communiquez au fournisseur les deux plages d'épaisseurs, le nom précis des matériaux, ainsi que vos exigences de qualité d'arête et votre objectif de vitesse de coupe. Demandez-lui une recommandation de palier de puissance en fonction de ce cahier des charges. Vérification : vous disposez d'une recommandation écrite de puissance associée aux matériaux indiqués.
Étape 4 — Effectuez le test de la plateforme. Comparez le temps de manutention mesuré par tôle au temps de coupe estimé par tôle de l'Étape 2. Vérification : vous avez choisi entre plateforme simple ou plateforme d'échange, et vous pouvez justifier le ratio qui a motivé ce choix.
Étape 5 — Confirmez par écrit l'enveloppe annoncée. Demandez le plan de la zone de travail, la précision de positionnement, la répétabilité, l’encombrement de la machine, y compris les dégagements nécessaires à la maintenance, ainsi que les exigences d’alimentation électrique. Lorsqu’une donnée ne figure pas sur la page publique, elle doit apparaître dans le devis. Vérification : rien sur votre fiche de spécifications ne doit être indiqué comme « supposé ».
Étape 6 — Précisez ce qui se passe après l’installation. Étendue de la mise en service, nombre de jours de formation des opérateurs, liste des pièces de rechange pour la première année, engagement concernant le délai d’intervention et disponibilité des consommables dans votre région. Vérification : chacun de ces éléments doit faire l’objet d’un livrable nommé, et non d’une simple assurance.
Dimensionner en fonction de la pièce atypique. L’erreur la plus courante consiste à dimensionner toute la machine en fonction de la pièce la plus épaisse ou la plus grande du catalogue, alors qu’il s’agit souvent d’un travail ancien ou ponctuel. Le coût de cette décision se cumule : table plus grande, puissance plus élevée, groupe frigorifique plus important, davantage d’espace au sol, plus d’extraction, coût de fonctionnement par pièce plus élevé pour les 80 % de travaux qui n’en ont jamais eu besoin.
Confondre épaisseur maximale et épaisseur de production. L'épaisseur maximale de coupe annoncée correspond généralement à une capacité théorique, obtenue à faible vitesse d'avance, avec un gaz d'assistance spécifique et pour une qualité d'arête donnée. L'épaisseur en production — la plage dans laquelle la machine tourne de manière rentable tout au long du poste — se situe en deçà. Lorsqu'un fournisseur annonce un maximum, demandez-lui séparément quelle épaisseur il préconise pour une production continue selon vos exigences de qualité.
Négliger le coût du gaz d'assistance. La consommation de gaz sur la durée de vie d'une machine peut rivaliser avec l'écart de prix d'achat entre deux modèles envisagés, et elle varie fortement selon le matériau, l'épaisseur et la qualité d'arête requise. La découpe d'inox à forte consommation d'azote présente un profil de coûts d'exploitation bien différent de celle de l'acier au carbone à l'oxygène. Les acheteurs qui ne comparent que les devis des machines se basent sur un montant incomplet.
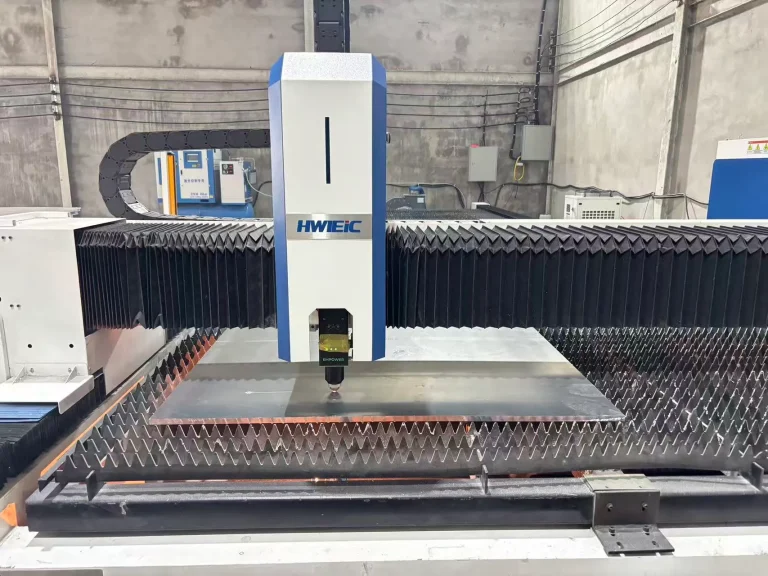
Un cas limite à signaler : les ateliers qui travaillent des matériaux très réfléchissants comme le cuivre et le laiton. Les sources laser à fibre traitent bien mieux les métaux réfléchissants que les anciens types de lasers, mais les points à examiner dans le cahier des charges changent : la protection de la tête de découpe, l’épaisseur admissible des matériaux réfléchissants et les éventuelles conditions de garantie associées doivent être explicitement abordées et faire l’objet d’une réponse écrite avant la commande. Ne supposez pas qu’une spécification générale de découpe de l’acier s’applique aussi à ces matériaux.
HWlEiC Laser est titulaire de la certification de système de management de la qualité ISO 9001:2015 et atteste publiquement de sa conformité CE et RoHS. Ces trois garanties répondent à des enjeux différents, et il convient de bien les distinguer.
ISO 9001:2015 est une norme relative aux systèmes de management de la qualité publiée par l’Organisation internationale de normalisation. Elle certifie qu’un fabricant applique des processus documentés et audités pour la conception, la production et les actions correctives. Elle ne certifie pas qu’une machine donnée atteint un niveau de performance précis — une distinction que les acheteurs négligent régulièrement.
La conformité CE concerne le respect des exigences européennes applicables en matière de santé, de sécurité et d’environnement, ce qui est important pour l’importation dans l’EEE et souvent pour l’assurance et la réception sur site ailleurs. La directive RoHS concerne les substances dangereuses restreintes dans l’équipement.
Ce qu'aucune d'entre elles ne vous dit, en revanche, concerne la qualité de coupe, le taux de disponibilité ou la réactivité du service technique. La certification est un prérequis à vérifier, puis à dépasser. Les questions qui permettent de prédire votre satisfaction au bout de deux ans portent sur les délais d'approvisionnement en pièces de rechange, la disponibilité locale de techniciens et la possibilité pour le fournisseur de découper des échantillons de vos pièces avant la commande.
Par rapport aux pages de catégories de fournisseurs qui dominent cette recherche — lesquelles publient des plafonds de puissance et d’épaisseur et laissent à l’acheteur le soin de faire la mise en correspondance — la séquence ci-dessus est délibérément banale : format, épaisseur, puissance, plateforme, enveloppe, service après-vente, dans cet ordre. Elle produit une présélection de deux ou trois codes modèle plutôt qu’un catalogue.
Deux éléments que ce guide n’a pas abordés et dont vous pourriez avoir besoin ensuite : le logiciel d’imbrication et son effet sur le rendement matière, qui influence souvent davantage le coût par pièce que le choix de la machine ; et les options d’automatisation telles que le stockage en tour ou le chargement automatique, qui modifient entièrement le calcul de la plateforme et méritent d’être évaluées avant, et non après, que la décision concernant la machine soit arrêtée.
Si vous travaillez des tubes ou des profilés en plus des tôles, la démarche de spécification diverge dès le départ : les configurations combinant découpe de tôles et de tubes constituent une famille de produits distincte et doivent être étudiées dans le cadre d’une seule décision, plutôt que de deux décisions séparées.
Q : Quelle est la différence entre les machines de découpe laser de tôle des séries A et F ?
R : Ce sont deux machines de découpe de tôles métalliques à plateforme unique. HWlEiC positionne la série A comme une machine plane simple et basique, destinée à la découpe industrielle courante de tôles, et la série F comme une machine plane simple classique, mettant en avant un usinage de haute précision et une production industrielle stable. Les spécifications détaillées de puissance et de précision ne sont pas publiées sur les pages produit publiques ; il convient de les demander pour les modèles précis que vous comparez.
Q : À quelle dimension de tôle correspondent les modèles 3015 ou 6025 ?
R : Le code à quatre chiffres suit la convention du secteur : il indique la surface de travail nominale en unités de 100 mm. Ainsi, 3015 correspond à environ 3 000 × 1 500 mm et 6025 à environ 6 000 × 2 500 mm. Confirmez la surface de travail utile exacte et la marge de bridage auprès du fournisseur avant de planifier les flux de matières, car HWlEiC ne publie pas les dimensions des tables.
Q : Ai-je besoin d’une machine à plateforme navette ?
R : Comparez le temps de manutention par tôle au temps de découpe par tôle dans votre production actuelle. Si le temps de manutention approche ou dépasse le temps de découpe, une table interchangeable permet de transformer le temps d’inactivité du laser en temps de production. Si les temps de découpe sont longs par rapport à la manutention, une machine à plateforme unique telle que la série A ou la série F ne sacrifie que très peu de productivité. La série E de HWlEiC est la configuration à tables interchangeables du catalogue de découpe de tôles.
Q : Combien coûte une machine de découpe laser CNC pour tôle ?
R : Les tarifs ne sont pas publiés et nécessitent une évaluation personnalisée. Le coût varie selon la puissance du laser, la zone de travail, la configuration de la machine, les exigences d'automatisation et l'application matière. Indiquer vos formats de tôle, vos types de matériaux et la répartition de vos épaisseurs dès la demande permettra d'obtenir un devis précis.
Q : Quelles certifications dois-je vérifier ?
R : HWlEiC Laser détient la certification du système de management de la qualité ISO 9001:2015 et affiche publiquement sa conformité CE et RoHS. Les numéros de certificat et les organismes émetteurs ne sont pas publiés ; demandez-en des copies lors de l’évaluation. Notez que la norme ISO 9001:2015 certifie les processus qualité du fabricant, et non les performances d’une machine individuelle.
Q : Ces machines peuvent-elles découper le cuivre et le laiton ?
R : Les matériaux réfléchissants exigent une discussion explicite sur la protection de la tête de découpe, l’épaisseur autorisée pour les matériaux réfléchissants et les éventuelles conditions de garantie associées. Abordez ce point avant la commande et obtenez une réponse écrite, plutôt que de supposer qu’une spécification générale de découpe de l’acier s’applique.
L’achat d’une machine de découpe laser à fibre représente un investissement important, mais une production réussie…
en savoir plus
Profil de l'entreprise Shandong HWlEiC Optoelectronic Technology Co., Ltd. est une société affiliée…
en savoir plus
Nous vous répondrons dans les 24 heures. Si, pour des cas urgents, s'il vous plaît ajouter WhatsApp/WeChat: +86 15589913375. Ou appelez le +86 15589913375 directement.
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Nous n'utiliserons vos renseignements personnels pour répondre à votre demande et ne seront jamais envoyer des courriels non sollicités ou des messages promotionnels.
Ultime la dynamique et l'efficacité
La durabilité et la fiabilité
Mise à niveau de précision et d'exactitude
Intelligent et facile à utiliser
La sécurité et de la santé
Polyvalent automatisation
 English English
 Español
 العربية
 Français
 Русский
 Türkçe
 한국어
 Português
 Bahasa Indonesia
 Deutsch
 Italiano