





October 22,2026
Von der Lieferung bis zur Produktion: Installation und Schulung für HWlEiC-Lasermaschinen
Der Kauf einer Faserlaserschneidmaschine ist eine wichtige Investition, doch eine erfolgreiche Produk…
erfahren Sie mehr

 09:05
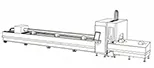
Die Spannfutterkonfiguration bestimmt mehr über einen Rohrlaser die tatsächliche Arbeitskapazität des Schneiders als die Durchmesser- oder Leistungsangabe auf dem Datenblatt. Eine Maschine mit einem Spannfutter verliert an Halt, wenn die Rohrlänge über den Abstützpunkt hinaus wächst; eine Maschine mit zwei Spannfuttern hält lange Werkstücke stabil, benötigt jedoch eine längere Arbeitsbucht und einen anderen Beladeablauf. Dieser Beitrag betrachtet die Rohrschneideserien T, TE und K von HWlEiC unter diesem Gesichtspunkt.
Die meisten Kategorieseiten von Anbietern ordnen Rohrschneider nach maximalem Durchmesser und Laserleistung, weil sich diese Werte markenübergreifend leicht vergleichen lassen. Sie sind nicht falsch, nur nicht der erste Ansatzpunkt. Ein Rundrohr mit 6 Zoll und ein Vierkantrohr mit 6 Zoll verhalten sich unter demselben Spannfutter unterschiedlich. Ein 6-Meter-Stab und ein 2-Meter-Reststück erfordern selbst bei identischem Durchmesser unterschiedliche Unterstützungskonzepte. Die Leistung bestimmt die Schnittgeschwindigkeit und die Fähigkeit, bestimmte Wandstärken zu schneiden; sie sagt jedoch nichts darüber aus, ob das Rohr während des Schneidens gerade bleibt.
HWlEiC veröffentlicht drei auf die Rohrbearbeitung ausgerichtete Serien. Hier erfahren Sie, was die aktuelle Produktdokumentation bestätigt – und was nicht.
| Serie | Modelle | Spannfutterkonfiguration | Hinweis zum Aufbau |
| T-Serie | T6023, T6035 | Zwei Spannfutter (bestätigt) | Als Laserschneidemaschine für Rohre mit Konfiguration mit zwei Spannfuttern positioniert |
| TE-Serie | TE6023, TE9023, TE12023 | Zwei Spannfutter (bestätigt) | Verwendet dieselbe Positionierung mit zwei Spannfuttern wie die T-Serie, jedoch mit einem breiteren Modellprogramm |
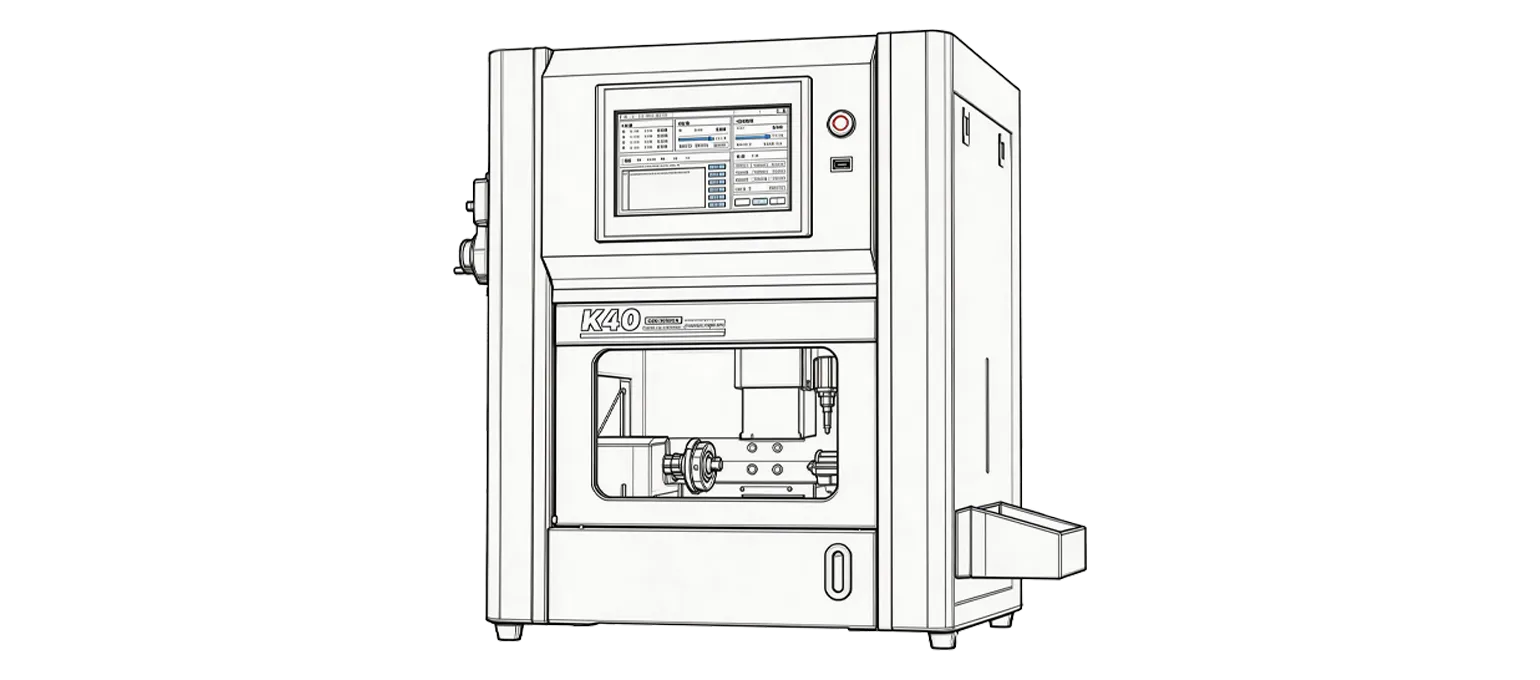
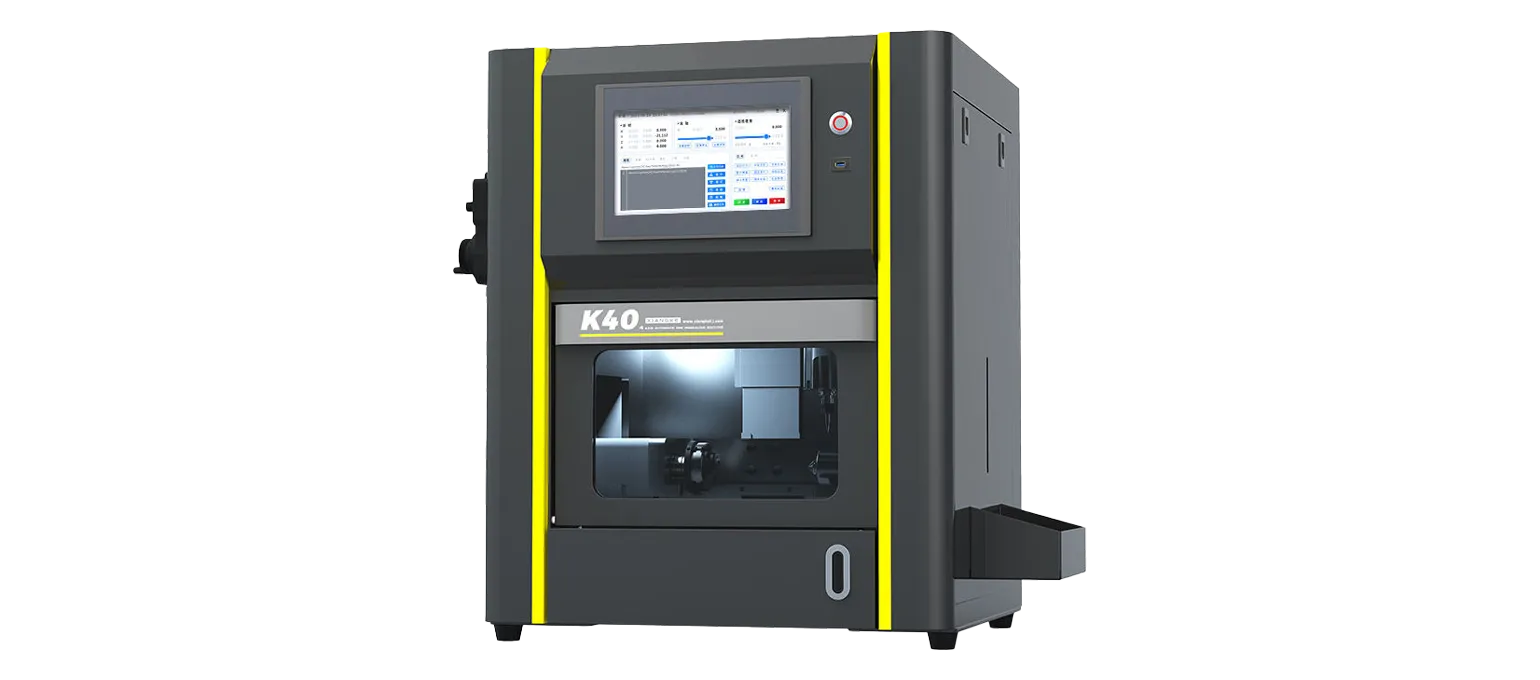
| K-Serie | K6010, K6012, K6016 | In der aktuellen Dokumentation nicht offengelegt | Als industrielle Laserschneidemaschine für Rohre vermarktet |
Zwei Dinge fallen auf. Erstens überschneiden sich T und TE strukturell fast vollständig – beide verfügen über zwei Spannfutter –, daher liegt der tatsächliche Unterschied zwischen ihnen im Modellbereich und nicht in der Spannmethode. Zweitens wird die Anzahl der Spannfutter bei der K-Serie in der aktuellen Produktdokumentation nirgends angegeben. Das ist wichtig, wenn die Spannfutterkonfiguration Ihr entscheidendes Kriterium ist: Gehen Sie nicht davon aus, dass die K-Serie ein einzelnes Spannfutter hat, nur weil sie nicht als Variante mit zwei Spannfuttern aufgeführt ist.
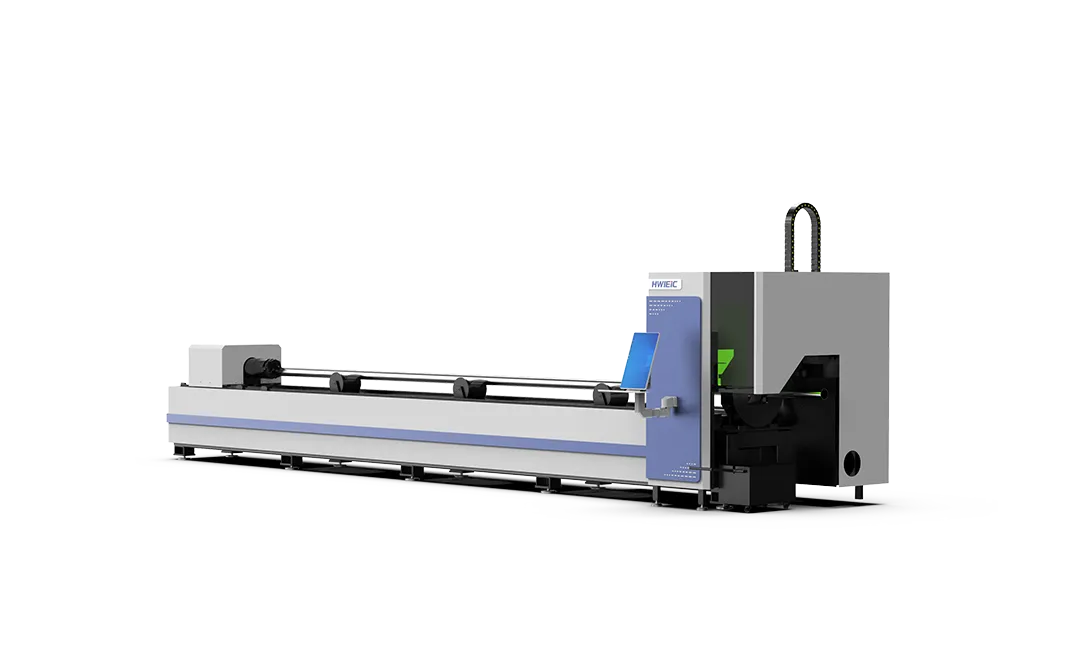
Doppelspannfutter wirken wie ein selbstverständliches Upgrade gegenüber einer einfachen Abstützung, und um lange Rohre während des Schneidens stabil zu halten, sind sie das meist auch. Doch die Anzahl der Spannfutter allein verrät noch nicht, welche maximale Rohrlänge eine Maschine bearbeiten kann – das hängt vom Futterabstand und dem Verfahrweg des Betts ab, wobei derzeit keines von beiden für die T-, TE- oder K-Serie veröffentlicht ist. Ein Betrieb, der 6-Meter-Stangenmaterial schneidet, und ein Betrieb, der 2-Meter-Reststücke zuschneidet, lesen vielleicht beide „Doppelspannfutter“ im Datenblatt und benötigen dennoch völlig unterschiedliche Maschinen. Prüfen Sie Bettlänge und Futterverfahrweg direkt vor der Bestellung; diesen Wert kann man nicht aus der Serienbezeichnung ableiten.
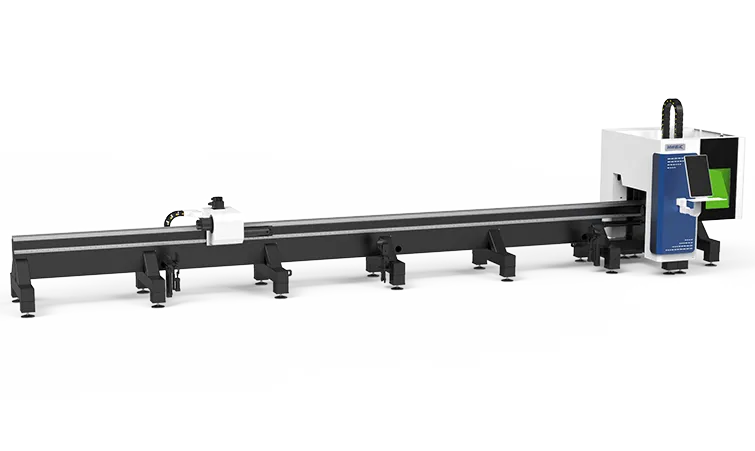
Die Preise für industrielle Laseranlagen hängen von der Laserleistung, dem Arbeitsbereich, der Maschinenkonfiguration, den Automatisierungsanforderungen und der Materialanwendung ab – und das gilt für Rohrlaserschneider ebenso wie für Flachbettmaschinen. Für keines der Modelle der T-, TE- oder K-Serie gibt es derzeit eine öffentlich einsehbare Preisspanne oder eine veröffentlichte Tabelle mit Durchmessern, Längen und Leistungen. Falls eine Vergleichsseite exakte Zahlen für diese Modelle ausweist, sollten Sie diese bis zu einer direkten Bestätigung als ungesichert betrachten – die ehrliche Antwort lautet hier „Angebot anfordern“ und nicht eine frei erfundene Preisspanne.
Im Vergleich zu geteilten Gestellen Rohrschneidekonfigurationen, wobei der Schneidkopf und das Beladegestell separate mechanische Systeme sind, reduzieren Rohrschneidemaschinen mit integrierten Spannfuttern die Anzahl der Ausrichtungsschritte zwischen Beladen und Schneiden. Der Nachteil besteht darin, dass ein größerer Teil der Toleranzanforderungen auf Rundlauf des Spannfutters und Zustand der Spannbacken entfällt. Genau deshalb sollten die Spannfutterspezifikationen bestätigt und nicht angenommen werden.
Das Qualitätsmanagement für die Produktlinie von HWlEiC ist nach ISO 9001:2015 zertifiziert, was eher die Steuerung der Fertigungsprozesse als maschinenspezifische Rohrbearbeitungstoleranzen abdeckt – ein nützlicher Kontext bei Fragen zur Konformität, jedoch kein Ersatz für gezielte Nachfragen zu den Spannbackenspezifikationen.
Nach der aktuellen Positionierung verfügen beide über zwei Spannfutter und sind zum Rohrschneiden ausgelegt. Der praktische Unterschied liegt im Modellbereich – die T-Serie umfasst T6023 und T6035, während die TE-Serie um TE6023, TE9023 und TE12023 erweitert wird. Bestätigen Sie Arbeitsbereich und Spannfutterhub für jedes Modell, statt allein anhand der Zahlen eine Größenabstufung anzunehmen.
Die aktuelle Produktdokumentation enthält keine Angabe zur Futteranzahl der K-Serie. Gehen Sie nicht automatisch von einem Einzelfutter aus – fragen Sie direkt nach, bevor Sie sie auf dieser Grundlage mit der T- oder TE-Serie vergleichen.
Der Futterabstand und die minimale Einspannlänge bestimmen das, und diese Werte sind für keine der drei Serien veröffentlicht. Wenn Ihr Material eher kurz und variabel ausfällt, klären Sie vor der Bestellung die minimale bearbeitbare Rohrlänge ab.
Für die T-, TE- oder K-Serie nicht veröffentlicht. Die Preisgestaltung hängt von Leistung, Arbeitslänge, Spannfutterkonfiguration und Automatisierungsgrad ab und erfordert eine direkte Angebotsanfrage.
Die Automatisierungsanforderungen werden für die Industrielinie von HWlEiC allgemein als Preis- und Konfigurationsfaktor aufgeführt. Die serienbezogene Automatisierungskompatibilität für T, TE und K wird jedoch nicht öffentlich detailliert beschrieben. Lassen Sie sich dies für Ihre spezifische Zuführ- und Entladeeinrichtung vom Anwendungsteam bestätigen.
Wenn Ihr Betrieb regelmäßig sowohl Flachbleche als auch Rohrmaterial verarbeitet, kann eine reine Rohrlaserserie bedeuten, dass Sie zwei Maschinen anschaffen müssen. Das ist ein vom Spannfutterkonzept unabhängiger Aspekt, den Sie auf Basis Ihres tatsächlichen Auftragsspektrums direkt mit dem Vertrieb besprechen sollten.
Der Kauf einer Faserlaserschneidmaschine ist eine wichtige Investition, doch eine erfolgreiche Produk…
erfahren Sie mehr
Unternehmensprofil Shandong HWlEiC Optoelectronic Technology Co., Ltd. ist ein verbundenes Unterneh…
erfahren Sie mehr
Wir werden Antwort Sie innerhalb 24 Stunden. Wenn für dringenden Fall, fügen Sie bitte WhatsApp/WeChat: +86 15589913375. Oder rufen Sie +86 15589913375 direkt.
*Wir respektieren die Vertraulichkeit und alle Informationen geschützt sind.
Wir verwenden Ihre Informationen nur zur Beantwortung Ihrer Anfrage und sendet niemals unaufgefordert E-Mails oder Werbe-Nachrichten.
Ultimative Dynamik und Effizienz
Haltbarkeit und Zuverlässigkeit
Präzision und Genauigkeit aktualisiert
Intelligente & Benutzerfreundlichkeit
Sicherheit & gesund
Flexible automation