




October 22,2026
Dari Pengiriman hingga Produksi: Pemasangan dan Pelatihan Mesin HWlEiC Laser
Membeli mesin pemotong laser fiber adalah investasi penting, tetapi produksi yang sukses…
pelajari lebih lanjut

 09:53
Pemotongan tabung dengan laser semakin cepat, tetapi banyak pabrik masih kehilangan waktu produksi yang berharga sebelum dan sesudah siklus pemotongan. Pemilihan material, pengangkatan, pemuatan, pembongkaran, dan penyortiran secara manual dapat membatasi kapasitas produksi, meningkatkan risiko penanganan, dan membuat peralatan canggih menganggur sambil menunggu tabung berikutnya.
Otomatisasi pemotongan pipa dengan laser menghubungkan penyimpanan material, pemuatan otomatis atau semiotomatis, pemotongan laser, pengeluaran, penyortiran, dan pemrosesan lanjutan dalam satu alur kerja yang terkoordinasi. Dengan mengurangi penanganan manual yang berulang dan waktu di luar proses pemotongan, produsen dapat mencapai produksi yang lebih konsisten, memperlancar aliran material, dan mempersiapkan pabrik mereka untuk manufaktur berbasis data.

Selama bertahun-tahun, keputusan investasi terutama berfokus pada daya laser, kecepatan pemotongan, dan akurasi mesin. Faktor-faktor ini tetap penting, tetapi produsen kini semakin memperhatikan alur produksi secara keseluruhan.
Mesin pemotong pipa laser yang cepat tidak dapat mempertahankan hasil produksi yang tinggi jika operator harus berulang kali mencari material, memisahkan ikatan pipa, mengangkat setiap pipa, memosisikannya secara manual, dan mengeluarkan setiap komponen yang telah selesai. Seiring memendeknya siklus pemotongan, penanganan manual dapat menjadi hambatan baru dalam produksi.
Inilah alasan mengapa otomatisasi pemotongan laser pipa berkembang dari satu perangkat pemuatan menjadi rangkaian proses yang saling terhubung. Bergantung pada volume produksi dan variasi produk pabrik, rangkaian tersebut dapat mencakup:
– Penyimpanan tabung mentah
– Identifikasi material
– Pemuatan otomatis atau semiotomatis
– Pemosisian dan pencekaman pipa
– Pemotongan laser CNC
– Pengeluaran komponen jadi
– Penyortiran dan pengumpulan komponen
– Manajemen limbah dan sisa ujung
– Pemantauan produksi
– Koneksi dengan penekukan, pengelasan, atau perakitan
Pemuatan manual tetap praktis untuk prototipe, pekerjaan sesekali, dan produksi yang sangat bervariasi. Namun, pemuatan manual menjadi lebih sulit dikelola ketika pabrik memproses tabung yang panjang, berat, atau berdiameter besar dalam batch berulang.
Operator mungkin perlu memisahkan tabung dari bundel, mengidentifikasi material yang tepat, memindahkannya ke area pemuatan, dan menyelaraskannya dengan mesin. Tabung yang panjang atau tipis dapat melengkung atau berayun selama penanganan, sementara profil yang berat memerlukan peralatan pengangkat dan koordinasi yang cermat.
Langkah-langkah ini menimbulkan beberapa tantangan produksi:
– Pemotongan dapat berhenti saat tabung berikutnya sedang disiapkan.
– Waktu pemuatan bervariasi antara operator dan jenis material.
– Material yang salah dapat masuk ke urutan produksi.
– Permukaan tabung dapat tergores selama penanganan.
– Tabung yang berat dan panjang meningkatkan risiko ergonomis dan keselamatan.
– Tenaga kerja digunakan untuk gerakan berulang, bukan untuk pekerjaan bernilai lebih tinggi.
– Output menjadi sulit diprediksi antarshift.
Masalahnya bukan sekadar pekerjaan manual yang lambat. Pekerjaan manual juga membuat keseluruhan proses menjadi kurang konsisten. Mesin laser canggih hanya dapat mencapai produktivitas yang diharapkan jika material tiba pada waktu dan posisi yang tepat.
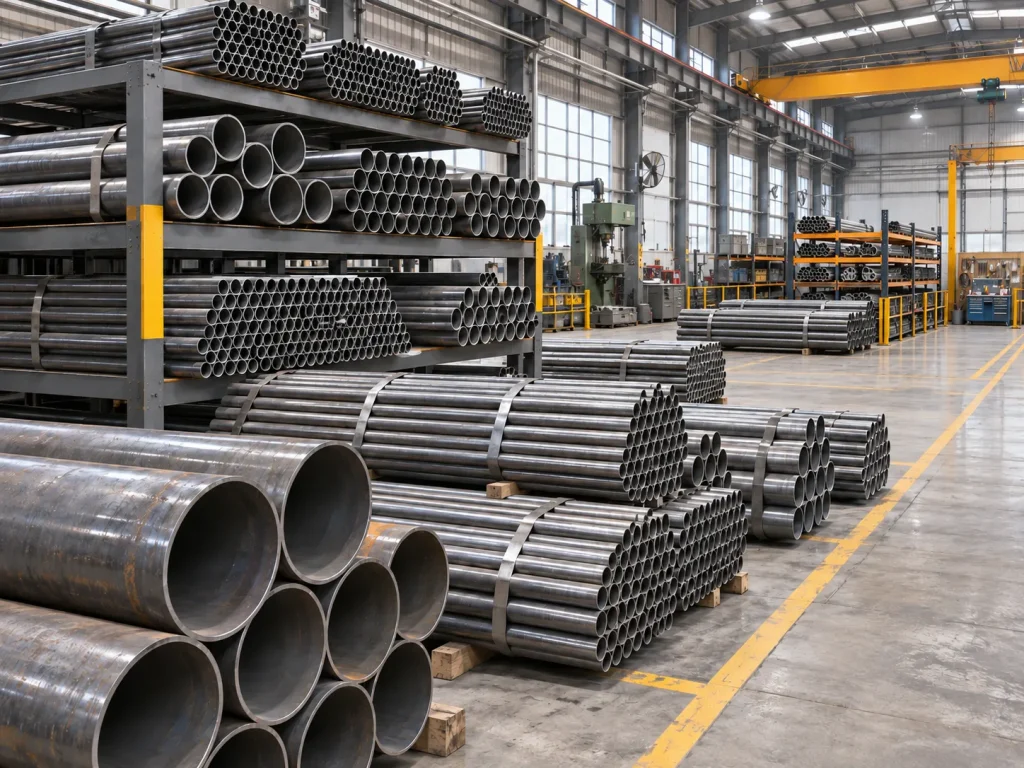
otomatisasi pemotongan laser pipa
Sistem pemuatan pipa otomatis memindahkan pipa mentah dari ikatan, rak, atau sistem penyimpanan ke mesin pemotong laser. Bergantung pada desainnya, sistem ini dapat memisahkan setiap pipa, mendeteksi posisinya, memindahkannya ke mekanisme penyangga, lalu mengarahkannya ke cekam untuk dijepit.
Pemuat bundel otomatis penuh umumnya cocok untuk batch berulang dengan ukuran tabung yang kompatibel. Sistem semiotomatis menawarkan pilihan tengah yang lebih fleksibel: operator menyiapkan atau menempatkan material, sementara mekanisme pemuatan mengurangi kebutuhan mengangkat dan memasukkan tabung ke area pemrosesan.
Sistem pemuatan modern dapat mencakup:
– Penyimpanan bundel
– Pengumpanan menggunakan rantai atau konveyor
– Mekanisme pemisahan tabung
– Deteksi panjang dan posisi
– Penyangga yang dapat disesuaikan
– Sensor keberadaan material
– Komunikasi CNC
– Kontrol urutan pemuatan
Namun, pemuatan otomatis tidak cocok untuk setiap tabung. Profil berukuran besar, bentuk yang tidak stabil, stok yang sangat pendek, dan bundel campuran mungkin masih memerlukan penanganan manual atau dengan bantuan. Oleh karena itu, pembeli harus menyesuaikan sistem pemuatan dengan rentang material yang sebenarnya.
Setelah tabung mencapai mesin, otomatisasi berlanjut melalui penjepitan, pemosisian, penyesuaian penyangga, dan pelaksanaan program.
Cekam pneumatik pemusat otomatis dapat mengurangi kebutuhan penyelarasan manual dan memberikan pencekaman yang konsisten. Penyangga pengikut bergerak bersama tabung yang berputar, sehingga membantu mengendalikan lendutan dan getaran. Perangkat lunak CNC cerdas mengoordinasikan gerakan cekam, putaran tabung, posisi kepala pemotong, dan parameter pemotongan.
Fungsi-fungsi ini sangat penting saat memproses:
– Tabung panjang
– Tabung berdinding tipis
– Profil struktural berat
– Tabung bulat dan persegi
– Profil persegi panjang dan oval
– Baja siku dan baja kanal
– Komponen yang memerlukan beberapa lubang atau kontur
– Tabung yang memerlukan persiapan bevel

Otomatisasi juga meningkatkan konsistensi antar komponen. Mesin mengikuti urutan terprogram yang sama untuk setiap komponen, sehingga mengurangi variasi akibat pengukuran dan pemosisian manual.
Hasilnya bukan sekadar pemotongan yang lebih cepat. Manfaat yang lebih besar adalah hubungan yang lebih stabil antara pemuatan, pencekaman, penopangan, pemotongan, dan pembongkaran.
Spesifikasi mesin sering menekankan kecepatan pemosisian maksimum, akselerasi, dan rotasi chuck. Nilai-nilai ini membantu pembeli memahami kemampuan dinamis mesin, tetapi tidak sepenuhnya menggambarkan efisiensi produksi.
Sebuah pabrik seharusnya mengukur total waktu siklus, termasuk:
1. Mengambil pipa mentah
2. Pemuatan dan penempatan
3. Penjepitan dan identifikasi
4. Pemotongan
5. Pembongkaran komponen jadi
6. Memisahkan komponen yang dapat digunakan dari sisa material
7. Menyiapkan tabung berikutnya
Jika laser menyelesaikan program pemotongan dalam tiga menit, tetapi pemuatan dan pengeluaran secara manual memerlukan lima menit lagi, peningkatan kecepatan pemotongan saja akan memberikan dampak yang terbatas.
Pemotongan laser tabung otomatis bertujuan mempersingkat tahap nonpemotongan dan membuatnya lebih mudah diprediksi. Hal ini memungkinkan sumber laser, sistem CNC, dan platform gerak menghabiskan lebih banyak waktu untuk memproduksi komponen.
Otomasi tidak seharusnya berhenti ketika laser menyelesaikan potongan terakhir. Komponen yang sudah selesai tetap harus dikeluarkan dengan aman dari area pemotongan dan dipindahkan ke tahap produksi yang tepat.
Tanpa pembongkaran yang teratur, komponen dapat menumpuk di dekat mesin. Operator mungkin perlu mengidentifikasi komponen secara manual, memisahkan bagian jadi dari sisa potongan, dan memindahkannya ke palet atau stasiun kerja yang berbeda. Hal ini dapat menimbulkan hambatan baru.
Sistem pembongkaran dan penyortiran otomatis dapat:
– Mengeluarkan komponen jadi dari area pemrosesan
– Memindahkan komponen menggunakan konveyor atau peralatan penanganan
– Pisahkan komponen sesuai dengan perintah produksi
– Mengarahkan komponen ke proses pembengkokan, pengelasan, atau perakitan
– Mengurangi tercampurnya komponen dari berbagai batch
– Tingkatkan ketertelusuran komponen
– Membatasi pengangkatan manual yang tidak perlu
Bagi produsen, hal ini mencerminkan perubahan penting: produktivitas semakin ditentukan oleh aliran antar-mesin, bukan hanya oleh kinerja masing-masing mesin.
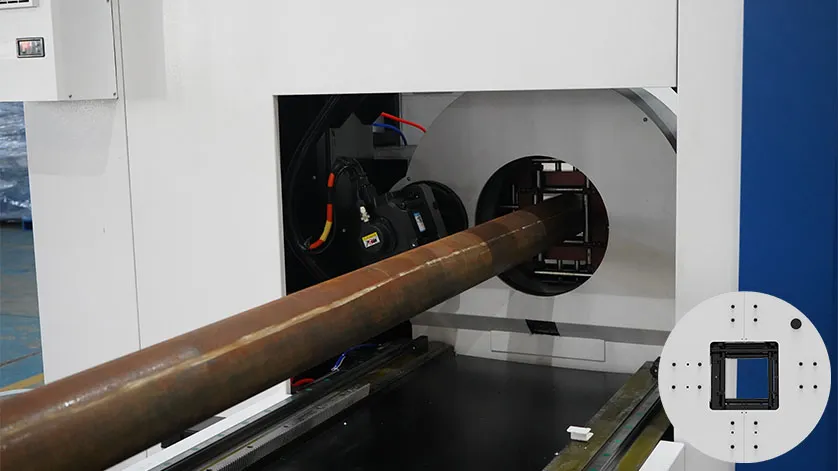
Lini produksi terintegrasi menghubungkan peralatan dan data produksi, alih-alih memperlakukan pemuatan, pemotongan, pembongkaran, dan penyortiran sebagai kegiatan yang terpisah.
Perangkat lunak produksi dapat mengirimkan perintah kerja ke mesin, menjadwalkan kebutuhan material, dan mencatat status pemrosesan. Mesin kemudian dapat meminta tabung yang dibutuhkan, menjalankan program pemotongan yang ditetapkan, dan melaporkan penyelesaiannya. Komponen jadi berpindah ke tahap berikutnya dengan lebih sedikit koordinasi manual.
Integrasi ini dapat mendukung:
– Penjadwalan produksi yang lebih mudah diprediksi
– Pergantian pesanan yang lebih cepat
– Visibilitas pemanfaatan mesin yang lebih baik
– Pengurangan persediaan barang dalam proses
– Ketertelusuran material yang lebih baik
– Catatan produksi yang lebih akurat
– Koordinasi yang lebih mudah antara pemotongan dan proses selanjutnya
– Pemantauan jarak jauh dan perencanaan pemeliharaan
Bystronic saat ini menggambarkan pemuatan, pemotongan, dan pembongkaran otomatis sebagai elemen dari alur kerja pemrosesan tabung yang sepenuhnya otomatis. Sistem yang dipublikasikannya juga menggabungkan kontrol mesin dengan manajemen alur kerja, yang menggambarkan pergeseran industri menuju produksi yang terhubung, bukan pemotongan mandiri. Bystronic
Namun, integrasi harus direncanakan dengan cermat. Sebuah pabrik memerlukan data material yang konsisten, penamaan pekerjaan yang terstandarisasi, infrastruktur jaringan yang andal, serta prosedur yang jelas untuk menangani pengecualian. Otomatisasi tidak dapat memperbaiki informasi produksi yang tidak akurat.
Tidak semua produsen membutuhkan lini yang sepenuhnya otomatis. Tingkat otomatisasi yang tepat bergantung pada volume produksi, ukuran batch, variasi material, ruang lantai yang tersedia, dan operasi hilir.
– Produksi prototipe
– Pekerjaan bervolume rendah
– Profil yang sangat beragam
– Pesanan satuan yang sering
– Material yang sulit dipisahkan secara otomatis
– Produksi campuran
– Tabung panjang atau berat
– Jumlah produksi dalam satu batch menengah
– Pabrik yang beralih dari penanganan manual
– Bengkel yang membutuhkan fleksibilitas tanpa sistem penyimpanan lengkap
– Produksi berulang
– Ukuran tabung standar
– Batch besar
– Manufaktur dengan beberapa sif
– Lini yang memerlukan pengurangan intervensi operator
Pendekatan bertahap sering kali memberikan hasil yang paling praktis. Pabrik dapat memulai dengan pemuatan otomatis atau semiotomatis, lalu menambahkan pembongkaran, penyortiran, dan integrasi perangkat lunak seiring meningkatnya volume produksi.
Tujuannya bukan untuk menghilangkan setiap tugas manual. Tujuannya adalah mengotomatiskan tahapan yang menimbulkan keterlambatan, ketidakkonsistenan, atau risiko penanganan terbesar.
HWlEiC menawarkan berbagai konfigurasi pemotongan laser tabung untuk beragam ukuran dan berat tabung serta kebutuhan produksi.
| Seri | Posisi produk | Arah otomatisasi yang relevan |
|---|---|---|
| Seri T | Pemrosesan berkecepatan tinggi untuk profil bulat, persegi, persegi panjang, dan struktural | Penjepitan cerdas, penyangga tabung, dan pemotongan bevel opsional untuk produksi industri yang fleksibel |
| Seri TE | Pemrosesan tabung panjang, berdiameter besar, dan berat | Penanganan yang stabil, pemusatan otomatis presisi, dan sisa ujung yang lebih sedikit untuk produksi berat yang menuntut |
| Seri TS | Pemrosesan pipa panjang dengan sistem pengumpanan semiotomatis opsional | Pengumpanan material berbantuan, penjepitan yang stabil, dan alur kerja yang lebih baik untuk tabung panjang atau berat |
Seri T
The Seri T dirancang untuk pemrosesan tabung berkecepatan tinggi. Sistem ini menangani tabung bulat hingga Φ350 mm, tabung persegi hingga 240 × 240 mm, dan panjang tabung hingga 7.500 mm. Penyangga cerdas dan opsi pemotongan bevel ±45° membantu produsen menyelesaikan komponen tabung yang lebih kompleks dalam satu tahap pemrosesan.
Seri TE
The Seri TE berfokus pada pipa yang panjang, besar, dan berat. Spesifikasi yang dipublikasikan mencakup pipa bulat dan persegi hingga 360 mm, panjang hingga 12.000 mm, dan berat pipa hingga 1,5 ton. Cekam pemusatan otomatis presisi dan sisa ujung yang sangat pendek mendukung pemrosesan yang stabil serta pemanfaatan material yang lebih baik.
Seri TS
The Seri TS ditujukan untuk produksi tabung panjang yang efisien dan dapat dilengkapi dengan sistem pengumpanan semiotomatis. Mesin ini memadukan pemuatan berbantuan, penjepitan presisi, sisa ujung yang sangat pendek, dan pemotongan bevel yang fleksibel. Hal ini menjadikannya cocok bagi produsen yang ingin mengurangi penanganan manual tanpa harus langsung membangun lini penyimpanan dan penyortiran yang sepenuhnya otomatis.
Konfigurasi ini mewakili berbagai tahap dalam perjalanan menuju otomatisasi. Pemilihan mesin harus dimulai dengan mempertimbangkan ragam pipa dan alur produksi pelanggan—bukan semata-mata berdasarkan daya tertinggi atau kapasitas terbesar.
Proyek otomasi sebaiknya dimulai dengan data produksi. Pembeli perlu mencatat material, dimensi, ukuran batch, dan waktu penanganan dalam alur kerja mereka saat ini.
Pertanyaan penting meliputi:
– Panjang, diameter, dan profil pipa apa saja yang diproses?
– Berapa berat minimum dan maksimum pipa?
– Berapa kali pergantian material terjadi pada setiap giliran kerja?
– Apakah tabung dipasok satu per satu atau dalam bundel?
– Berapa banyak waktu yang saat ini dihabiskan untuk memuat dan membongkar material?
– Komponen mana yang memerlukan pemotongan bevel?
– Bagaimana komponen jadi diidentifikasi dan disortir?
– Apakah sistem akan terhubung ke penekukan, pengelasan, atau perakitan?
– Apakah tersedia ruang lantai yang cukup untuk peralatan pemuatan dan pengumpulan?
– Tugas mana yang harus tetap dapat diakses oleh operator?
– Bagaimana pengecualian produksi akan ditangani?
– Sejauh mana pelatihan operator dan pemeliharaan diperlukan?
Pembeli juga harus meminta pengujian sampel pemotongan dan penanganan material menggunakan tabung mereka yang sebenarnya. Sampel pemotongan yang berhasil hanya membuktikan satu bagian dari proses; pemasok juga harus menunjukkan stabilitas pemuatan, perilaku penyangga, pengendalian sisa potongan, dan penanganan komponen jadi.
Produksi bervolume tinggi diuntungkan oleh standardisasi, tetapi perusahaan pemrosesan tabung sering menangani pesanan yang berubah-ubah. Sistem yang dirancang hanya untuk satu ukuran tabung mungkin menghasilkan keluaran yang sangat baik untuk satu pekerjaan, tetapi menimbulkan penundaan saat pergantian pekerjaan sering terjadi.
Otomasi yang fleksibel harus mampu menangani berbagai material yang umum digunakan di pabrik dan memungkinkan intervensi manual yang praktis untuk komponen yang tidak biasa. Hal ini dapat mencakup mekanisme pemuatan yang dapat disesuaikan, penyangga yang dapat diprogram, parameter pemotongan yang tersimpan, serta mode pembongkaran gabungan manual dan otomatis.
Sistem yang paling efektif tidak selalu merupakan sistem dengan tingkat otomatisasi teoretis tertinggi. Sistem yang paling efektif adalah yang mampu menjaga kestabilan produksi untuk berbagai jenis pesanan yang benar-benar diterima pelanggan.
Arah perkembangan industri sudah jelas: pemotongan laser tabung beralih dari peralatan yang berdiri sendiri menuju sel produksi yang saling terhubung.
Sistem pemuatan pipa otomatis mengurangi penanganan material yang berulang. Penjepitan dan penopang cerdas meningkatkan stabilitas selama pemotongan. Pembongkaran dan penyortiran otomatis mengurangi pekerjaan yang diperlukan setelah pemotongan. Perangkat lunak produksi menghubungkan material, program, komponen, dan proses hilir.
Bagi perusahaan fabrikasi logam, hasilnya dapat berupa alur kerja yang lebih mudah diprediksi, dengan lebih sedikit gangguan dan pemanfaatan peralatan serta tenaga kerja yang lebih baik. Bagi operator, otomasi dapat mengurangi pekerjaan mengangkat secara berulang dan memungkinkan mereka lebih fokus pada pengawasan proses, kualitas, dan perencanaan produksi.
HWlEiC sedang mengembangkan solusi pemotongan laser tabung berdasarkan model produksi yang berubah ini. Melalui Seri T, TE, dan TS, produsen dapat memilih konfigurasi untuk pemotongan tabung umum berkecepatan tinggi, pemrosesan tabung panjang untuk pekerjaan berat, atau pengumpanan material semiotomatis—serta membangun jalur otomatisasi yang sesuai dengan pabrik mereka saat ini dan pertumbuhan di masa depan.
Otomatisasi pemotongan laser pipa menghubungkan persiapan material, pemuatan, penjepitan, pemotongan laser, pembongkaran, dan data produksi ke dalam alur kerja yang terkoordinasi. Tingkat otomatisasi dapat berkisar dari pemuatan berbantuan hingga lini yang terintegrasi penuh dengan penyimpanan dan penyortiran.
Tidak selalu. Pemuat otomatis bekerja paling baik dengan dimensi, berat, dan profil tabung yang sesuai dengan rentang yang dirancang untuknya. Profil tidak beraturan, material yang tidak stabil, tabung yang sangat pendek, atau bundel campuran mungkin memerlukan penanganan manual atau semiotomatis.
Ya. Pemuatan semiotomatis dapat mengurangi pekerjaan pengangkatan dan penempatan yang diperlukan untuk tabung panjang sekaligus mempertahankan fleksibilitas. Ini sering menjadi peningkatan yang praktis bagi pabrik yang beralih dari pengumpanan sepenuhnya manual.
Otomasi mengurangi penanganan berulang, tetapi operator tetap diperlukan untuk perencanaan produksi, pemeriksaan kualitas, pengelolaan parameter, pemeliharaan, dan penanganan kondisi di luar standar. Tujuannya adalah memanfaatkan tenaga kerja secara lebih produktif, bukan menjalankan operasi tanpa pengawasan dalam setiap situasi.
Pemosisian yang konsisten, penjepitan presisi, penyusunan pola potong yang optimal, dan proses dengan sisa ujung pendek dapat meningkatkan panjang yang dapat dimanfaatkan dari setiap pipa. Pembongkaran dan penyortiran yang akurat juga mengurangi tercampurnya komponen dan kerusakan akibat penanganan.
TS Series menawarkan sistem pengumpanan semiotomatis opsional untuk produksi tabung panjang. TE Series ditujukan untuk tabung berdiameter besar, panjang, dan berat, sedangkan T Series mendukung pemrosesan berkecepatan tinggi untuk beragam tabung dan profil standar. Pemilihan akhir harus didasarkan pada dimensi tabung, berat, dan alur produksi yang sebenarnya.
Otomatisasi pemotongan laser tabung tidak lagi terbatas pada peningkatan kecepatan pemotongan. Otomatisasi ini mencakup koordinasi seluruh alur dari bahan mentah hingga komponen jadi.
Produsen tidak perlu mengotomatiskan setiap tahapan sekaligus. Dengan mengidentifikasi hambatan terbesar terlebih dahulu—pemuatan, pemotongan, pembongkaran, penyortiran, atau koordinasi produksi—mereka dapat menyusun peta jalan otomatisasi yang praktis dengan nilai operasional yang terukur.
Seiring fabrikasi logam beralih ke produksi yang lebih terhubung dan berbasis data, mesin pemotong tabung laser akan semakin banyak beroperasi sebagai bagian dari sistem manufaktur terpadu, bukan sebagai peralatan yang berdiri sendiri.
Membeli mesin pemotong laser fiber adalah investasi penting, tetapi produksi yang sukses…
pelajari lebih lanjut
Profil Perusahaan Shandong HWlEiC Optoelectronic Technology Co., Ltd. adalah perusahaan afiliasi…
pelajari lebih lanjut
Kami akan membalas Anda dalam waktu 24 jam. Jika untuk kasus mendesak, silakan tambahkan WhatsApp / WeChat: +86 15589913375. Atau hubungi +86 15589913375 secara langsung.
*Kami menghormati kerahasiaan Anda dan semua informasi dilindungi.
Kami hanya akan menggunakan informasi Anda untuk menanggapi pertanyaan Anda dan tidak akan pernah mengirim email atau pesan promosi yang tidak diminta.
Dinamika dan efisiensi tertinggi
Daya tahan dan keandalan
Presisi dan akurasi yang ditingkatkan
Cerdas & mudah digunakan
Keamanan & sehat
Otomatisasi serbaguna
 English English
 Español
 العربية
 Français
 Русский
 Türkçe
 한국어
 Português
 Bahasa Indonesia
 Deutsch
 Italiano